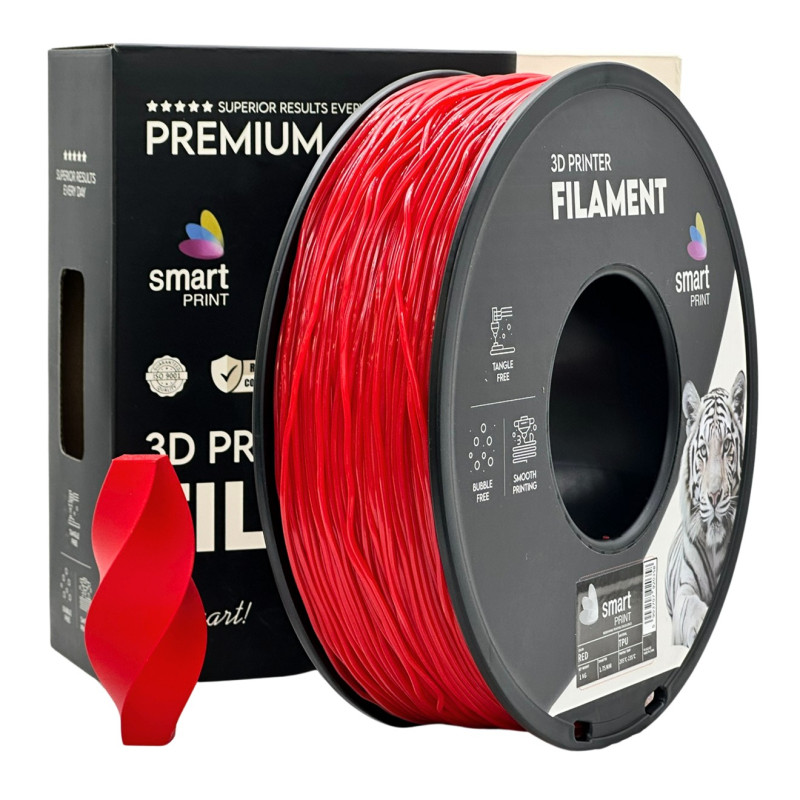
Smart Print TPU piros filament – rugalmas és tartós filament hajlékony 3D nyomatokhoz
A Smart Print TPU piros filament 1,75 mm átmérőjű rugalmas 3D nyomtatási alapanyag, amely olyan alkatrészekhez használható, ahol a merev PLA, PETG vagy ABS már nem megfelelő.
A TPU-ból készült nyomatok hajlíthatók, összenyomhatók és megfelelő kialakítás mellett deformáció után visszanyerhetik eredeti alakjukat. Emiatt jó választás védőelemekhez, rugalmas lábakhoz, rezgéscsillapítókhoz, ütközőkhöz, fogantyúkhoz és más flexibilis funkcionális alkatrészekhez.
A piros szín feltűnő, jól látható megjelenést ad, ezért különösen jól használható jelölőelemekhez, védőburkolatokhoz, biztonsági célú kiegészítőkhöz, prototípusokhoz és olyan funkcionális alkatrészekhez, amelyeket könnyen észrevehetővé szeretnél tenni.
Főbb előnyök
- Rugalmas és hajlékony: olyan alkatrészek készíthetők belőle, amelyeknek deformálódniuk kell törés nélkül.
- Jó alakvisszanyerés: megfelelő kialakítás mellett a nyomat terhelés után visszatérhet eredeti formájához.
- Ütéselnyelő tulajdonság: védőelemekhez, ütközőkhöz és rezgéscsillapítókhoz is jól használható.
- Jó szakadás- és kopásállóság: ismételt hajlításnak vagy súrlódásnak kitett alkatrészekhez is alkalmas lehet.
- Erős rétegtapadás: megfelelő beállítások mellett tartós, egységes rugalmas alkatrészek készíthetők.
- Jól látható piros szín: jelölő-, biztonsági és funkcionális elemekhez is praktikus.
Ajánlott felhasználási területek
- rugalmas védőburkolatok,
- telefontokok és eszközvédők,
- rezgéscsillapító elemek,
- rugalmas lábak és ütközők,
- fogantyúk és markolatok,
- pántok és hajlékony összekötőelemek,
- jelölő- és biztonsági célú alkatrészek,
- gumiszerű prototípusok és funkcionális tesztalkatrészek.
Ajánlott nyomtatási beállítások
| Anyagtípus |
TPU |
| Szín |
piros |
| Filament átmérő |
1,75 mm |
| Nettó tömeg |
1 kg |
| Fúvóka hőmérséklet |
205–235 °C |
| Tárgyasztal hőmérséklet |
50–60 °C |
| Nyomtatási felület |
PEI vagy üveg |
| Tárgyhűtés |
alacsony vagy közepes, modellfüggően |
| Nyomtatási sebesség |
30–70 mm/s, nyomtató- és modellfüggően |
| Ajánlott extruder |
flexibilis filament kezelésére alkalmas, lehetőleg direct drive rendszer |
A megadott értékek gyártói ajánlások és kiindulási beállítások. TPU esetén az extruder kialakítása, a filamentút hossza, a nyomtatási sebesség és a retract beállítása különösen nagy hatással van a nyomtatási eredményre.
TPU nyomtatása – mire kell másképp figyelni?
A TPU rugalmas filament, ezért az extruderben könnyebben összenyomódhat vagy oldalra hajolhat, mint egy merev PLA vagy PETG szál. Emiatt fontos, hogy a filament útja az adagolókeréktől a hotendig a lehető legjobban vezetett legyen.
TPU nyomtatásához a direct drive extruder különösen előnyös, mert rövidebb a filamentút, így kisebb az anyag felgyűrődésének vagy pontatlan adagolásának esélye.
Bowden rendszerű nyomtatóval is használható lehet, de általában alacsonyabb sebességre és visszafogottabb retract beállításra van szükség.
Retract és nyomtatási sebesség
TPU esetén nincs minden nyomtatóra megfelelő fix retractérték. A túl nagy visszahúzás a flexibilis filament összenyomódását, megakadását vagy pontatlan extrudálását okozhatja.
Direct drive extrudernél általában kisebb retracttal érdemes indulni, majd csak szükség esetén növelni. Ha erős a szálazás, először érdemes ellenőrizni a filament szárazságát, a fúvókahőmérsékletet és a nyomtatási sebességet.
Ha az extruder kattog, a filament felgyűrődik vagy az anyagáramlás ingadozik, az egyik első lépés a nyomtatási sebesség csökkentése.
Piros TPU – mire érdemes külön figyelni?
A piros TPU előnye, hogy a kész alkatrész jól látható és könnyen azonosítható. Ez különösen hasznos lehet olyan nyomatoknál, ahol a rugalmas elemnek figyelemfelkeltő vagy jelölő szerepe is van.
Jó választás lehet például védőelemekhez, ütközőkhöz, kezelőszervekhez, fogantyúkhoz, jelölőbetétekhez vagy biztonsági célú kiegészítőkhöz.
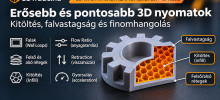
A kész tárgy tényleges hajlékonyságát ugyanakkor nem csak maga a TPU határozza meg. A falvastagság, a falak száma, a kitöltés és a modell geometriája jelentősen befolyásolja, hogy a nyomat mennyire lesz puha vagy merev.
Hűtés
TPU esetén a tárgyhűtést a modellhez kell igazítani. Általában alacsony vagy közepes ventilátorsebesség jó kiindulási pont.
Túlnyúlásoknál és kisebb részleteknél nagyobb hűtés javíthatja a forma megtartását, míg túl erős hűtés ronthatja a rétegek közötti kötést. A cél az egyensúly a megfelelő részletesség és az erős rétegtapadás között.
Tapadás a tárgyasztalon
A TPU bizonyos nyomtatási felületekhez nagyon erősen tapadhat. PEI vagy üveg felületen szükség esetén vékony ragasztóréteg használható elválasztórétegként is, hogy a kész nyomat könnyebben eltávolítható legyen.
Az első réteg beállításánál nem érdemes a flexibilis filamentet túl erősen a tárgyasztalba nyomni. A túl nagy elsőréteg-nyomás ronthatja az anyagáramlást és feleslegesen erős tapadást okozhat.
Tárolás és nedvességvédelem
A TPU higroszkópos, vagyis nedvességet képes felvenni a környezetből. Nedves filament esetén fokozott szálazás, pattogó extrudálás, buborékos vagy érdes felület és egyenetlen anyagáramlás jelentkezhet.
| Tárolás |
száraz, hűvös, légmentesen zárt környezetben |
| Nedvességvédelem |
zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő |
párás levegő, közvetlen napfény és tartósan magas tárolási hőmérséklet |
| Szárítás |
nedvességre utaló tünetek esetén szabályozható filamentszárítóban ajánlott |
A TPU korlátai
- Lassabban nyomtatható: a flexibilis filament adagolása érzékenyebb lehet a nagy sebességre.
- Extruderfüggő: nem minden adagolórendszer kezeli ugyanolyan megbízhatóan a rugalmas filamentet.
- Szálazásra hajlamosabb lehet: különösen nedves filament vagy túl magas hőmérséklet esetén.
- A retractot óvatosan kell használni: a túl nagy visszahúzás adagolási problémát okozhat.
- A kész alkatrész merevsége erősen geometriafüggő: ugyanaz a filament vékony falnál puha, vastag kialakításnál jelentősen merevebb lehet.
Gyakori TPU problémák és megoldásuk
- Akadozó extrudálás: csökkentsd a nyomtatási sebességet, és ellenőrizd, hogy a filamentút nem szorul-e.
- Filament felgyűrődése az extrudernél: csökkentsd a sebességet és a retractot, illetve ellenőrizd az extruder flexibilis filament kompatibilitását.
- Erős szálazás: ellenőrizd a filament szárazságát, majd finomhangold a hőmérsékletet és a retractot.
- Pattogó vagy buborékos extrudálás: a filament valószínűleg nedvességet vett fel, ezért szárítás javasolt.
- Gyenge rétegtapadás: ellenőrizd a fúvókahőmérsékletet és azt, hogy nem túl erős-e a tárgyhűtés.
- Túl erős tárgyasztal-tapadás: használj megfelelő elválasztóréteget, és ellenőrizd az első réteg Z-offsetjét.
Összegzés
A Smart Print TPU piros filament jó választás olyan alkatrészekhez, ahol rugalmasságra, ütéselnyelésre, kopásállóságra és tartós hajlékonyságra van szükség.
Védőelemekhez, rezgéscsillapítókhoz, rugalmas lábakhoz, fogantyúkhoz, telefontokokhoz, jelölőelemekhez és funkcionális prototípusokhoz egyaránt használható. A jó eredményhez száraz filament, flexibilis anyag kezelésére alkalmas extruder, visszafogott retract és megfelelően beállított nyomtatási sebesség szükséges.