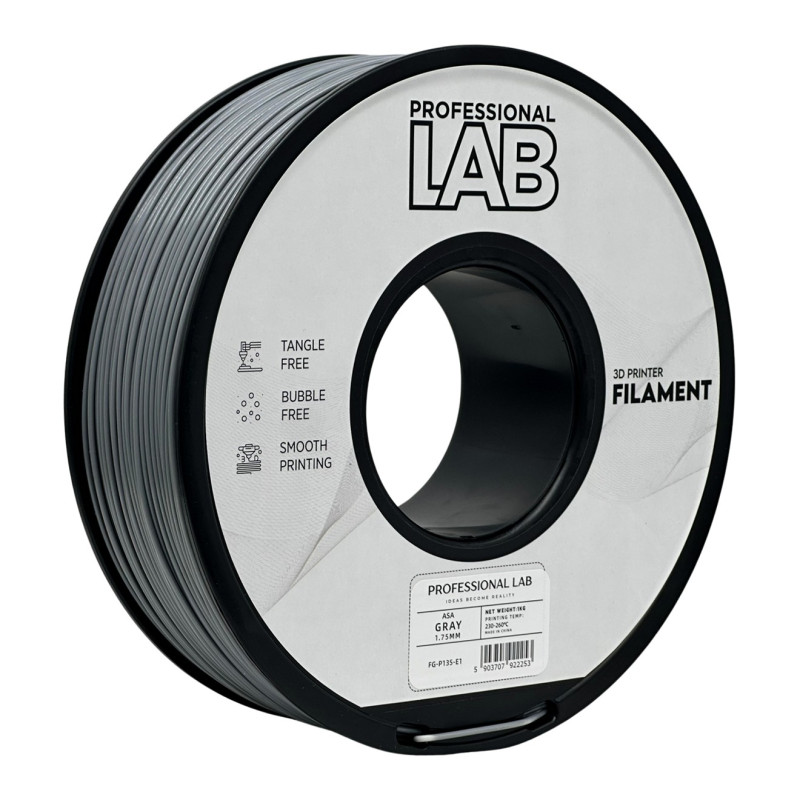
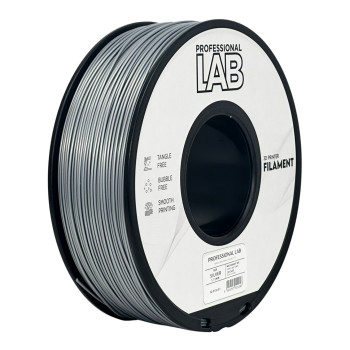
Professional Lab ASA filament, szürke – 1,75 mm / 1 kg
A Professional Lab ASA szürke filament műszaki célú 3D nyomtatási alapanyag kültéri, napfénynek és változó hőmérsékletnek kitett alkatrészekhez. Az ASA (akrilnitril–sztirol–akrilát) egyik legfontosabb előnye a jó UV- és időjárásállóság, ezért megfelelő kialakítás és nyomtatási beállítások mellett tartósabb kültéri felhasználásra alkalmas, mint az általános PLA.
A semleges szürke árnyalat jól illik készülékházakhoz, burkolatokhoz, konzolokhoz és gépészeti prototípusokhoz. A felületi formák és a geometriai részletek könnyen megfigyelhetők rajta, így formaellenőrző modellekhez is praktikus.
Főbb előnyök
- UV- és időjárásállóság: kültéri, napfénynek kitett alkatrészekhez is használható.
- A PLA-nál magasabb hőállóság: melegebb környezetben is szélesebb felhasználási lehetőséget kínál.
- Jó mechanikai tulajdonságok: burkolatokhoz, tartókhoz és funkcionális prototípusokhoz is megfelelő lehet.
- Méretpontos alkatrészek lehetősége: stabil nyomtatótér és megfelelő beállítások mellett.
- Semleges szürke szín: műszaki modellekhez és bemutatódarabokhoz illeszkedő megjelenés.
Ajánlott felhasználási területek
- kültéri készülékházak, burkolatok és fedelek,
- napfénynek kitett tartók és rögzítőelemek,
- műszaki prototípusok és formaellenőrző minták,
- műhely- és gépészeti kiegészítők,
- hőmérséklet-változásnak kitett, megfelelően méretezett alkatrészek,
- funkcionális nyomatok, ahol a PLA hő- vagy időjárásállósága nem elegendő.
Ajánlott nyomtatási beállítások
| Anyagtípus | ASA |
| Szín | szürke |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Megadott fúvókahőmérséklet | 210–250 °C |
| Tárgyasztal-hőmérséklet | 90–110 °C |
| Nyomtatási felület | ASA-val kompatibilis PEI vagy megfelelően előkészített üveg |
| Tárgyhűtés | általában kikapcsolva vagy alacsony értéken; részleteknél szükség szerint |
| Kiindulási nyomtatási sebesség | 30–70 mm/s, nyomtatótól és modelltől függően |
| Nyomtatótér | zárt, huzatmentes és egyenletes hőmérsékletű környezet ajánlott |
Fontos: a megadott hőmérsékletek tájékoztató kiindulási értékek. A pontos profil a nyomtató, a hotend, a kamra hőmérséklete, a fúvókaátmérő és a modell geometriája szerint változhat. A 210–250 °C-os tartomány alsó részén különösen fontos ellenőrizni az anyagáramlást és a rétegtapadást.
Nyomtatási tudnivalók
Az ASA a PLA-nál érzékenyebb a hirtelen vagy egyenetlen lehűlésre. A nyomtatás közbeni hőmérséklet-különbségek sarokfelválást, vetemedést és rétegrepedést okozhatnak. Nagyobb, hosszabb vagy vastag falú modelleknél ezért különösen hasznos a zárt, huzatmentes nyomtatótér.
A fúvókahőmérsékletet próbadarabbal érdemes beállítani. Túl alacsony hőmérsékleten romolhat a rétegtapadás; túl magas hőmérsékleten szálazás, felületi hibák vagy a részletek elmosódása jelentkezhet. A felület fényessége a nyomtatási sebesség és a hőmérséklet változására is reagálhat.
Szürke ASA – felület és megjelenés
A szürke szín visszafogott, műszaki jellegű megjelenést ad a nyomatnak. Prototípusoknál segíti a forma, az élek és a rétegfelület vizsgálatát. Egységesebb külső felülethez érdemes állandó külső fal sebességet, stabil kamrahőmérsékletet és egyenletes anyagáramlást használni.
Tárgyasztal-tapadás és vetemedés
ASA-nál a tiszta tárgyasztal és a helyesen beállított első réteg alapvető. A Z-offset legyen megfelelő, az első réteg vonalai érjenek össze, de ne legyenek túlzottan összenyomva. A használt felülettől függően ASA-kompatibilis tapadássegítő vagy elválasztóréteg alkalmazása is indokolt lehet.
Nagyobb alapterületű vagy sarkos alkatrészeknél a brim csökkentheti a sarokfelválást. Ha vetemedés jelentkezik, az asztaltapadás mellett a huzatot, a kamra hőmérsékletét és a modell kialakítását is ellenőrizni kell.
Hűtés és rétegtapadás
A kevés vagy kikapcsolt tárgyhűtés általában kedvez az ASA rétegtapadásának. A túl erős ventilátor gyors lehűlést okozhat, növelve a vetemedés és a rétegek közötti repedés kockázatát. Kis részleteknél és túlnyúlásoknál mérsékelt hűtésre lehet szükség; ezt a modellhez kell igazítani.
Tárolás és nedvességvédelem
Az ASA is vehet fel nedvességet a levegőből. Ennek jele lehet a pattogó extrudálás, az érdes vagy buborékos felület, a szálazás és az egyenetlen anyagáramlás. Ha ezek jelentkeznek, érdemes ellenőrizni a filament állapotát és szükség esetén a gyártó által jóváhagyott körülmények között megszárítani.
| Tárolás | száraz, hűvös, lehetőleg légmentesen zárt dobozban vagy tasakban |
| Nedvességvédelem | nedvességmegkötővel |
| Szárítás | szükség esetén szabályozható filamentszárítóban, a tekercs és a gyártói előírások figyelembevételével |
| Kerülendő | tartós párás tárolás, közvetlen napfény és ellenőrizetlen magas szárítási hőmérséklet |
Fizikai és műszaki jellemzők
Az alábbi, a termékhez megadott adatok tájékoztató jellegűek; a vizsgálati módszer és a nyomtatott alkatrész tulajdonságai eltérhetnek. A szakító- és hajlítóvizsgálatok eredményei nem tekinthetők a kész 3D nyomtatott alkatrészek garantált értékeinek.
| Sűrűség | 1,1 g/cm³ |
| Megadott zsugorodás | kb. 0,4% (nem a kész nyomat garantált méreteltérése) |
| Megadott modulus | 22 100 kg/cm² (a vizsgálat típusa nincs egyértelműen megadva) |
| Megadott szilárdsági érték | 800 kg/cm² (a vizsgálat típusa nincs egyértelműen megadva) |
| Olvadékfolyási index (MFR) | 16 g/10 perc (a mérési feltételek nélkül önmagában nem összehasonlítható) |
| Vicat-lágyulási hőmérséklet (A) | 95 °C |
Fontos használati tudnivalók
- ASA-kompatibilis nyomtató szükséges: a hotendnek és a tárgyasztalnak el kell érnie a szükséges hőmérsékletet.
- Stabil nyomtatótér ajánlott: különösen nagyobb modellek esetében.
- Megfelelő szellőzés szükséges: ASA nyomtatásakor illékony anyagok és részecskék szabadulhatnak fel; megfelelő elszívás vagy alkalmas szűrés javasolt.
- A hőállóság nem korlátlan: a tényleges terhelhetőség a modell kialakításától, a hőmérséklettől és a nyomtatás minőségétől függ.
- A szokásos ASA nem feltétlenül koptató: edzett fúvóka csak igazoltan abrazív töltőanyag esetén válhat szükségessé.
Gyakori ASA nyomtatási problémák és megoldások
- Sarokfelválás: ellenőrizd az első réteget és a tárgyasztal tisztaságát, használj szükség esetén brim-et, és szüntesd meg a huzatot.
- Rétegrepedés: csökkentsd a tárgyhűtést, és tartsd egyenletesebben a nyomtatótér hőmérsékletét.
- Gyenge rétegtapadás: ellenőrizd a valós fúvókahőmérsékletet, az anyagáramlást és a túlzott hűtést.
- Buborékos vagy pattogó extrudálás: ellenőrizd a filament nedvességtartalmát; szükség esetén szárítsd.
- Szálazás: ellenőrizd a filament szárazságát és a hőmérsékletet, majd finomhangold a visszahúzást a nyomtató extruderrendszeréhez.
A Professional Lab ASA filament, szürke – 1,75 mm / 1 kg jó választás UV-sugárzásnak és időjárási hatásoknak kitett burkolatokhoz, kültéri tartókhoz és műszaki prototípusokhoz. A sikeres nyomtatáshoz megfelelő első réteg, stabil fúvóka- és tárgyasztal-hőmérséklet, visszafogott tárgyhűtés és lehetőleg zárt, huzatmentes nyomtatótér szükséges.