





3D nyomtatási útmutató – 3/3. rész
Erősebb és pontosabb 3D nyomatok: falak, kitöltés és finomhangolás
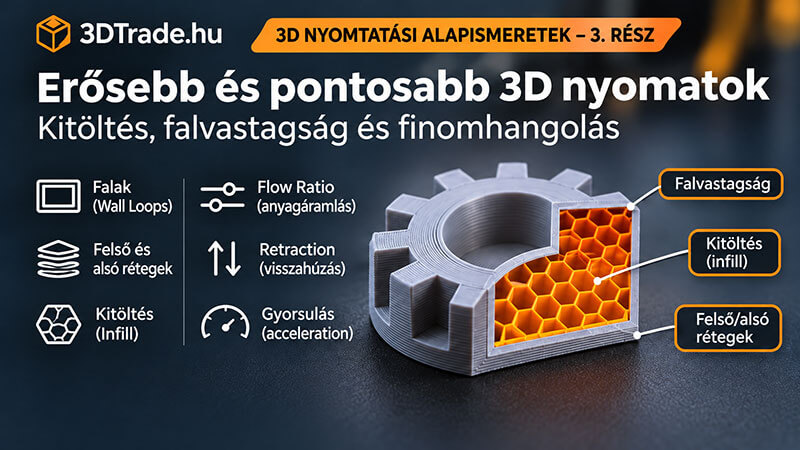
Erős és pontos nyomtatott alkatrész nem attól lesz, hogy minden csúszkát maximumra állítunk. A héjak, a kitöltés, az anyagáramlás és a mozgásparaméterek együtt határozzák meg az eredményt. Ebben a részben azt nézzük meg, hogyan lehet céltudatosan finomhangolni a profilt.
Ebben a részben: falak, héjak, kitöltés, anyagáramlás, visszahúzás és gyorsulás.
A szilárdság nem egyetlen százalékon múlik
Gyakori tévhit, hogy a 3D nyomtatott alkatrész akkor lesz igazán erős, ha 80–100%-os kitöltést kap. A valóságban sok alkatrésznél a falak száma, az alkatrész tájolása, a rétegek tapadása és a helyi geometria nagyobb jelentőségű. A stabil működéshez először azt kell megérteni, hol és milyen irányban éri terhelés a tárgyat. Utána lehet eldönteni, hogy a falakat, a kitöltést vagy magát a modellt érdemes módosítani.
Wall Loops: a külső héj szerepe
A falak a modell körvonalát követő, összefüggő pályák. Egy vékony tartó vagy zárt cső esetében ezek jelentős részt vehetnek részt a terhelés felvételében. Több fal növelheti a héj vastagságát és javíthatja a csavarok, ütközések vagy hajlítás által terhelt részek viselkedését. A megfelelő szám azonban a falvastagságtól és a vonalszélességtől is függ: egy nagyon vékony alkatrészbe a szeletelő nem feltétlenül tud annyi falat elhelyezni, amennyit beállítottál.
Részletes útmutató: Falak száma – hány Wall Loop kell?.
Felső és alsó rétegek: ne látszódjon át a belső szerkezet
Ha a nyomat tetején kirajzolódik a kitöltés mintája, az gyakran túl vékony felső héjra vagy nem megfelelően alátámasztott zárórétegekre utal. A Top/Bottom Layers beállításnál nem csak a darabszámot érdemes figyelni, hanem a kapott tényleges milliméteres vastagságot is. A rétegmagasság változtatásakor ugyanaz a rétegszám más héjvastagságot eredményez. Nagy, sík felületeknél különösen sokat számít a zárórétegek minősége és a belső alátámasztás.
Részletes útmutató: Felső és alsó rétegek.
Infill Density: mikor indokolt több kitöltés?
A kitöltési százalék azt mutatja meg, milyen sűrű legyen a modell belső, nem tömör szerkezete. A nagyobb érték több anyagot és gyakran hosszabb időt jelent, de nem garantál arányos szilárdságnövekedést. Egy látványelemnél elegendő lehet viszonylag alacsony kitöltés; egy terhelt alkatrésznél viszont a falak és a terhelési irány vizsgálatával együtt kell dönteni. A cél nem a legnagyobb szám, hanem a feladatnak megfelelő szerkezet.
Részletes útmutató: Kitöltési arány – Infill Density.
Gyroid, Grid vagy Lines: nem csak mintázatbeli különbség
A kitöltési minta a nyomtatási mozgásokra, az anyag eloszlására és a belső szerkezet viselkedésére is hat. A Gyroid térben változó, összefüggő struktúrát hoz létre, amely sokféle irányú terhelésnél jó kiindulás lehet. A Grid egyszerű és elterjedt, de bizonyos szeletelési helyzetekben ugyanazon réteg kereszteződő pályái többletanyag-felhalmozódást okozhatnak. A Lines egyes feladatokhoz gyors és takarékos választás lehet. A legjobb minta mindig a konkrét geometriától és céltól függ.
Részletes útmutató: Kitöltési minták – Gyroid, Grid vagy Lines.
Flow Ratio: miért lehet rossz a felület jó hőmérséklet mellett is?
Ha a gép rendszeresen több műanyagot adagol a tervezettnél, a felső rétegek hullámossá válhatnak, a sarkok kidudorodhatnak, a fúvóka pedig beleérhet a nyomatba. Túl alacsony anyagáramlásnál hézagok és gyengébb összetapadás jelenhetnek meg. A Flow Ratio megfelelő beállítása ezért fontos része az anyagprofilnak. A tesztet érdemes stabil hőmérséklet és száraz filament mellett elvégezni, és az első réteg Z-offset problémáit nem összekeverni a teljes nyomatra érvényes anyagáramlással.
Részletes útmutató: Anyagáramlás – Flow Ratio.
Retraction: szálazáscsökkentés kompromisszumokkal
A retraction az utazási mozdulatok előtt csökkenti a fúvókában fennmaradó nyomást. Ez sok esetben mérsékli a két részlet között kifeszülő vékony műanyagszálakat. A túl nagy visszahúzás azonban akadozó újraindulást, hiányos szakaszokat vagy akár anyagmozgatási problémát okozhat. Mielőtt nagy értékekkel próbálkoznál, érdemes ellenőrizni a filament nedvességét, a fúvóka hőmérsékletét és a mozgási útvonalakat is. A szálazás nem kizárólag retraction-hiba.
Részletes útmutató: Retraction – filamentvisszahúzás.
Gyorsulás: a sarkok és a valós nyomtatási idő kapcsolata
A szeletelőben megadott sebesség csak az egyik mozgási paraméter. Rövid szakaszokon a fej sokszor nem éri el a beállított maximális sebességet, mert előbb gyorsítania, majd fékeznie kell. A túl agresszív gyorsulás egyes gépeken rezgésnyomokat és sarkok körüli eltéréseket okozhat. Az alacsonyabb gyorsulás viszont növelheti az időt. A finomhangolásnál ezért érdemes kis tesztmodellen megnézni, melyik érték ad jó egyensúlyt a felület és a gyártási idő között.
Részletes útmutató: Gyorsulás a 3D nyomtatásban.
Egyszerre egy változtatás: ez a gyorsabb út
A szilárdságot és felületet célzó beállításokat ne egyszerre módosítsd. Először legyen stabil az anyagprofil, utána állítsd a falak számát és a héjvastagságot, majd a kitöltést. A szálazási és mozgási hibákat ezután vizsgáld külön teszteken. Így látni fogod, melyik változtatás hozott valódi javulást, és a következő nyomatnál is megismételhető marad az eredmény.
A 3 részes útmutató további fejezetei
Még nem stabil a tapadás? Kezdd az 1. résszel: első réteg és hőmérsékletek. Ha a részletek, a támaszok vagy a felület nem az igazi, olvasd el a 2. részt a szeletelésről és a modellorientációról.
A teljes tudástár valamennyi szakmai cikkét megtalálod a 3D nyomtatási alapismeretek gyűjtőoldalon.