





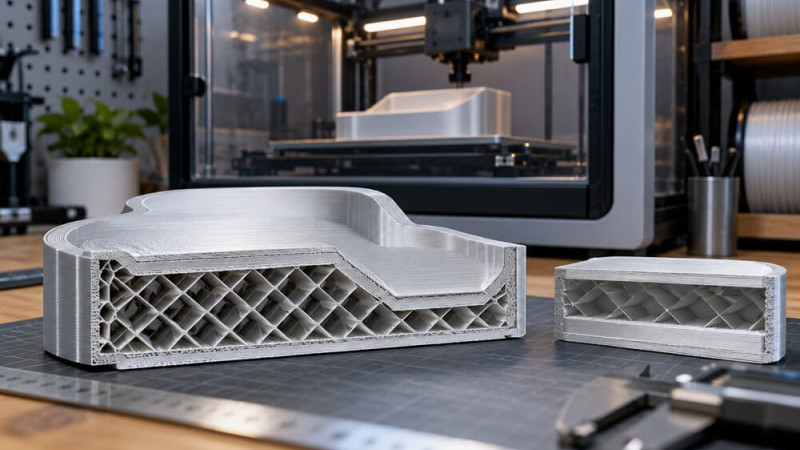
Előfordul, hogy egy nyomat oldalai szépek, a tetején mégis kirajzolódik a belső rács. Ilyenkor nem biztos, hogy rossz a filament: lehet, hogy egyszerűen túl kevés összefüggő felső réteget terveztél. A top és bottom layers a modell tetején és alján kialakított tömör héj vastagságát szabályozzák. Nem azonosak a falak számával és a kitöltési aránnyal.
Mi történik a háttérben?
A belső kitöltés csak időszakos alátámasztást ad. A fölötte húzott első tömör felső vonalak részben még a kitöltés réseit hidalják át. A következő tömör rétegek fokozatosan egyenletesebb felületet hoznak létre. Ha a héj túl vékony, a belső struktúra átüthet a felszínen, amit sokan pillowing néven ismernek. Az alsó rétegek a tárgyasztal felől biztosítanak folytonos aljzatot.
Milyen esetekben és milyen értékekkel érdemes számolni?
A beállítást érdemes milliméterben is nézni. Öt darab 0,20 mm-es felső réteg névlegesen 1,0 mm tömör fedést ad. Ha a rétegmagasság 0,30 mm-re változik, ugyanez az öt réteg már 1,5 mm. Egyes szeletelők külön top shell thickness és top shell layers mezőt is használnak; nézd meg, melyik az irányadó. A nagy kitöltési cellák több áthidalást kívánnak, ezért hatással vannak a tető minőségére.
Milyen tünetek jelzik a rossz beállítást?
Ha a tetején lyukak látszanak, lehet kevés a top layer, ritka a belső kitöltés, túl gyors a felső felület vagy alacsony a tényleges anyagáramlás. Ha a teteje felpúposodik, túl sok anyag vagy túl magas hőfok is gond lehet. Az alsó héj hibáját gyakran az első réteg távolsága és a tárgyasztalhoz való tapadás is módosítja. Nem minden felső felületi hibára kell azonnal ironingot kapcsolni.
Beállítás lépésről lépésre
Egyszerű, nagy lapos tetejű próbán hasonlíts össze eltérő összes felső héjvastagságokat. Figyeld, melyiknél tűnik el a kitöltés mintázata, és milyen idő- vagy anyagtöbblettel. Ha dekorációs fedlapról van szó, a sebesség és a vasalás is szempont lehet; ha terhelt dobozfedélről, a szilárdság és az illesztés az elsődleges. A beállítást anyag és modell szerint finomítsd.
Amit könnyű félreérteni
A nagyon vékony modellen előfordulhat, hogy a felső és alsó héj teljesen összeér, így nincs is klasszikus ritka belső kitöltés. Ez nem szeletelőhiba, hanem a geometria következménye. Nézd a layer preview-t, mert a százalékos infill ilyenkor félrevezető lehet. A nyomat teljes tömege nem következtethető pusztán a kitöltési százalékból.
Konkrét helyzet a gyakorlatból
Egy 10%-os gyroid kitöltésű fedlap néhány top layerrel lyukacsos maradhat, mert a fedőszálak nagy távolságokat hidalnak át. Ha ugyanebben a modellben több felső, tömör réteget használsz, az első egy-két menet még egyenetlen lehet, a későbbiek azonban egyre jobban elfedik a belső mintát. A hiba tehát nem feltétlenül a hűtésben van.
Gyors ellenőrzőlista a következő nyomtatáshoz
A top shell vastagságát érdemes milliméterben értékelni. Ha a modell 0,20 mm-es réteggel készül és hat fedőrétege van, az névlegesen 1,2 mm. Más rétegmagasság mellett ugyanez a rétegszám már más fedést ad. Az alsó rétegekre ugyanez a szemlélet érvényes, azzal, hogy ott a tárgyasztal és a Z-offset is közvetlen szereplő.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A top/bottom layers a nyomat külső bőrét adja. A jó fedéshez a héj vastagságát, a belső támaszt és a tényleges anyagáramlást együtt kell megválasztani.