





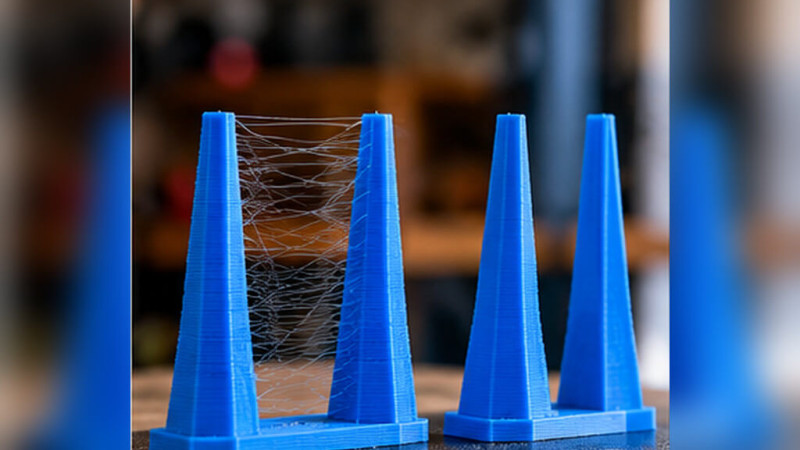
Amikor a fej egyik részletről a másikra ugrik, gyakran vékony műanyagszál marad mögötte. Ez a stringing egyik jellegzetes formája. A retraction célja, hogy az extruder az utazási mozgás előtt csökkentse a fúvókában fennmaradó nyomást, majd a következő nyomtatási szakasznál ismét megfelelő anyagot biztosítson. A több visszahúzás nem automatikusan jelent kevesebb szálat.
Mi történik a háttérben?
Az extruder rövid szakaszon visszafelé mozdítja a filamentet, így csökkentheti az olvadék fúvókából történő szivárgását. A két fő paraméter a visszahúzás távolsága és sebessége. Túl kevés retractionnél szálak maradnak, túl soknál az anyag visszahúzódhat a hidegebb zónába, akadozhat az adagolás vagy újraindításkor anyaghiány jelentkezhet. Bowden rendszereknél más kiinduló értékek lehetnek, mint direkt extrudernél.
Milyen esetekben és milyen értékekkel érdemes számolni?
PETG esetén a szálazás összefügghet a filament nedvességével és a fúvóka túl magas hőmérsékletével. PLA-nál is előfordulhat, hogy egy hidegebb, megfelelően beállított anyagprofil tisztább eredményt ad. A retraction tehát egy változó a sok közül. A szeletelőben található wipe, coasting jellegű funkciók és a travel útvonalválasztás ugyanilyen környezetben módosíthatják az eredményt.
Milyen tünetek jelzik a rossz beállítást?
Túl agresszív visszahúzásnál a következő szakasz elején apró hiányok látszhatnak, kattoghat az extruder, vagy hosszú nyomtatás alatt nőhet az eltömődés kockázata. A gyakori, rövid utazásokkal teli modell különösen megterhelheti a filamentet. Ha a szálazás helyett sok apró göb jelenik meg, vizsgáld a varratot és a nyomáskezelést is.
Beállítás lépésről lépésre
Először szárítsd meg az arra érzékeny filamentet, ha erre utalnak a tünetek, és állítsd be a megfelelő fúvóka-hőfokot. Ezután kétoszlopos stringing teszttel kis lépésekben változtasd a retractiont. Egyszerre csak a távolságot vagy a sebességet módosítsd, és figyeld a következő nyomtatott szakasz kezdetét is. A cél nem az, hogy minden áron eltűnjön az utolsó hajszálszerű szál.
Amit könnyű félreérteni
Többanyagú és toolchanger gépeknél a filamentváltás előtti visszahúzás, a fúvókaváltás és a purge működése külön mechanizmus lehet. Az általános retraction beállítással nem feltétlenül szabályozhatod mindegyiket. A készletprofilok kényes rendszerét ezért érdemes megőrizni és másolatban tesztelni.
Konkrét helyzet a gyakorlatból
Két, egymástól távol álló torony között vékony PETG-szálak keletkeznek. Mielőtt 0,5 mm-ről 2 mm-re emelnéd a retractiont, győződj meg róla, hogy direkt extruderes géphez készült-e a profil, a filament nem nedves-e és nem túl magas-e a hőfok. Ha az újraindításnál anyaghiány jelenik meg, a visszahúzás akár ronthatott is a működésen.
Gyors ellenőrzőlista a következő nyomtatáshoz
Két torony között ne csak a szálak számát figyeld. Nézd meg a tornyok elején keletkező lyukakat, a felhalmozódó kis göböket és az extruder hangját is. A beállításnak mindkét végén működnie kell: ne szivárogjon túl sok anyag utazás közben, de újraindításkor se maradjon üres a fúvóka.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament, Z-offset: miért fontos az első réteg?.
Mit érdemes megjegyezni?
A retraction finomhangolás. Ha az anyag nedves, túl forró vagy a mozgások kedvezőtlenek, a visszahúzás önmagában nem oldja meg a szálazást.