





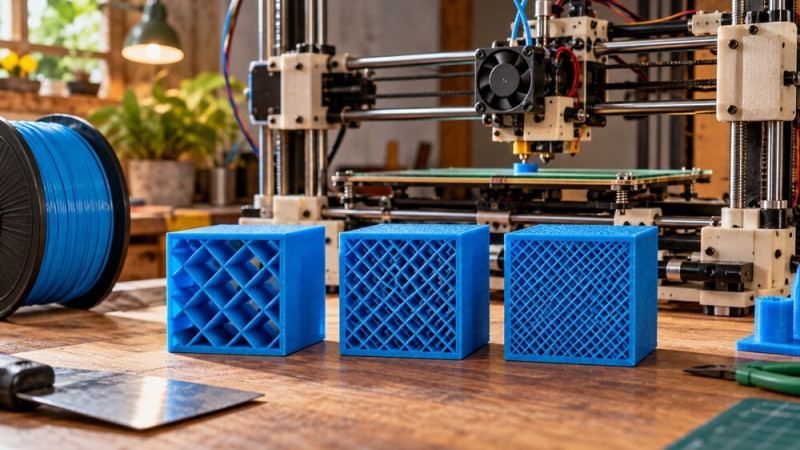
A 100%-os kitöltés első hallásra a lehető legerősebb alkatrészt ígéri. A valóságban a szilárdság nem nő egyszerűen arányosan a százalékkal, miközben a nyomtatási idő és az anyagigény könnyen megugrik. A kitöltési arány a belső, nem tömör szerkezet sűrűségét írja le – nem azonos a kész darab teljes tömegének százalékával.
Mi történik a háttérben?
A slicer a külső falak és a felső-alsó héjak közötti térfogatot külön kitöltési mintával építi fel. A 15%-os infill nem azt jelenti, hogy a tárgy minden térfogategységében pontosan 15% a műanyag: a falak és tömör rétegek sűrűbbek, egyes régiókban módosítók és helyi megerősítések is lehetnek. A mintázat térbeli kapcsolódása meghatározza, hogyan vezeti a terhelést.
Milyen esetekben és milyen értékekkel érdemes számolni?
Dísztárgynál sokszor elég alacsony sűrűség, mert a forma megtartása és a felső felület alátámasztása a cél. Használati alkatrésznél a falak száma, a terhelési irány, az anyag és a kitöltési minta együtt dönt. Nagy, lapos felső felület alatt túl ritka kitöltésnél romolhat a fedőréteg minősége. A túlzott kitöltés a hőt is felhalmozhatja és növeli a nyomtatási időt.
Milyen tünetek jelzik a rossz beállítást?
Ha a tárgy könnyen eltörik, először keresd a törés útját: a rétegek között válik szét, a perem reped, vagy a belső rács omlik össze? Az eltérő hiba más javítást kíván. Ha a felső felület beszakad a hézagokba, segíthet kisebb cellaméret vagy vastagabb top shell. Ha egy csavaros fül reped meg, célzott helyi megerősítés jobb lehet, mint az egész tárgy 70%-os kitöltése.
Beállítás lépésről lépésre
Készíts összehasonlító próbadarabokat azonos orientációval és falvastagsággal, például három különböző kitöltési aránnyal. Mérd az anyagigényt, a nyomtatási időt és a ténylegesen fontos mechanikai viselkedést. A szeletelőben a modifiers funkcióval a kritikus zónába több anyagot adhatsz anélkül, hogy a teljes modellt sűrítenéd. Ez különösen hasznos, ha sorozatban gyártasz.
Amit könnyű félreérteni
A slicer által kiírt infill százalék és a végső tömeg közti különbséget a különböző héjszerkezet okozza. Még azonos infill density mellett is más lehet a két tárgy anyagigénye, ha az egyik hosszú, vékony falú, a másik tömörhöz közelítő geometriájú. A százalék tehát összehasonlításra alkalmas, de önmagában nem szilárdsági adat.
Konkrét helyzet a gyakorlatból
Egy 100 grammos dísztárgy tömegét nem lehet úgy megfelezni, hogy a kitöltést 20%-ról 10%-ra csökkented. A külső héjak és a tömör régiók ugyanakkorák maradnak. Egy vékony falú figuránál a különbség meglepően kicsi, egy nagy üreges doboznál jelentősebb is lehet. A slicer tömegbecslését ezért mindig nézd meg a módosítás után.
Gyors ellenőrzőlista a következő nyomtatáshoz
Terhelt alkatrész esetén a törés helyére koncentrálj, ne az egész test átlagos százalékára. A lokális modifierrel növelt kitöltés vagy plusz fal a kritikus zónában gyakran célzottabb, mint a teljes modell sűrítése. Ha a fedőréteg beszakad, a top shell és a minta cellamérete külön kérdés.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A kitöltési arányt annyira növeld, amennyire a forma alátámasztása és a terhelés ténylegesen igényli. A több anyag nem mindig jobb mérnöki döntés.