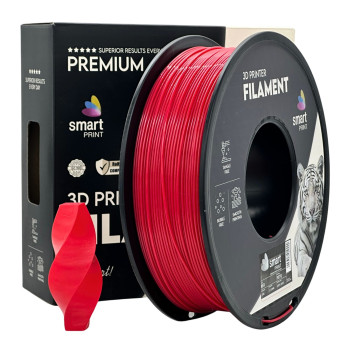
Smart Print PLA+ kék filament – könnyen nyomtatható, tartósabb PLA funkcionális és látványos nyomatokhoz
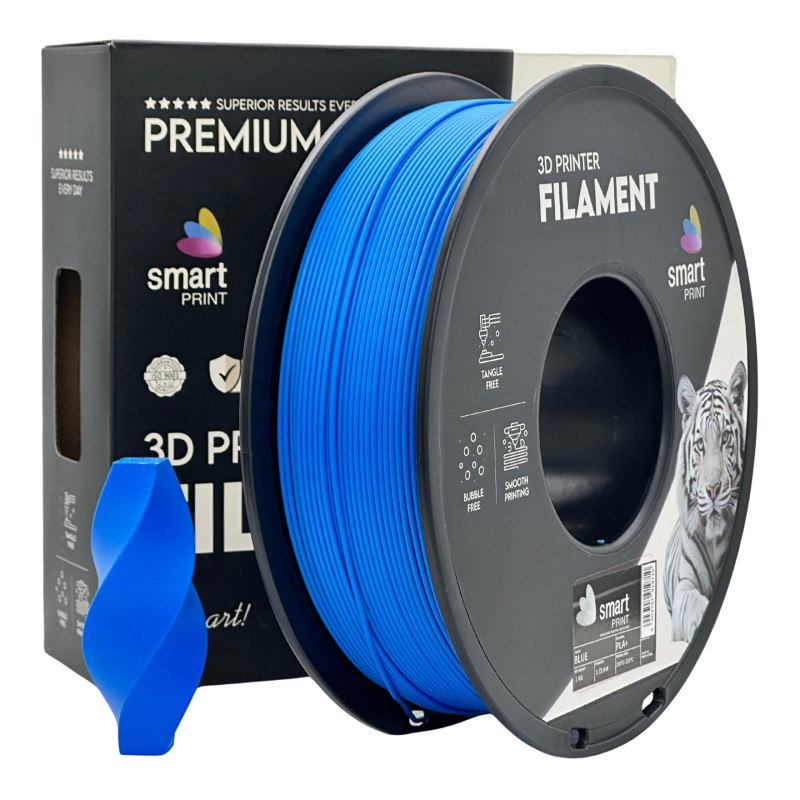
A Smart Print PLA+ kék filament 1,75 mm átmérőjű, módosított PLA alapanyag, amely a hagyományos PLA egyszerű nyomtathatóságát nagyobb szívóssággal, jobb rétegtapadással és stabilabb mechanikai tulajdonságokkal kombinálja.
Jó választás lehet akkor, ha a normál PLA könnyű kezelhetőségét szeretnéd megtartani, de tartósabb prototípusokat, használati tárgyakat vagy mérsékelt terhelésnek kitett funkcionális alkatrészeket szeretnél készíteni.
A kék szín tiszta, karakteres és sokoldalúan használható, ezért különösen jól illik prototípusokhoz, műszaki modellekhez, burkolatokhoz, dekorációs nyomatokhoz, display elemekhez és színkódolt alkatrészekhez.
Főbb előnyök
- Szívósabb a hagyományos PLA-nál: jobb választás lehet mérsékelt mechanikai igénybevételhez.
- Könnyen nyomtatható: megtartja a PLA egyik legfontosabb előnyét, az egyszerű kezelhetőséget.
- Jó rétegtapadás: megfelelő beállítások mellett erős és egységes nyomatok készíthetők.
- Alacsony vetemedési hajlam: nagyobb modelleknél is könnyebben kezelhető, mint több műszaki filament.
- Jó részletesség: prototípusokhoz, figurákhoz és látványmodellekhez is alkalmas.
- Enyhén fényes felület: tiszta, esztétikus megjelenésű nyomatokat adhat.
- Karakteres kék szín: műszaki, dekorációs és színkódolt alkatrészekhez is jól használható.
Ajánlott felhasználási területek
- funkcionális prototípusok,
- dekorációs modellek és dísztárgyak,
- figurák és makettek,
- display és bemutató modellek,
- burkolatok és könnyebb használati alkatrészek,
- műszaki jellegű modellek,
- színkódolt komponensek és kiegészítők,
- olyan nyomatok, ahol a normál PLA-nál jobb szívósság szükséges.
Ajánlott nyomtatási beállítások
| Anyagtípus |
PLA+ / módosított PLA |
| Szín |
kék |
| Filament átmérő |
1,75 mm |
| Nettó tömeg |
1 kg |
| Fúvóka hőmérséklet |
190–220 °C |
| Tárgyasztal hőmérséklet |
25–60 °C |
| Nyomtatási felület |
PEI vagy üveg |
| Tárgyhűtés |
bekapcsolt ventilátor, modellfüggően beállítva |
| Nyomtatási sebesség |
30–70 mm/s, nyomtató- és modellfüggően |
A megadott értékek gyártói ajánlások és kiindulási beállítások. A megfelelő profil függhet a nyomtatótól, a hotendtől, a sebességtől, a hűtéstől, a tárgyasztal felületétől és a modell geometriájától.
Nyomtatási tudnivalók
A Smart Print PLA+ a gyártói ajánlás szerint 190–220 °C közötti fúvókahőmérsékleten nyomtatható. Jó kiindulási érték általában a tartomány közepe, majd az eredmény alapján érdemes kisebb lépésekben finomhangolni.
Túl alacsony hőmérsékleten gyengébb lehet az anyagáramlás és a rétegtapadás. Túl magas hőmérsékleten fokozódhat a szálazás, lágyabbá válhatnak a részletek és romolhat a felületi minőség.
A PLA+ általában jól kezelhető, alacsony vetemedésű anyag, ezért nagyobb modellek is viszonylag egyszerűen nyomtathatók. A stabil első réteghez a tárgyasztal tisztasága és a megfelelő Z-offset legalább olyan fontos, mint maga a hőmérséklet.
Kék PLA+ – mire érdemes külön figyelni?
A kék PLA+ jól használható olyan modellekhez, ahol egyszerre fontos a tiszta megjelenés és a műszaki jelleg. Jó választás lehet prototípusokhoz, burkolatokhoz, műszaki demonstrációs modellekhez vagy olyan alkatrészekhez, amelyeket szín alapján szeretnél elkülöníteni.
Ha egységes felület a cél, érdemes stabil hőmérsékletet és lehetőség szerint egyenletes nyomtatási sebességet használni, mert a hőmérséklet- és sebességváltozások eltérő fényességként jelenhetnek meg a felületen.
Világosabb kék árnyalatoknál a hotendben maradt sötétebb filament vagy megégett anyagrészecske jobban láthatóvá válhat, ezért színváltás után érdemes elegendő anyaggal átöblíteni a fúvókát.
Hűtés és részletesség
PLA+ nyomtatásakor a tárgyhűtés fontos szerepet játszik a részletek, túlnyúlások és tiszta kontúrok kialakításában.
Az első rétegeknél általában alacsonyabb hűtés célszerű, majd a további rétegeknél a ventilátor teljesítménye növelhető. Kisebb, részletgazdag modelleknél erősebb hűtés javíthatja a felületet, míg nagyobb mechanikai terhelésnek kitett alkatrészeknél a túlzott hűtés ronthatja a rétegek közötti kötést.
Tárolás és nedvességvédelem
A PLA+ képes nedvességet felvenni a környezetből. Nedves filament esetén szálazás, pattogó extrudálás, buborékos vagy érdes felület és romló nyomtatási minőség jelentkezhet.
| Tárolás |
száraz, hűvös, zárt környezetben |
| Nedvességvédelem |
zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő |
párás levegő, közvetlen napfény és tartósan magas tárolási hőmérséklet |
| Szárítás |
nedvességre utaló tünetek esetén szabályozható filamentszárítóban ajánlott |
A PLA+ korlátai
- Nem magas hőterhelésre készült: meleg környezetben a kész nyomat meglágyulhat vagy deformálódhat.
- Forró autóban nem ideális: nyáron az utastér hőmérséklete már problémát okozhat.
- Nem helyettesíti a műszaki filamenteket: nagyobb hőterheléshez vagy komoly mechanikai igénybevételhez PETG, ABS+, ASA vagy más műszaki anyag jobb választás lehet.
- Kültéri használatra korlátozott: tartós napsütéshez és időjárási terheléshez más anyag célszerűbb lehet.
Gyakori PLA+ problémák és megoldásuk
- Szálazás: ellenőrizd a filament szárazságát, majd szükség esetén csökkentsd kis lépésben a fúvókahőmérsékletet és hangold a retractot.
- Gyenge rétegtapadás: kissé emeld a fúvókahőmérsékletet, vagy csökkentsd a túl erős tárgyhűtést.
- Leváló első réteg: ellenőrizd a Z-offsetet, a tárgyasztal tisztaságát és a hőmérsékletet.
- Elmosódott részletek: csökkentsd a fúvókahőmérsékletet, vagy növeld szükség szerint a tárgyhűtést.
- Pattogó vagy buborékos extrudálás: a filament nedvességet vehetett fel, ezért szárítás javasolt.
- Eltérő fényesség a kék felületen: ellenőrizd a nyomtatási sebesség és a fúvókahőmérséklet változásait a modellen belül.
Összegzés
A Smart Print PLA+ kék filament jó választás, ha a hagyományos PLA egyszerű nyomtathatóságát szeretnéd megtartani, de szívósabb és tartósabb nyomatokra van szükséged.
Prototípusokhoz, dekorációs modellekhez, műszaki jellegű alkatrészekhez, display elemekhez és könnyebb funkcionális nyomatokhoz egyaránt használható. A jó eredményhez megfelelő fúvókahőmérséklet, jól beállított tárgyhűtés, stabil első réteg és száraz filament ajánlott.