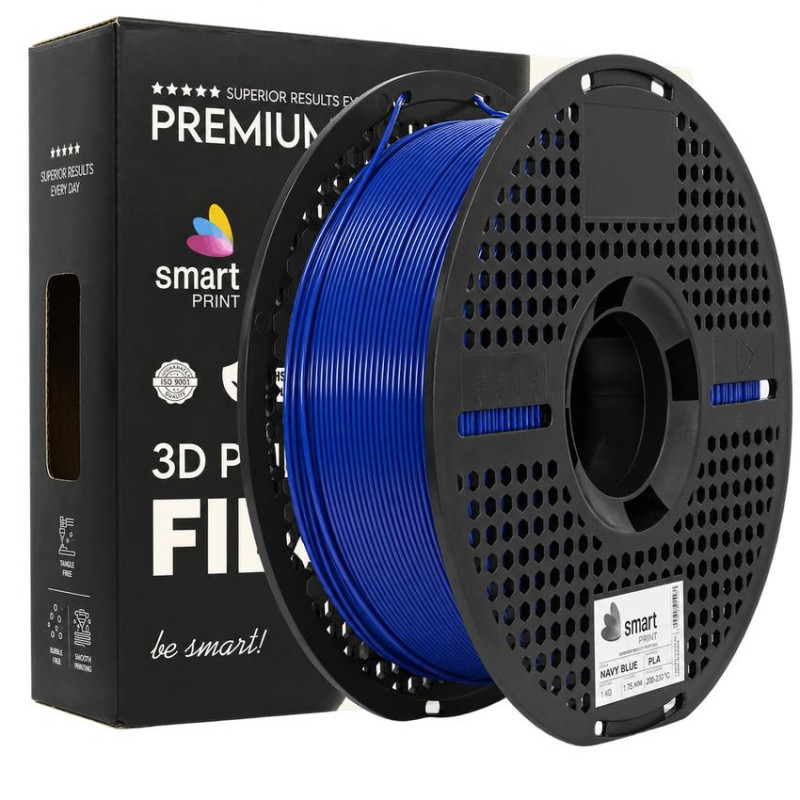
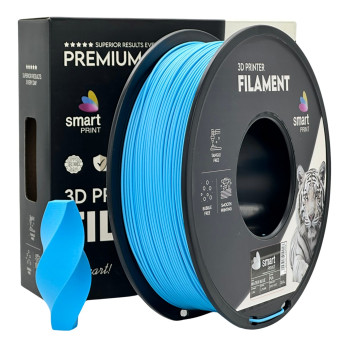
Smart Print PLA filament, sötétkék – 1,75 mm / 1 kg
A Smart Print PLA filament sötétkék színben könnyen kezelhető, általános célú 3D nyomtatóanyag, amely kezdőknek és tapasztalt felhasználóknak egyaránt jó választás. A PLA alacsony vetemedési hajlama, egyszerű feldolgozhatósága és jó részletvisszaadása miatt kiváló mindennapi nyomtatási feladatokhoz.
A mély sötétkék árnyalat elegáns, visszafogott megjelenést ad a modelleknek. Különösen jól használható műszaki jellegű bemutatódarabokhoz, burkolatokhoz, figurákhoz, makettekhez, dekorációkhoz és feliratokhoz. Fehérrel, világosszürkével vagy más világos árnyalatokkal kombinálva kontrasztos, többszínű nyomatok készíthetők.
Megfelelő nyomtatási beállítások mellett a Smart Print PLA egyenletes anyagáramlást és esztétikus felületet tesz lehetővé. A sötétkék szín látványát a rétegmagasság, a sebesség és a hőmérséklet is befolyásolhatja.
Főbb előnyök
- Könnyű nyomtathatóság: a standard PLA a legtöbb megfelelő FDM/FFF nyomtatón egyszerűen feldolgozható.
- Alacsony vetemedési hajlam: általában zárt nyomtatótér nélkül is nyomtatható.
- Elegáns sötétkék szín: dekorációs, bemutató és műszaki jellegű modellekhez is illik.
- Jó részletvisszaadás: figurák, feliratok és geometriai formák készítéséhez alkalmas.
- Stabil anyagáramlás: megfelelő hőmérséklet és száraz filament mellett egyenletes felület érhető el.
- Mérsékelt szagkibocsátás: a PLA nyomtatása általában kevésbé intenzív szagú, mint az ABS-é.
- Széles körű használhatóság: a legtöbb 1,75 mm-es filamentet kezelő FDM/FFF nyomtatóval kompatibilis.
Ajánlott felhasználási területek
- dekorációk, lakásdíszek és ajándéktárgyak;
- figurák, makettek és szobrok;
- prototípusok és formaellenőrző mintadarabok;
- kis terhelésű burkolatok, tartók és kiegészítők;
- feliratok, logók, táblák és bemutatóelemek;
- oktatási és szemléltető modellek;
- többszínű nyomatok sötét, kontrasztos részletei.
Ajánlott nyomtatási beállítások
| Anyagtípus | PLA |
| Szín | Sötétkék |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Fúvóka hőmérséklete | 190–230 °C |
| Tárgyasztal hőmérséklete | 40–60 °C |
| Nyomtatási felület | PEI, üveg vagy egyéb PLA-kompatibilis felület |
| Tárgyhűtés | Általában ajánlott; az első rétegeknél mérsékelhető |
| Nyomtatási sebesség | A nyomtató, a fúvóka és a modell függvényében állítandó; 30–70 mm/s konzervatív kiindulási tartomány lehet |
| Visszahúzás (retraction) | Az extruderrendszertől függően kalibrálandó |
A megadott hőmérsékletek és sebességek kiindulási értékek. A pontos beállításokat az adott nyomtatóhoz, fúvókához, rétegmagassághoz és nyomtatási sebességhez érdemes igazítani. A tekercsen szereplő gyártói ajánlás az elsődleges támpont.
Nyomtatási tudnivalók
A PLA rendszerint nem igényel fűtött vagy zárt nyomtatókamrát. A sikeres nyomtatás alapja a tiszta tárgyasztal és a helyesen beállított első réteg. Ellenőrizd a Z-offsetet: az extrudált szálak érjenek össze, de a fúvóka ne préselje túlzottan a műanyagot a felületre.
Alacsonyabb fúvókahőmérsékleten mérséklődhet a szálazás és élesebbek lehetnek a részletek, de túl alacsony értéknél romolhat a rétegtapadás. Magasabb hőmérsékleten javulhat az anyagáramlás és a rétegek összeolvadása, ugyanakkor fokozódhat a szálazás. Érdemes kisebb hőmérséklet-teszttel megkeresni az adott nyomtatóhoz legjobb értéket.
A sötétkék felület fényessége a sebességtől és a nyomtatási hőmérséklettől is függhet. Ha fontos az egységes megjelenés, a külső falak sebessége és a rétegenkénti hűtés legyen következetes.
Hűtés és felületminőség
PLA esetén a tárgyhűtés általában segíti a túlnyúlások, hidak és apró részletek kialakítását. Az első rétegeknél kisebb ventilátorfordulat kedvezhet az asztaltapadásnak, később pedig a hűtés fokozatosan növelhető.
A túl gyenge hűtés lekerekedő sarkokat vagy elmosódott részleteket okozhat. A túl erős hűtés bizonyos nyomatoknál ronthatja a rétegek közötti kötést, ezért a ventilátort a modell méretéhez és a nyomtatási sebességhez célszerű igazítani.
Szárítás és tárolás
A PLA hosszabb nyitott tárolás során nedvességet vehet fel. Ez fokozott szálazásban, pattogó extrudálásban, egyenetlen felületben vagy gyengébb nyomatminőségben jelentkezhet. Ezeket a tüneteket azonban más beállítási hibák is okozhatják.
| Tárolás | Száraz, lehetőleg légmentesen zárt dobozban vagy tasakban |
| Nedvességvédelem | Szilikagél vagy más megfelelő nedvességmegkötő használatával |
| Szárítás | Nedvesedésre utaló jelek esetén, PLA-hoz megfelelő hőmérsékletre állított filamentszárítóval |
| Kerülendő | Túl magas szárítási hőmérséklet és közvetlen hőforrás, mert a filament vagy a tekercs deformálódhat |
A nyitott tekercset használat után érdemes visszazárni nedvességmegkötővel együtt. A szárítás pontos idejét és hőmérsékletét a gyártó, illetve a szárítóberendezés előírásai alapján válaszd meg.
Fontos használati tudnivalók
- A PLA hőállósága korlátozott: meleg autóban, radiátor közelében vagy tartós napsütésben a nyomat deformálódhat.
- Nagy mechanikai terhelésnek, tartós kültéri használatra vagy magas hőmérsékletre szánt alkatrészekhez más anyag, például PETG vagy ASA lehet megfelelőbb.
- A PLA növényi eredetű alapanyagból is készülhet, ez azonban nem jelenti azt, hogy a kész nyomat házi komposztban gyorsan lebomlik.
- A PLA általában alacsonyabb szagkibocsátású, de nyomtatás közben megfelelő helyiségszellőzés ajánlott.
Gyakori nyomtatási hibák és megoldásuk
- Szálazás: ellenőrizd a fúvókahőmérsékletet, a visszahúzást és a filament nedvességtartalmát.
- Gyenge rétegtapadás: szükség esetén kis lépésekben emeld a fúvókahőmérsékletet, vagy mérsékeld a túl erős hűtést.
- Elmosódott részletek: vizsgáld meg a túl magas hőmérsékletet, a sebességet és a tárgyhűtést.
- Gyenge elsőréteg-tapadás: tisztítsd meg az asztalt, és ellenőrizd a Z-offsetet, az asztalhőmérsékletet és az első réteg sebességét.
- Vetemedés: javítsd az első réteg tapadását, és kerüld az erős huzatot.
A Smart Print PLA filament, sötétkék – 1,75 mm / 1 kg sokoldalú választás dekorációs modellekhez, figurákhoz, prototípusokhoz és bemutatóelemekhez. Mély, visszafogott színe önálló nyomatokon és világos színekkel kombinálva is jól érvényesül. A megfelelő hőmérséklet, a stabil első réteg, a tárgyhűtés és a száraz tárolás segít az egyenletes, részletgazdag nyomatok elkészítésében.