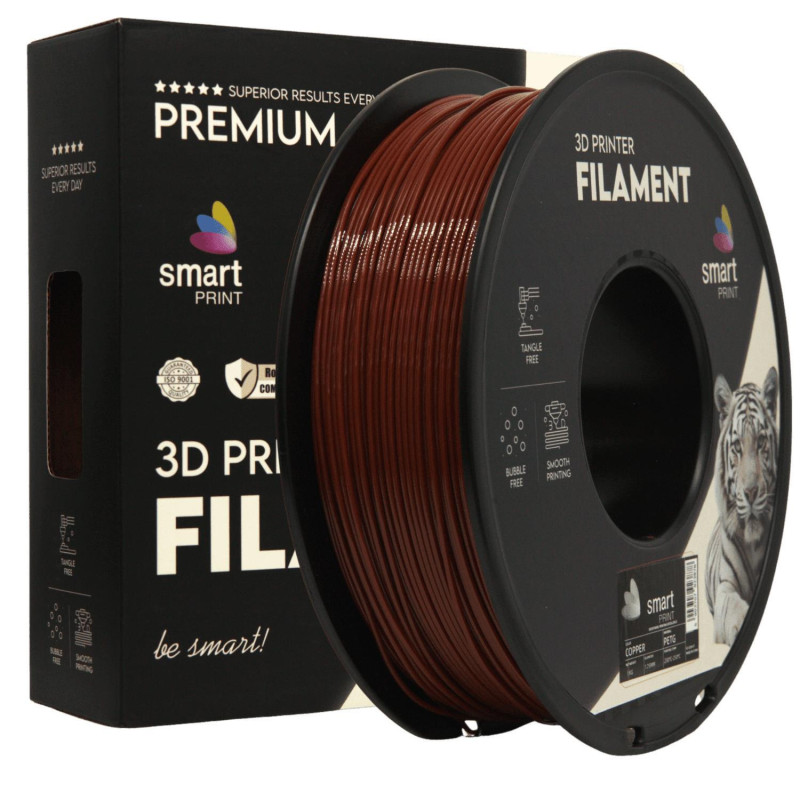
Smart Print PET-G filament – erős, fényes és sokoldalú alapanyag funkcionális 3D nyomatokhoz
A Smart Print PET-G filament egy fejlett anyagtechnológiával készült 3D nyomtatószál, amely a szilárdság, rugalmasság, átlátszóság és sokoldalú felhasználhatóság jó egyensúlyát kínálja. A PET-G a PLA-nál tartósabb, ütésállóbb és hőállóbb alternatíva lehet, miközben általában könnyebben kezelhető, mint az ABS vagy más nagyobb zsugorodású műszaki filamentek.
A Smart Print PET-G természetesen fényes felületet, jó rétegtapadást és stabil nyomtatási viselkedést biztosít megfelelő beállítások mellett. Magasabb átlátszósága és élénk színtartása miatt nemcsak funkcionális alkatrészekhez, hanem látványmodellekhez, display elemekhez, tárolókhoz, burkolatokhoz és esztétikus használati tárgyakhoz is jó választás.
Főbb előnyök
- Jó mechanikai ellenállóság: erős, tartós és ütésálló alkatrészek készíthetők belőle.
- Rugalmasság és szívósság: a gyártói adatlap szerint akár 300% nyúlás is jellemző lehet.
- Jó rétegtapadás: stabil, megbízható nyomatokhoz alkalmas, részletgazdag modelleknél is.
- Mérsékelt hőállóság: 70–85 °C körüli hőterhelés mellett is képes megőrizni a mérettartását 0,45 MPa terhelésnél.
- Vegyszerállóság: jó ellenállást mutathat savakkal, lúgokkal, alkoholokkal és olajokkal szemben.
- Fényes, esztétikus felület: látványos, tiszta megjelenésű nyomatokat adhat.
- Jó átlátszóság: az adatlap szerint 88–92% fényáteresztéssel rendelkezhet, ezért átlátszó vagy áttetsző modellekhez is alkalmas.
- Újrahasznosítható alapanyag: fenntarthatóbb gyártási szemlélethez is illeszthető.
Ajánlott felhasználási területek
- funkcionális prototípusok,
- ütésállóbb tartók, konzolok és rögzítőelemek,
- burkolatok, házak és védőelemek,
- dobozok, tárolók és használati tárgyak,
- display és látványelemek,
- áttetsző vagy átlátszó modellek,
- háztartási, műhely- és hobbi alkatrészek,
- olyan nyomatok, ahol a PLA-nál jobb tartósság és hőállóság szükséges.
Nyomtatási ajánlások
| Fúvóka hőmérséklet |
230–250 °C |
| Feldolgozási tartomány |
230–260 °C |
| Tárgyasztal hőmérséklet |
80–90 °C |
| Általános tárgyasztal-tartomány |
60–80 °C a tapadás és vetemedés csökkentése érdekében |
| Nyomtatási felület |
PEI vagy üveg |
| Felületkezelés |
ragasztó használata ajánlott |
| Hűtés |
kiegyensúlyozott hűtés, kb. 0,7 érték / mérsékelt ventilátor |
| Nyomtatási sebesség |
30–70 mm/s |
| Raft távolság |
0,2 mm |
| Retract távolság |
7 mm |
| Retract sebesség |
20 mm/s |
Az ajánlott értékek 0,4 mm-es fúvókához vannak megadva. Más fúvókaátmérő, nyomtató, szeletelőprogram, tárgyasztal-felület vagy modellgeometria esetén a beállítások finomhangolása szükséges lehet.
Nyomtatási tudnivalók
A Smart Print PET-G 230–250 °C közötti fúvókahőmérsékleten nyomtatható a gyártói ajánlás szerint. A megfelelő hőmérséklet fontos az egyenletes anyagáramláshoz, a jó rétegtapadáshoz és a tiszta felülethez. Ha a hőmérséklet túl alacsony, a filament nehezebben folyhat, ami gyengébb rétegtapadást, egyenetlen vonalakat vagy akár fúvókaelakadást okozhat.
Túl magas hőmérsékleten a PET-G romolhat, buborékosodás, elszíneződés vagy fokozott szálazás jelentkezhet. A legjobb eredményhez érdemes kis lépésekben állítani a hőmérsékletet, különösen akkor, ha áttetsző, fényes vagy részletgazdag nyomat készül.
A PET-G általában jól tapad a nyomtatási felülethez, ezért PEI vagy üveg lapon ragasztó használata ajánlott. Ez nemcsak a tapadást segítheti, hanem bizonyos felületeknél védőrétegként is működhet, különösen akkor, ha a PET-G túl erősen tapadna a tárgyasztalhoz.
Hűtés és felületminőség
A Smart Print PET-G kiegyensúlyozott hűtést igényel. A hűtőventilátort általában az első 2–3 réteg után érdemes bekapcsolni, hogy az első réteg megfelelően tapadjon, a felsőbb rétegek pedig egyenletesen szilárduljanak meg.
A túl erős vagy túl gyors hűtés belső feszültséget, repedést vagy vetemedést okozhat, különösen összetett, nagyobb vagy túlnyúlásokat tartalmazó modelleknél. A túl kevés hűtés viszont ronthatja a részleteket, növelheti a szálazást, és gyengébb felületminőséget eredményezhet. A ventilátor sebességét ezért mindig a modell geometriájához és a nyomtatási sebességhez érdemes igazítani.
Szárítás és tárolás
A Smart Print PET-G nedvességet vehet fel a levegőből, ezért a legjobb nyomtatási eredmény érdekében használat előtt érdemes szárítani. A nedvesség buborékosodást, szálazást, gyengébb rétegtapadást és instabil extrudálást okozhat.
| Szárítási hőmérséklet |
70–85 °C |
| Szárítási idő |
4–8 óra |
| Ellenőrzés |
néhány óra után érdemes ellenőrizni, szükség esetén tovább szárítani |
| Ajánlott eszköz |
filamentszárító, ellenőrzött esetben konyhai sütő |
| Szárítás után |
azonnali felhasználás vagy zárt tasakban, nedvességmegkötővel történő tárolás |
| Tárolás |
hűvös, száraz, légmentesen zárt környezetben |
Használaton kívül a filamentet mindig vissza kell zárni nedvességmegkötővel együtt. A páratartalom és a közvetlen napfény hosszabb távon ronthatja az anyag nyomtatási minőségét és élettartamát.
Műszaki jellemzők
| Anyagtípus |
PET-G |
| Szakítószilárdság |
50–70 MPa |
| Nyúlás |
akár 300% |
| Fényáteresztés |
88–92% |
| Hőállóság |
kb. 70–85 °C 0,45 MPa terhelés mellett |
| Feldolgozási hőmérséklet |
230–260 °C |
| Vegyszerállóság |
jó ellenállás savakkal, lúgokkal, alkoholokkal és olajokkal szemben |
| Felület |
természetesen fényes, tiszta megjelenés |
| Jellemző felhasználás |
funkcionális alkatrészek, ütésálló prototípusok, tárolók, display elemek, áttetsző modellek |
Fontos használati tudnivalók
- Jó rétegtapadás: funkcionális alkatrészekhez is megfelelő lehet.
- Kiegyensúlyozott hűtés szükséges: a túl erős hűtés belső feszültséget és vetemedést okozhat.
- Száraz filamenttel jobb eredmény érhető el: a nedvesség buborékosodást és szálazást okozhat.
- PEI vagy üveg felület ajánlott: ragasztóval javítható a tapadás és védhető a nyomtatási felület.
- A hőmérsékletet gondosan kell hangolni: túl alacsony hőmérsékleten gyenge anyagáramlás, túl magas hőmérsékleten elszíneződés vagy buborékosodás jelentkezhet.
- Nem minden áttetsző nyomat lesz teljesen átlátszó: a modellfal vastagsága, kitöltés, rétegvastagság és nyomtatási irány is erősen befolyásolja az optikai eredményt.
Mire érdemes figyelni PET-G nyomtatáskor?
- Ha sok a szálazás, csökkenteni kell a hőmérsékletet, vagy finomhangolni kell a retract és hűtés beállításokat.
- Ha gyenge a rétegtapadás, a fúvókahőmérséklet kis lépésben emelhető, vagy csökkenthető a túlzott hűtés.
- Ha buborékos vagy pattogó az extrudálás, a filament valószínűleg nedvességet vett fel, ezért szárítás javasolt.
- Ha a nyomat leválik az asztalról, ellenőrizni kell az első réteget, a tárgyasztal-hőmérsékletet és a felület tisztaságát.
- Ha a modell alsó része deformálódik, túl magas lehet a tárgyasztal-hőmérséklet vagy túl erős az első réteg nyomása.
- A gyártói értékek tájékoztató jellegűek, a pontos beállításokat mindig az adott nyomtatóval, szeletelővel és modellel kell tesztelni.
Összegzés
A Smart Print PET-G kiváló választás azoknak, akik a PLA-nál tartósabb, ütésállóbb és hőállóbb 3D nyomtatási alapanyagot keresnek. Jó rétegtapadása, fényes felülete, vegyszerállósága és sokoldalúsága miatt alkalmas funkcionális prototípusokhoz, burkolatokhoz, tartókhoz, tárolókhoz, áttetsző modellekhez és esztétikus használati tárgyakhoz is. A legjobb eredményhez száraz filament, megfelelő hőmérséklet, kiegyensúlyozott hűtés és stabil első réteg szükséges.