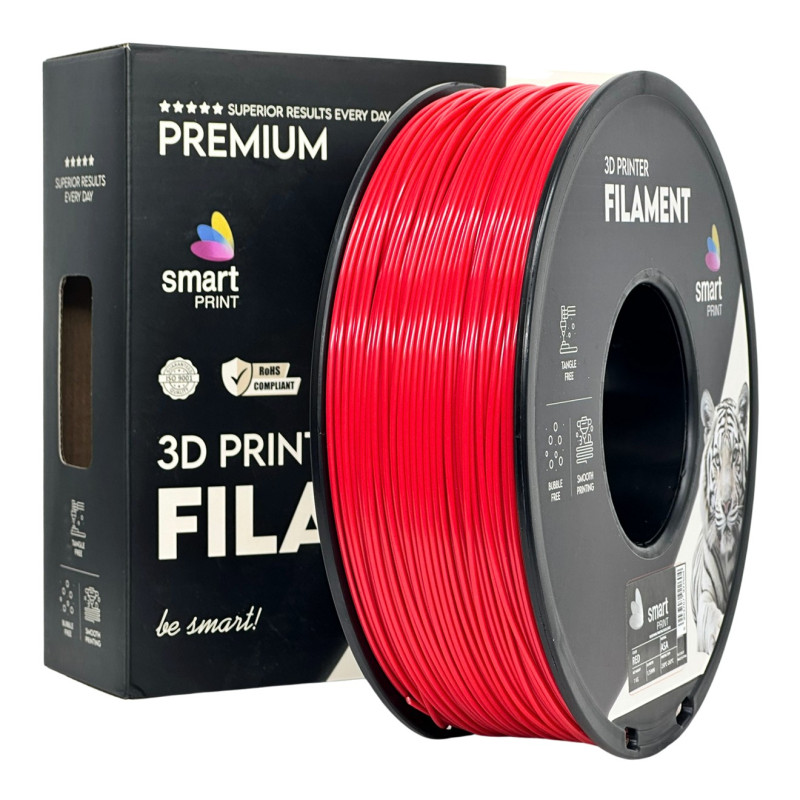
Smart Print ASA filament, piros – 1,75 mm / 1 kg
A Smart Print ASA piros filament kültéri és műszaki felhasználásra szánt 3D nyomtatóanyag. Az ASA (akrilnitril–sztirol–akrilát) egyik legfontosabb előnye a jó UV- és időjárásállóság: megfelelő kialakítás és nyomtatási beállítások mellett olyan alkatrészekhez is használható, amelyek tartósan napfénynek és változó időjárásnak vannak kitéve.
A piros szín jól érvényesül kültéri burkolatokon, jelölőelemeken, műszaki kiegészítőkön és dekorációs tárgyakon. A PLA-hoz képest jobb hőállóságot és kültéri tartósságot kínáló ASA megfelelő választás lehet funkcionális prototípusokhoz, konzolokhoz és egyéb, mérsékelt mechanikai igénybevételű alkatrészekhez.
Főbb előnyök
- UV- és időjárásállóság: kültéri felhasználáshoz is alkalmas alapanyag.
- Jó hőállóság: a hagyományos PLA-nál magasabb hőmérsékletű környezetben is használható, a konkrét terheléstől függően.
- Műszaki felhasználhatóság: burkolatokhoz, tartókhoz és funkcionális prototípusokhoz.
- Karakteres piros árnyalat: jól látható jelölő- és dekorációs elemekhez.
- Jó felületminőség: megfelelő hőmérséklet és stabil nyomtatási környezet esetén egységes, részletgazdag nyomatok készíthetők.
- Széles körű alkalmazhatóság: a megfelelő hőmérsékletet biztosító, lehetőleg zárt terű FDM/FFF nyomtatókkal feldolgozható.
Ajánlott felhasználási területek
- kültéri burkolatok, dobozok és készülékházak,
- napfénynek kitett kiegészítők és jelölőelemek,
- műszaki tartók, konzolok és rögzítőelemek,
- funkcionális prototípusok és illesztési minták,
- műhely- és kerti kiegészítők,
- piros dekorációs és bemutatómodellek,
- hőmérséklet-ingadozásnak kitett, megfelelően méretezett alkatrészek.
Nyomtatási ajánlások
| Anyagtípus | ASA |
| Szín | piros |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Fúvóka hőmérséklete | 210–250 °C – a megadott gyártói tartomány; a gyakorlatban célszerű a felső részéből kiindulni és próbanyomattal ellenőrizni |
| Tárgyasztal hőmérséklete | 60–100 °C – gyártói tartomány; ASA-hoz jellemzően a magasabb tartomány előnyös |
| Nyomtatási sebesség | 30–70 mm/s – kiindulási érték, a nyomtatótól és a modelltől függően |
| Nyomtatási felület | ASA-val kompatibilis PEI vagy megfelelően előkészített üveg |
| Tapadássegítés | szükség szerint ragasztó vagy brim |
| Tárgyhűtés | alapvetően kikapcsolva vagy alacsony értéken; kisebb részleteknél eseti finomhangolás szükséges lehet |
| Nyomtatótér | lehetőleg zárt, egyenletesen meleg és huzatmentes |
Az értékek tájékoztató kiindulási beállítások, nem univerzális profilok. A tényleges hőmérsékletet, sebességet és visszahúzást az extruder típusához, a nyomtatóhoz, a fúvókához és a modell geometriájához kell igazítani. A visszahúzás távolsága különösen eltérhet a direkt meghajtású és a Bowden-rendszereknél.
Nyomtatási tudnivalók és első réteg
Az ASA a PLA-nál erősebben zsugorodhat hűlés közben, ezért vetemedésre, sarokfelválásra és rétegrepedésre is hajlamos lehet. Nagyobb modelleknél különösen fontos a stabilan meleg, huzatmentes nyomtatótér. A tárgyasztal legyen tiszta, az első réteg jól beállított, a tapadás javítására pedig szükség esetén brim vagy a nyomtatólaphoz ajánlott ragasztó használható.
A gyártó által megadott fúvókahőmérséklet-tartomány széles; célszerű hőfokteszttel megkeresni azt az értéket, ahol az anyagáramlás és a rétegtapadás megfelelő, ugyanakkor a felület tiszta marad. Nagyobb alkatrészek nyomtatásánál kerüld az ajtó vagy a fedél gyakori nyitogatását, mert a hirtelen hőmérsékletváltozás repedést okozhat.
Hűtés és rétegtapadás
ASA esetén a minimális tárgyhűtés általában előnyös a rétegtapadás és a vetemedés csökkentése érdekében. A túl erős hűtés és a huzat fokozhatja a belső feszültséget, ami sarokfelválásban vagy rétegek közötti repedésben jelentkezhet. Rövid túlnyúlásoknál és apró részleteknél ugyanakkor egy kevés célzott hűtés segíthet; ezt az adott modellen érdemes ellenőrizni.
Szárítás és tárolás
Az ASA is felvehet nedvességet a levegőből. A nedves filament szálazást, buborékos felületet, pattogó extrudálást és egyenetlen anyagáramlást okozhat. Ha ilyen tünetek jelentkeznek, célszerű a tekercset megfelelő filamentszárítóban kezelni.
| Szárítás | a gyártó és a tekercs hőállósági előírásainak megfelelően, szabályozott filamentszárítóval |
| Tárolás | száraz, zárt dobozban vagy visszazárható tasakban |
| Nedvességvédelem | szilikagéllel vagy más nedvességmegkötővel |
| Környezeti hatások | a tekercset tároláskor közvetlen napsütéstől és túlzott melegtől érdemes védeni |
A forrásanyagban szereplő 70–90 °C-os szárítási tartomány felső vége nem minden tekercshez és szárítóhoz biztonságos. Mindig a csomagoláson vagy a gyártói műszaki adatlapon szereplő, az adott tekercsre vonatkozó előírás legyen az irányadó.
Műszaki jellemzők
| Tulajdonság | Megadott érték | Vizsgálati szabvány |
|---|
| Sűrűség | 1,1 g/cm³ | ISO 1183 |
| Olvadékfolyási index (MFR) | 15 g/10 perc | ISO 1133 |
| Hajlítószilárdságként megadott érték* | 800 kg/cm² | ASTM D790 |
| Hajlítómodulusként megadott érték* | 22 100 kg/cm² | ASTM D790 |
| Fröccsöntési zsugorodás* | 0,5% | ISO 294-4 |
| Vicat lágyulási hőmérséklet (A módszer) | 95 °C | ISO 306 |
*A megadott adatok alapanyag-vizsgálati értékek, nem a 3D nyomtatott alkatrészekre garantált eredmények. Az ASTM D790 hajlítóvizsgálati szabvány, ezért a forrásban „szakítószilárdságként” és „szakítómodulusként” megnevezett értékek pontosításra szorulnak. A fröccsöntési zsugorodás nem azonos az FDM nyomtatás során fellépő zsugorodással. Az ASA amorf polimer, ezért a forrásban megadott „olvadási hőmérséklet” nem értelmezhető úgy, mint egy kristályos anyag éles olvadáspontja.
Fontos használati tudnivalók
- Szellőzés: ASA nyomtatásakor illékony anyagok és ultrafinom részecskék keletkezhetnek. A nyomtató használatához megfelelő elszívás vagy szűréssel kombinált, jól szellőztetett környezet javasolt.
- Huzatvédelem: a zárt tér segíti a stabil hőmérsékletet, de önmagában nem helyettesíti a megfelelő légkezelést.
- Fúvóka: a hagyományos, töltetlen ASA általában nem igényel edzett fúvókát; az esetleges koptató töltőanyagokra a konkrét gyártói adatlap alapján kell figyelni.
- Teherbírás: szerkezeti alkalmazás előtt a nyomtatási irányt, falvastagságot, kitöltést és tényleges terhelést is ellenőrizni kell.
- Kültéri használat: az UV-állóság nem jelent korlátlan élettartamot; a hő, az igénybevétel és a kialakítás továbbra is befolyásolja a tartósságot.
Gyakori nyomtatási problémák
- Sarokfelválás: ellenőrizd az első réteget, a tárgyasztal hőmérsékletét, a tapadássegítést és a nyomtatótér huzatmentességét.
- Rétegrepedés: csökkentsd a tárgyhűtést, stabilizáld a kamra hőmérsékletét és vizsgáld meg a fúvókahőmérsékletet.
- Szálazás: ellenőrizd a filament szárazságát, a nyomtatási hőmérsékletet és az extruderhez illeszkedő visszahúzási beállításokat.
- Érdes vagy buborékos felület: nedvesség is lehet az ok; szükség esetén szárítsd meg a filamentet.
- Gyenge asztaltapadás: tisztítsd meg a nyomtatólapot, és ellenőrizd a Z-offsetet, valamint az első réteg sebességét.
A Smart Print ASA filament, piros – 1,75 mm / 1 kg jó választás kültéri burkolatok, jelölőelemek, műszaki tartók és funkcionális prototípusok nyomtatásához. Fő előnye az UV- és időjárásállóság, valamint a PLA-hoz képest kedvezőbb hőtűrés. A sikeres nyomtatáshoz megfelelően meleg tárgyasztal, stabil nyomtatótér, gondosan beállított első réteg, szükség szerint száraz filament és megfelelő szellőzés ajánlott.