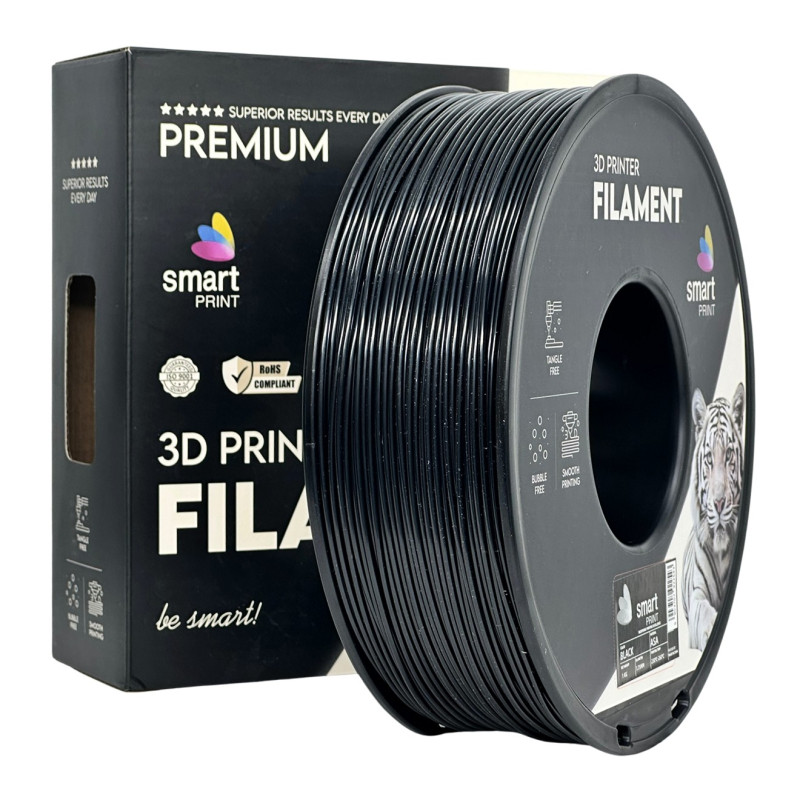
Smart Print ASA filament, fekete – 1,75 mm / 1 kg
A Smart Print ASA fekete filament kültéri használatra és funkcionális alkatrészek gyártására alkalmas műszaki 3D nyomtatóanyag. Az ASA (akrilnitril–sztirol–akrilát) a hagyományos PLA-hoz képest jobb UV- és időjárásállóságot, valamint nagyobb hőterhelhetőséget kínál. A fekete szín letisztult megjelenést ad burkolatoknak, tartóknak és kültéri kiegészítőknek.
Olyan feladatokhoz jó választás, ahol a nyomatot napfény, változó időjárás vagy a PLA számára már kedvezőtlen hőmérséklet érheti. Az ASA ugyanakkor nem vetemedésmentes anyag: a stabil hőmérséklet, a megfelelő első réteg és lehetőleg a zárt nyomtatótér meghatározó a sikeres nyomtatáshoz.
Főbb előnyök
- UV- és időjárásállóság: kültéri alkalmazásokhoz is megfelelő anyagtulajdonságok.
- Jobb hőállóság a PLA-nál: melegebb környezetben használt alkatrészekhez is szóba jöhet.
- Funkcionális felhasználás: burkolatokhoz, konzolokhoz, tartókhoz és prototípusokhoz.
- Fekete szín: egységes, visszafogott megjelenésű műszaki és dekorációs elemekhez.
- Jó mechanikai tulajdonságok: megfelelő nyomtatási irány és rétegtapadás mellett tartós használati tárgyak készíthetők.
- Viszonylag jó felületminőség: helyesen megválasztott hőmérsékletekkel egyenletes falak és részletek érhetők el.
Ajánlott felhasználási területek
- kültéri elektronikai és egyéb védőburkolatok,
- UV-sugárzásnak kitett kiegészítők,
- műszaki tartók, konzolok és szerelési segédelemek,
- funkcionális prototípusok és készülékházak,
- kerti, műhely- és általános használati alkatrészek,
- olyan modellek, amelyeknél a PLA hőállósága nem elegendő.
A nyomtatott ASA alkatrészek terhelhetősége függ a geometriától, a falvastagságtól, a kitöltéstől és a rétegiránytól. Biztonságkritikus vagy nagy teherbírású alkalmazás előtt külön terheléses ellenőrzés szükséges.
Ajánlott nyomtatási beállítások
| Anyagtípus | ASA |
| Szín | fekete |
| Filamentátmérő | 1,75 mm |
| Tekercs tömege | 1 kg filament |
| Fúvóka hőmérséklete | 210–250 °C – megadott feldolgozási tartomány; a konkrét nyomtatón tesztelendő |
| Tárgyasztal hőmérséklete | 60–100 °C – nagyobb tárgyaknál a tartomány felső része lehet célszerű |
| Nyomtatási felület | ASA-val kompatibilis PEI vagy megfelelően előkészített üveg |
| Tapadássegítés | Szükség szerint ragasztó vagy brim, a felület gyártói útmutatója szerint |
| Tárgyhűtés | Általában kikapcsolva vagy alacsony értéken; hidaknál és apró részleteknél szükség szerint |
| Nyomtatási sebesség | 30–70 mm/s kiindulási tartomány; gép- és modellspecifikus |
| Nyomtatótér | Zárt, lehetőleg egyenletes hőmérsékletű és huzatmentes |
A táblázat kiindulási útmutató, nem minden gépre érvényes kész profil. Az ASA gyakran magasabb fúvóka- és asztalhőmérsékleten nyomtatható stabilan; a szálhoz mellékelt aktuális gyártói címkét és a nyomtató korlátait mindig figyelembe kell venni. A visszahúzás (retract) értékét az extruder kialakítása határozza meg, ezért egységes, minden gépre érvényes 7 mm-es érték nem adható meg.
Nyomtatási tudnivalók
Az ASA zsugorodása és a rétegek eltérő lehűlése sarokfelválást, vetemedést vagy rétegrepedést okozhat. Különösen nagy alapterületű vagy magas alkatrészekhez ajánlott zárt nyomtatótér. A megfelelően felmelegített tárgyasztal, a tiszta felület és a huzat elkerülése javítja az eredményt.
Az első réteg vonalai érjenek össze, de ne legyenek túlzottan az asztalhoz préselve. Ha a sarkok felválnak, a tapadás és a tárgyasztal hőmérsékletének ellenőrzése mellett brim is segíthet. A fúvóka hőmérsékletét fokozatosan érdemes módosítani: a túl alacsony érték gyenge rétegtapadást, a túl magas pedig szálazást vagy felületi hibákat eredményezhet.
Hűtés és rétegtapadás
ASA nyomtatáskor a túl erős tárgyhűtés gyors lehűlést és rétegrepedést okozhat. Kiindulásként kikapcsolt vagy alacsony tárgyhűtés ajánlott, amelyet az alkatrész geometriája szerint lehet módosítani. Apró részleteknél és hidaknál korlátozott hűtés szükséges lehet, de az erős légáramot és a kamrát érő huzatot érdemes kerülni.
Szárítás és tárolás
Az ASA tárolás közben nedvességet vehet fel. Ha az extrudálás pattog, a felület buborékos vagy szokatlanul szálaz, érdemes ellenőrizni a filament állapotát és szükség esetén szárítani.
| Szárítás | Szükség esetén, az aktuális gyártói előírás és a tekercs hőtűrése szerint |
| A megadott szárítási ajánlás | 70–90 °C, 2–4 óra – csak akkor alkalmazható, ha a tekercs és a szárító is alkalmas rá |
| Tárolás | Száraz, zárt dobozban vagy visszazárt tasakban |
| Nedvességvédelem | Szilikagéllel vagy más nedvességmegkötővel |
A túl magas szárítási hőmérséklet deformálhatja a tekercset. A filamentet tároláskor a közvetlen napsütéstől és a nagy hőtől is célszerű védeni.
Műszaki adatok
| Tulajdonság | Megadott érték | Vizsgálati szabvány |
|---|
| Sűrűség | 1,1 g/cm³ | ISO 1183 |
| Olvadékfolyási index (MFR) | 15 g/10 perc | ISO 1133 |
| Fröccsöntési zsugorodás | 0,5% | ISO 294-4 |
| Vicat lágyulási hőmérséklet (A) | 95 °C | ISO 306 |
A műszaki értékek a rendelkezésre bocsátott termékadatokból származnak, tájékoztató jellegűek. A fröccsöntési zsugorodás nem azonos a 3D nyomtatott tárgy várható méretváltozásával. Az eredeti táblázatban szereplő, ASTM D790 szabványra hivatkozó „szakítószilárdság” és „szakító modulus” adatok nem kerültek át, mert ez a szabvány hajlítóvizsgálatra vonatkozik; az értékek pontos megnevezését a gyártói adatlapon szükséges ellenőrizni.
Fontos használati tudnivalók
- Szellőzés: ASA nyomtatásakor illékony anyagok és ultrafinom részecskék keletkezhetnek. Jól szellőztetett, megfelelő elszívással vagy szűréssel ellátott nyomtatókörnyezet ajánlott.
- Zárt nyomtatótér: a hőmérséklet stabilizálása jelentősen csökkentheti a vetemedést.
- Fúvóka: a hagyományos, töltetlen ASA önmagában nem igényel feltétlenül edzett acél fúvókát; kopásálló fúvóka akkor lehet szükséges, ha a konkrét változat koptató töltőanyagot tartalmaz.
- Hőterhelés: a Vicat-érték anyagvizsgálati adat, nem jelent automatikus, tartós üzemi hőmérséklet-határt a kész nyomatra.
- Fekete kivitel: közvetlen napsütésben a sötét nyomatok jobban felmelegedhetnek, ezért a kültéri alkatrészek tényleges hőterhelését is figyelembe kell venni.
Gyakori nyomtatási problémák
- Sarokfelválás: ellenőrizd a tárgyasztal hőmérsékletét, az első réteget, a felület tisztaságát; szükség esetén használj brimet.
- Rétegrepedés: csökkentsd a hűtést és a huzatot, valamint ellenőrizd a fúvókahőmérsékletet és a kamra hőstabilitását.
- Szálazás: vizsgáld meg a hőmérsékletet, a visszahúzási beállításokat és a filament nedvességtartalmát.
- Érdes, buborékos felület: a nedvesség egyik lehetséges oka; szükség esetén szárítsd meg az anyagot.
- Pontatlan méretek: ellenőrizd a modell orientációját, a zsugorodást, a hűlést és a nyomtató kalibrációját.
A Smart Print ASA filament, fekete – 1,75 mm / 1 kg jó választás kültéri burkolatokhoz, műszaki tartókhoz, funkcionális prototípusokhoz és olyan alkatrészekhez, ahol fontos az UV- és időjárásállóság. A megbízható eredményhez megfelelően előkészített és szükség esetén szárított filament, stabil első réteg, visszafogott tárgyhűtés és lehetőleg zárt, huzatmentes nyomtatótér ajánlott.