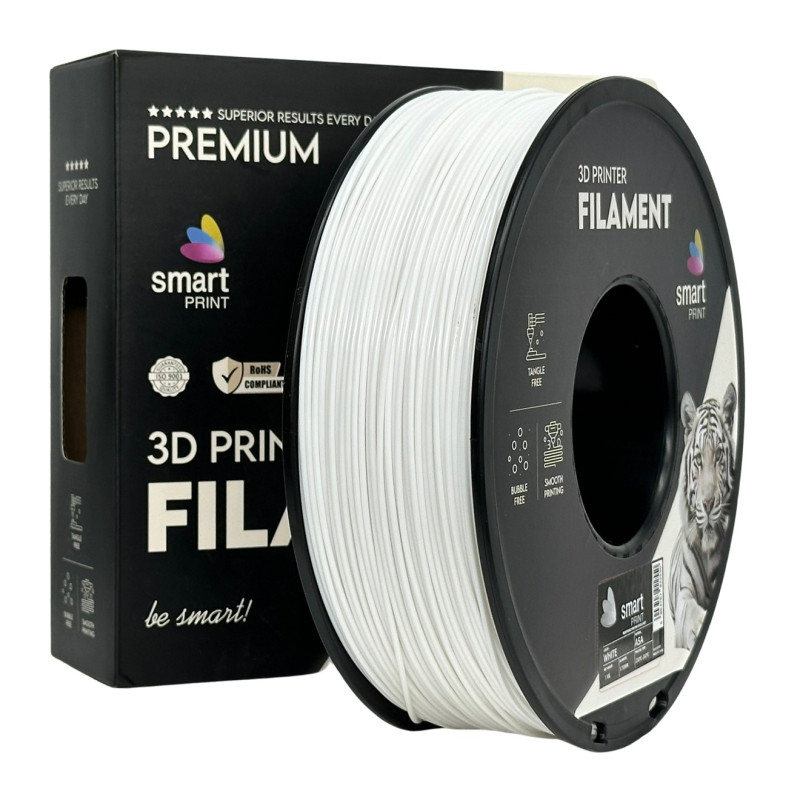
Smart Print ASA filament, fehér – 1,75 mm / 1 kg
A Smart Print ASA fehér filament kültéri és funkcionális 3D nyomatokhoz használható műszaki alapanyag. Az ASA (akrilnitril-sztirol-akrilát) legfontosabb előnye a jó UV- és időjárásállóság: olyan alkatrészekhez is megfelelő választás lehet, amelyek napfénynek, csapadéknak vagy változó hőmérsékletnek vannak kitéve.
A fehér szín letisztult megjelenést ad burkolatoknak, kültéri szerelvényeknek, tartóknak és bemutató modelleknek. Világos felületekkel jól harmonizál, és többszínű alkatrészeknél kontrasztos elemként is használható. A kész nyomat tartósságát a modell kialakítása, a nyomtatási irány és a beállított paraméterek egyaránt befolyásolják.
Főbb előnyök
- UV- és időjárásállóság: kültérre szánt nyomatokhoz is használható.
- Jobb hőállóság a hagyományos PLA-hoz képest: melegebb környezetben alkalmazott alkatrészekhez is előnyös lehet.
- Funkcionális felhasználás: megfelelő tervezéssel burkolatokhoz, konzolokhoz és használati tárgyakhoz is alkalmas.
- Jó felületminőség: megfelelő nyomtatási körülmények között egyenletes, esztétikus nyomat készíthető.
- Fehér szín: tiszta, visszafogott megjelenést ad műszaki és dekorációs modelleknek.
Ajánlott felhasználási területek
- kültéri burkolatok, dobozok és védőházak,
- napfénynek kitett tartók és kiegészítők,
- műhely- és kerti eszközök alkatrészei,
- funkcionális prototípusok és szerelési segédeszközök,
- műszaki modellek, konzolok és rögzítőelemek,
- világos színű dekorációs és bemutató tárgyak.
Ajánlott nyomtatási beállítások
| Anyagtípus | ASA |
| Szín | fehér |
| Filamentátmérő | 1,75 mm |
| Tekercs tömege | 1 kg filament |
| Fúvókahőmérséklet | 210–250 °C (a megadott termékadatok szerinti tartomány) |
| Tárgyasztal hőmérséklete | 60–100 °C (a megadott termékadatok szerinti tartomány) |
| Nyomtatási sebesség | 30–70 mm/s kiindulásként; a nyomtató és a geometria szerint módosítandó |
| Nyomtatási felület | ASA-val kompatibilis PEI vagy megfelelően előkészített üveg |
| Felülettapadás | szükség szerint megfelelő tapadássegítő, brim |
| Tárgyhűtés | általában kikapcsolva vagy alacsony értéken; hidaknál és apró részleteknél finomhangolható |
| Nyomtatótér | zárt, egyenletesen meleg és huzatmentes környezet ajánlott |
A megadott hőmérsékleti értékek tájékoztató jellegűek. A legtöbb ASA-nyomatnál különösen fontos a stabilan meleg tárgyasztal és a huzatmentes környezet; az ideális hőmérsékletet érdemes az adott tekercs, gép és próbadarab alapján beállítani. A visszahúzás (retract) mértéke extrudertípusonként eltér, ezért nem célszerű egyetlen, minden nyomtatóra érvényes értéket megadni.
Nyomtatási tudnivalók
Az ASA a PLA-nál nagyobb hőmérséklet-különbségekre érzékeny nyomtatás közben. A gyors és egyenetlen lehűlés vetemedést, sarokfelválást és rétegrepedést okozhat. Nagyobb tárgyaknál különösen ajánlott a zárt nyomtatótér, a megfelelően előmelegített tárgyasztal és az erős légáramlatok elkerülése.
Az első réteghez tiszta, megfelelően előkészített felület és pontos Z-offset szükséges. Hosszú vagy keskeny talpfelületű modelleknél a brim segíthet a tapadásban. Üvegfelület használatakor a megfelelő elválasztó- és tapadóréteg a felület védelméhez is fontos lehet.
Hűtés és rétegtapadás
ASA esetén az erős tárgyhűtés gyakran rontja a rétegek összeolvadását és fokozhatja a vetemedést. Kiindulásként érdemes kikapcsolt vagy alacsony tárgyhűtéssel próbálkozni. Rövid hidaknál, kisméretű részleteknél szükség lehet célzott hűtésre, amit a nyomat minősége alapján kell beállítani.
Ha rétegrepedés jelentkezik, ellenőrizni kell a nyomtatótér hőmérsékletét, a légmozgást, a fúvókahőmérsékletet és a hűtés mértékét. A magasabb fúvókahőmérséklet javíthatja a rétegtapadást, de túl magas értéknél romolhatnak a részletek.
Szárítás és tárolás
A nedvességet felvett ASA szálazást, pattogó extrudálást és egyenetlen felületet okozhat. A mellékelt leírás 70–90 °C-os, 2–4 órás szárítást említ; a tényleges hőmérséklet kiválasztásakor azonban figyelembe kell venni a gyártó tekercsre vonatkozó előírásait és a szárítóberendezés pontosságát. A túl magas hőmérséklet a tekercset is deformálhatja.
| Szárítás | szükség esetén, a gyártói előírás és a tekercs hőállósága szerint |
| Tárolás | száraz, lehetőleg légmentesen zárt dobozban vagy tasakban |
| Nedvességvédelem | szilikagél vagy más nedvességmegkötő használatával |
| Fény és hő elleni védelem | a filamenttekercs közvetlen napsütéstől és túlzott melegtől védendő |
Műszaki jellemzők
| Tulajdonság | Megadott érték | Hivatkozott szabvány |
|---|
| Sűrűség | 1,1 g/cm³ | ISO 1183 |
| Olvadékfolyási index (MFR) | 15 g/10 perc | ISO 1133 |
| Hajlítóvizsgálathoz rendelt szilárdsági adat* | 800 kg/cm² | ASTM D790 |
| Hajlítómodulus* | 22 100 kg/cm² | ASTM D790 |
| Fröccsöntési zsugorodás* | 0,5% | ISO 294-4 |
| Vicat lágyulási hőmérséklet (Vicat A) | 95 °C | ISO 306 |
*A feltüntetett értékek a kapott műszaki leírásból származnak. Az ASTM D790 hajlítóvizsgálati szabvány, ezért a hozzá rendelt adatokat nem szabad szakítószilárdságként vagy szakítómodulusként értelmezni. A fröccsöntési zsugorodás nem azonos az FDM-nyomat várható méretváltozásával. A számok és a mérési körülmények gyártói adatlap alapján ellenőrizendők.
Biztonság és használati korlátok
- Szellőzés: az ASA nyomtatása során gázok és ultrafinom részecskék szabadulhatnak fel. Megfelelő elszívás, szűrés és szellőzés szükséges; a zárt nyomtatótér önmagában nem helyettesíti ezeket.
- Fúvóka: az adalék nélküli ASA-hoz általában nem szükséges edzett fúvóka. Koptató töltőanyag esetén a gyártó előírása az irányadó.
- Terhelés: biztonságkritikus vagy nagy terhelésű alkatrészekhez az anyag alkalmasságát és a kész nyomat szilárdságát külön ellenőrizni kell.
- Hőtűrés: a megadott Vicat-érték nem jelenti azt, hogy a kész nyomat minden körülmény között 95 °C-ig terhelhető.
Gyakori nyomtatási problémák
- Sarokfelválás vagy vetemedés: első réteg, tárgyasztal-hőmérséklet, huzatvédelem és brim ellenőrzése.
- Rétegrepedés: a nyomtatótér hőmérsékletének stabilizálása és a túl erős hűtés csökkentése.
- Szálazás: nedvességtartalom, fúvókahőmérséklet és retract beállítások ellenőrzése.
- Érdes vagy buborékos felület: szükség esetén a filament megfelelő szárítása.
- Gyenge elsőréteg-tapadás: felülettisztítás, Z-offset és megfelelő tapadássegítő használata.
A Smart Print ASA filament, fehér – 1,75 mm / 1 kg jó választás kültéri burkolatokhoz, tartókhoz, funkcionális prototípusokhoz és olyan nyomatokhoz, ahol az UV- és időjárásállóság fontosabb az egyszerű nyomtathatóságnál. A legjobb eredményhez meleg, huzatmentes nyomtatótér, megbízható elsőréteg-tapadás, megfelelően beállított tárgyhűtés, száraz filament és gondoskodás a nyomtatás közben keletkező kibocsátások kezeléséről szükséges.