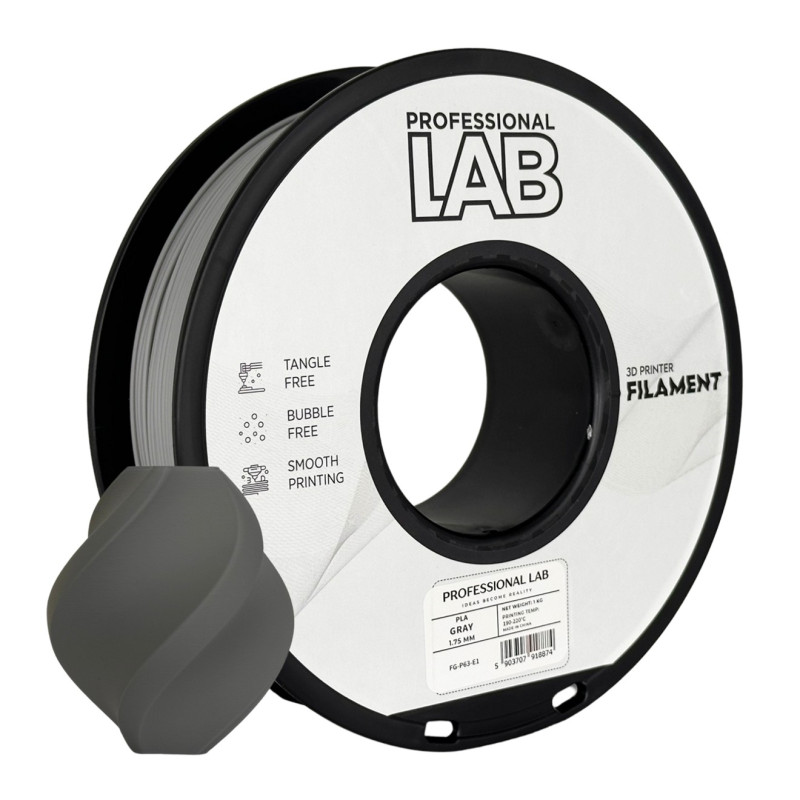
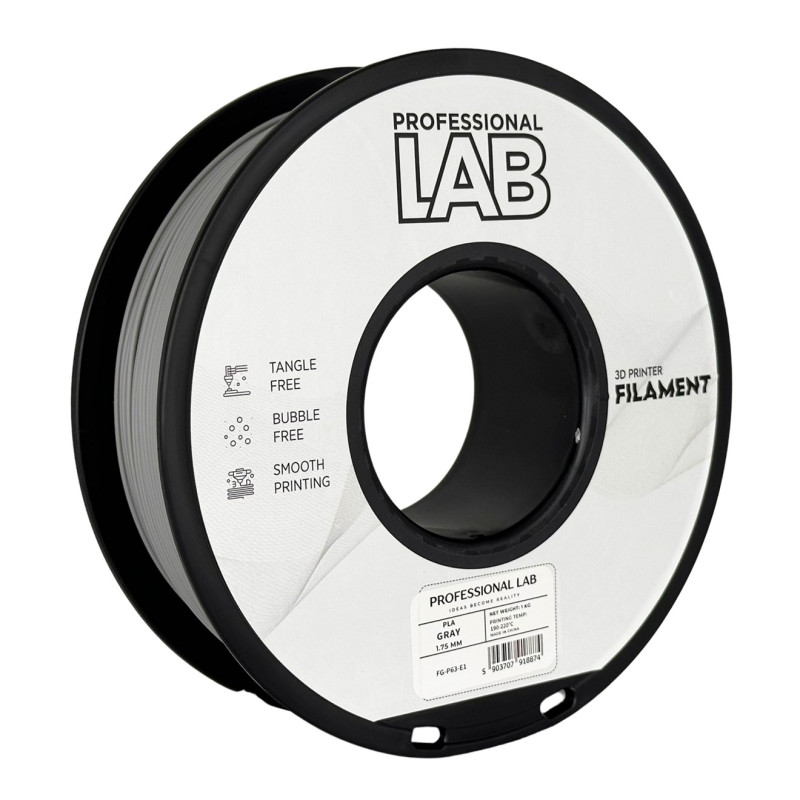
Professional Lab PLA filament, szürke – 1,75 mm / 1 kg
A Professional Lab PLA szürke filament 1,75 mm átmérőjű, könnyen nyomtatható alapanyag, amely ideális prototípusok, műszaki látványmodellek, figurák, makettek és dekorációs tárgyak készítéséhez. A PLA alacsony vetemedési hajlama és jó részletvisszaadása miatt kezdőknek és tapasztalt felhasználóknak egyaránt praktikus választás.
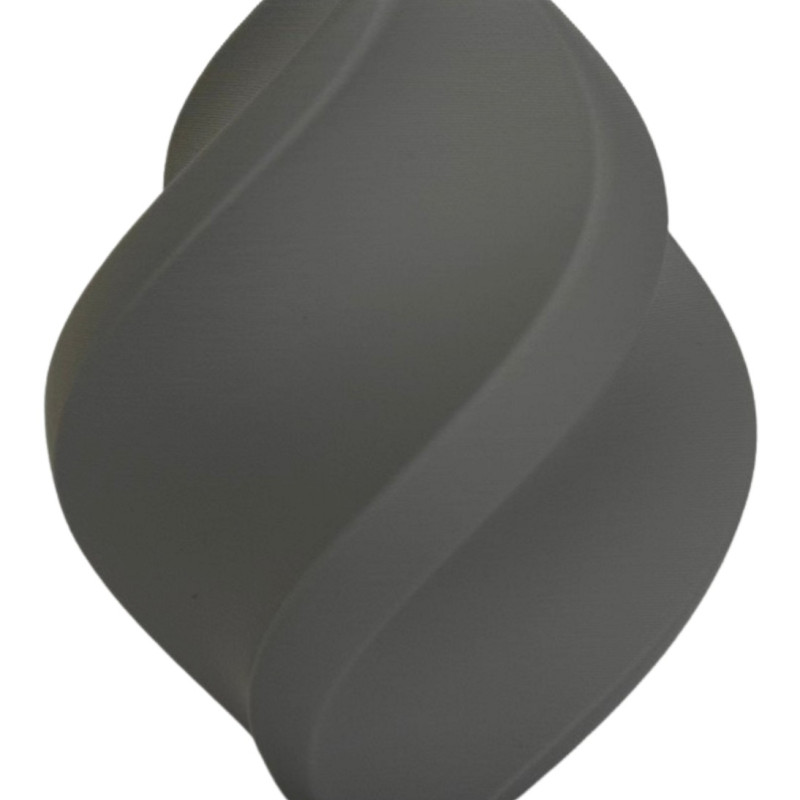
A semleges szürke árnyalat különösen előnyös formaellenőrzéshez és bemutatómodellekhez: kevésbé vonja el a figyelmet a geometriáról, miközben az élek, ívek és felületi részletek jól megfigyelhetők. Makettekhez, festésre előkészített figurákhoz és műszaki jellegű nyomatokhoz is sokoldalúan használható.
Főbb előnyök
- Könnyű nyomtathatóság: általában zárt nyomtatótér nélkül is feldolgozható.
- Alacsony vetemedési hajlam: megfelelő első réteggel stabilan nyomtatható.
- Jó részletvisszaadás: figurákhoz, makettekhez és geometriai mintákhoz is alkalmas.
- Esztétikus felület: jól beállított profillal egyenletes, tiszta nyomat készíthető.
- Formaellenőrzésre alkalmas: a szürke szín jól használható az alak és a felület vizuális értékeléséhez.
- Aktív tárgyhűtéssel nyomtatható: a kisebb részletek és túlnyúlások minősége javítható.
Ajánlott felhasználási területek
- prototípusok és formaellenőrző mintadarabok,
- műszaki látványmodellek és nem kritikus funkcionális minták,
- figurák, szobrok és makettek,
- dekorációs és bemutatóelemek,
- oktatási és szemléltető modellek,
- feliratok, logók és egyszerűbb burkolatok.
Ajánlott nyomtatási beállítások
| Anyagtípus | PLA |
| Szín | szürke |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Ajánlott fúvókahőmérséklet | 180–220 °C |
| Tárgyasztal-hőmérséklet | 40–60 °C |
| Nyomtatási felület | PEI, üveg vagy más PLA-kompatibilis felület |
| Tárgyhűtés | bekapcsolt ventilátor, az első rétegek és a modell igényeihez igazítva |
| Nyomtatási sebesség | 30–70 mm/s kiindulási tartományként; a nyomtatótól és a modelltől függően módosítható |
A megadott értékek kiindulási ajánlások, nem minden nyomtatóra érvényes, kész profilbeállítások. A megfelelő hőmérsékletet és sebességet a fúvóka, a hotend, a rétegmagasság, a tárgyhűtés és a modell geometriája is befolyásolja.
Nyomtatási tudnivalók
A 180–220 °C-os fúvókahőmérséklet-tartományon belül érdemes középértékről indulni, majd a rétegtapadás, a szálazás és a felület minősége alapján finomhangolni a beállításokat. Túl alacsony hőmérsékleten egyenetlen extrudálás és gyengébb rétegtapadás jelentkezhet; túl magas hőmérsékleten fokozódhat a szálazás, és romolhatnak a finom részletek.
A PLA általában nem igényel fűtött, zárt nyomtatóteret. A megfelelő első réteghez tiszta tárgyasztal, pontos Z-offset és megfelelő asztalhőmérséklet szükséges. Tapadást segítő szer csak akkor indokolt, ha az adott felület vagy geometria megkívánja.
Szürke PLA – mire érdemes külön figyelni?
A szürke szín előnye, hogy a modell formáját hangsúlyozza, ezért prototípusok, figurák és részletgazdag makettek ellenőrzésére is jó választás. Festés előtt a nyomtatott alkatrészt szükség szerint tisztítani, csiszolni és alapozni kell; a PLA színe önmagában nem helyettesíti a megfelelő felület-előkészítést.
A nyomat fényessége változhat a fúvókahőmérséklet, az anyagáramlás és a külső fal nyomtatási sebességének függvényében. Egységes megjelenéshez érdemes ezeket a paramétereket következetesen beállítani.
Hűtés és részletminőség
Az aktív tárgyhűtés segítheti a PLA gyors megszilárdulását, javíthatja a túlnyúlások és hidak minőségét, valamint az apró részletek élességét. Az első rétegeknél célszerű mérsékelt hűtést alkalmazni, hogy a nyomat megfelelően tapadjon az asztalhoz. Később a ventilátor teljesítménye a modellhez és a rétegidőhöz igazítható.
Túl erős hűtés bizonyos körülmények között gyengítheti a rétegtapadást, ezért a legjobb eredményt a hőmérséklet és a ventilátor-beállítás együttes finomhangolása adja.
Tárolás és nedvességvédelem
A PLA a levegőből nedvességet vehet fel. Nedves filament esetén szálazás, pattogás, egyenetlen anyagáramlás és érdes vagy buborékos felület jelentkezhet. Ezeknek a tüneteknek más oka is lehet, ezért szárítás mellett a nyomtatási beállításokat is érdemes ellenőrizni.
| Tárolás | száraz, lehetőleg légmentesen zárt tasakban vagy dobozban |
| Nedvességvédelem | nedvességmegkötő tasakkal |
| Kerülendő | párás környezet, közvetlen napsütés, tartósan magas hőmérséklet |
| Szárítás | szükség esetén szabályozható filamentszárítóban, a gyártó hőmérsékleti előírásai szerint |
A PLA korlátai
- Korlátozott hőállóság: a kész nyomat már viszonylag mérsékelt hőterhelés mellett meglágyulhat vagy deformálódhat; forró autóba nem ideális.
- Mechanikai terhelhetőség: ütésnek, tartós hajlításnak vagy nagy terhelésnek kitett alkatrészeknél PETG vagy más műszaki filament megfelelőbb lehet.
- Kültéri használat: tartós UV- és időjárási igénybevételre inkább erre tervezett anyag javasolt.
- Lebomlás: a PLA biológiai eredete nem jelenti azt, hogy a kész nyomat otthoni körülmények között gyorsan lebomlik vagy komposztálható.
Gyakori PLA nyomtatási problémák és megoldások
- Szálazás: ellenőrizd a filament szárazságát, majd a fúvókahőmérsékletet és a visszahúzási beállításokat.
- Gyenge rétegtapadás: szükség esetén kissé növeld a fúvókahőmérsékletet, vagy mérsékeld a tárgyhűtést.
- Leváló első réteg: ellenőrizd a tárgyasztal tisztaságát, a Z-offsetet és az asztalhőmérsékletet.
- Elmosódott részletek: ellenőrizd a hőmérsékletet, a sebességet, a hűtést és a minimális rétegidőt.
- Pattogó extrudálás: vizsgáld meg a nedvesség lehetőségét, és szükség esetén szárítsd meg a filamentet.
- Eltérő felületi fényesség: figyelj a külső fal sebességének, a hőmérsékletnek és az anyagáramlásnak az egyenletességére.
A Professional Lab PLA filament, szürke – 1,75 mm / 1 kg jó választás általános 3D nyomtatáshoz, különösen prototípusokhoz, műszaki látványmodellekhez, makettekhez és figurákhoz. A semleges szürke árnyalat segíti a geometria és a felületi részletek vizuális ellenőrzését, miközben önálló dekorációs felhasználásra is alkalmas.
A szép és megbízható nyomtatási eredményhez megfelelő fúvókahőmérséklet, jól beállított hűtés, stabil első réteg és száraz filament szükséges.