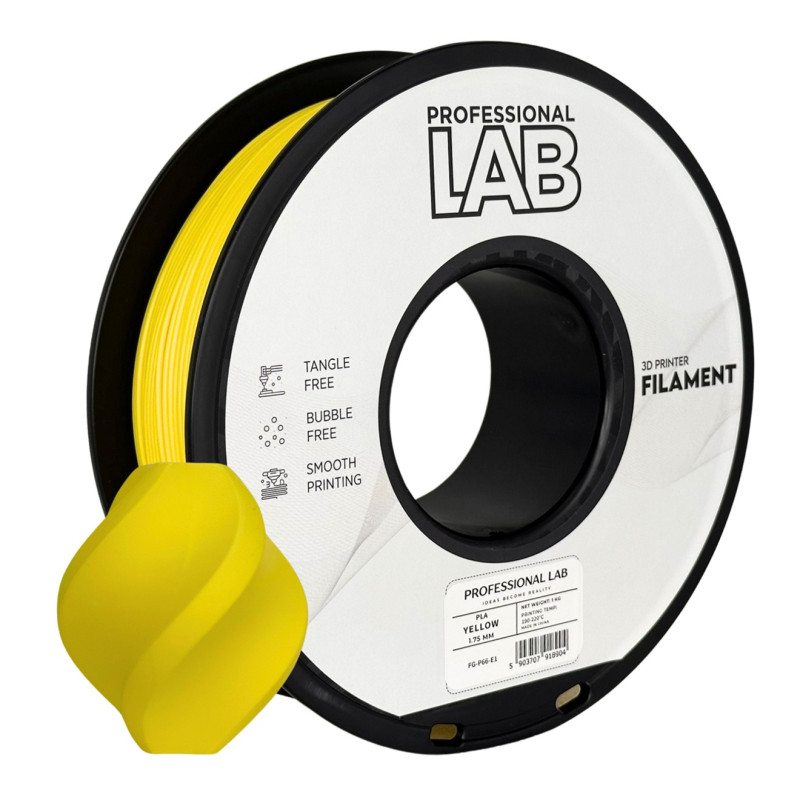
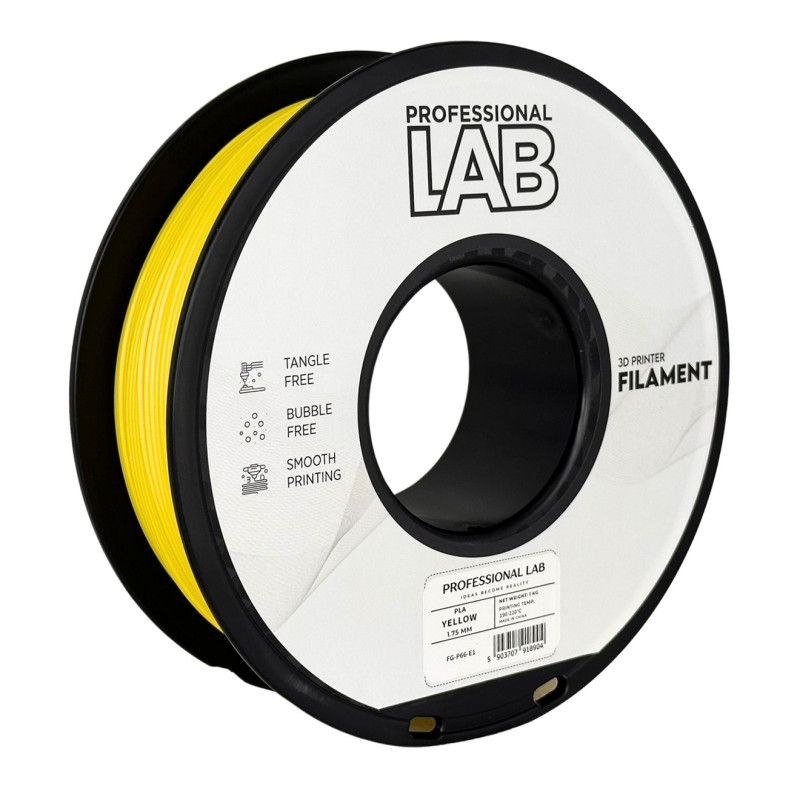
Professional Lab PLA filament, sárga – 1,75 mm / 1 kg
A Professional Lab PLA sárga filament 1,75 mm átmérőjű, könnyen nyomtatható alapanyag, amely dekorációs modellekhez, figurákhoz, prototípusokhoz és részletgazdag 3D nyomatokhoz egyaránt jól használható.
A PLA előnye az egyszerű kezelhetőség, az alacsony vetemedési hajlam és a jó részletvisszaadás. Kezdőknek is megfelelő választás, de megfelelő beállításokkal tapasztalt felhasználók is pontos és esztétikus modelleket készíthetnek belőle.
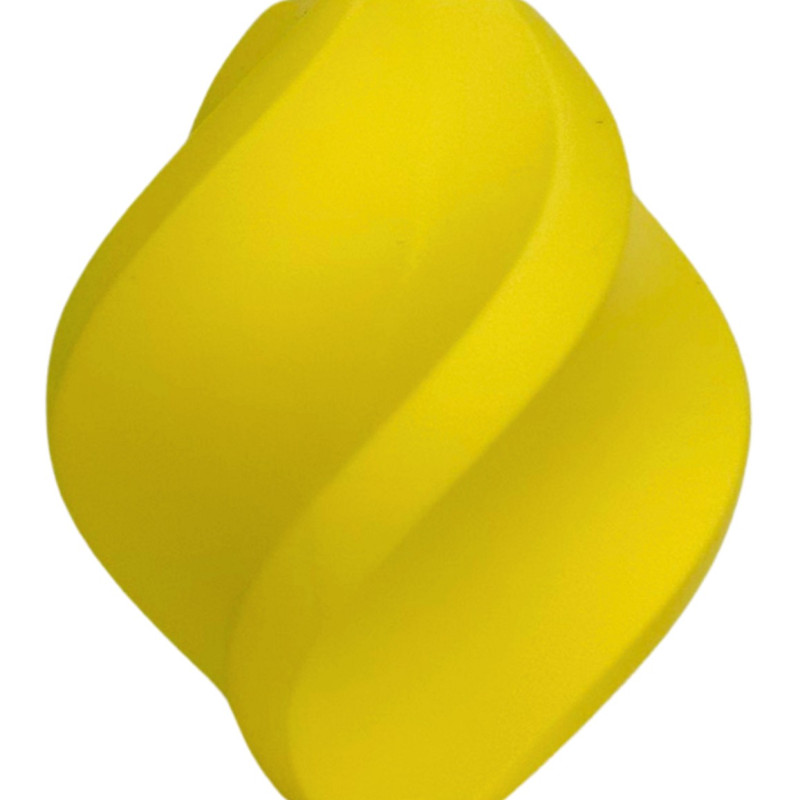
Az élénk sárga szín jól látható, karakteres megjelenést ad. Különösen praktikus feliratokhoz, jelölőelemekhez, oktatási modellekhez, színkódolt alkatrészekhez és olyan dekorációkhoz, amelyeknél fontos a vizuális kiemelés.
Főbb előnyök
- Könnyű nyomtathatóság: kezdők és tapasztalt felhasználók számára is jól kezelhető.
- Alacsony vetemedési hajlam: megfelelő elsőréteg-beállítások mellett nagyobb modellekhez is alkalmas.
- Jó részletvisszaadás: figurák, makettek és dekorációs modellek készítéséhez is megfelelő.
- Esztétikus felület: jól beállított nyomtatóval tiszta, egyenletes nyomatok készíthetők.
- Jó mérettartás: prototípusokhoz és formaellenőrző modellekhez is praktikus.
- Hatékony tárgyhűtés: megfelelő ventilátor-beállítással javítható a túlnyúlások és apró részletek minősége.
- Jól látható sárga árnyalat: jelölő-, oktatási és bemutatóelemekhez különösen előnyös.
Ajánlott felhasználási területek
- Dekorációs tárgyak és lakásdekorációk.
- Figurák, makettek és szobrok.
- Feliratok, logók és jelölőelemek.
- Oktatási és szemléltető modellek.
- Prototípusok és formaellenőrző mintadarabok.
- Bemutatómodellek és kiállítási elemek.
- Színkódolt, kis terhelésű alkatrészek.
Ajánlott nyomtatási beállítások
| Anyagtípus | PLA |
| Szín | Sárga |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Ajánlott fúvókahőmérséklet | 180–220 °C |
| Tárgyasztal-hőmérséklet | 40–60 °C |
| Nyomtatási felület | PEI, üveg vagy más PLA-kompatibilis felület |
| Tárgyhűtés | Bekapcsolt ventilátor, a modellhez igazítva |
| Nyomtatási sebesség | 30–70 mm/s kiindulási tartományként; nyomtatófüggő |
A megadott értékek kiindulási ajánlások. A megfelelő profil a nyomtatótól, a hotendtől, a fúvókaátmérőtől, a rétegmagasságtól, a tárgyhűtéstől és a modell geometriájától függ. Nagy sebességű nyomtatóknál ettől eltérő beállítások is megfelelőek lehetnek.
Nyomtatási tudnivalók
A Professional Lab PLA megadott fúvókahőmérséklet-tartománya 180–220 °C. Kiindulásként érdemes a tartomány közepét választani, majd hőfokteszttel a kívánt felületminőséghez és nyomtatási sebességhez igazítani.
Túl alacsony hőmérsékleten romolhat az anyagáramlás és a rétegtapadás. Túl magas hőmérsékleten erősödhet a szálazás, romolhat az apró részletek élessége, és változhat a nyomat fényessége.
A PLA általában nem igényel fűtött, zárt nyomtatóteret. A megfelelő első réteghez tiszta, zsírmentes tárgyasztalra, pontos Z-offsetre és megfelelő tárgyasztal-hőmérsékletre van szükség.
Sárga PLA – mire érdemes külön figyelni?
A sárga PLA különösen jó választás, ha a nyomatnak könnyen észrevehetőnek kell lennie. Feliratokhoz, oktatási eszközökhöz, dekorációs modellekhez és bemutatóelemekhez egyaránt használható.
Többszínű nyomatoknál feketével, sötétkékkel vagy szürkével jól elkülönülő részletek alakíthatók ki. A tényleges kontrasztot a választott árnyalat és a felület fényessége is befolyásolja.
Az egységes megjelenés érdekében célszerű állandó külsőfal-sebességet és stabil fúvókahőmérsékletet használni. A sebesség és a hőmérséklet változása fényességkülönbségeket okozhat.
Hűtés és részletminőség
A PLA általában jól reagál az aktív tárgyhűtésre. A megfelelő ventilátor-beállítás javíthatja a hidak, túlnyúlások és kis részletek minőségét.
Az első rétegeknél az alacsonyabb hűtés segítheti az asztaltapadást. Később a tárgyhűtés fokozatosan növelhető, különösen kis méretű modelleknél és rövid rétegidő esetén. A túl erős hűtés ugyanakkor ronthatja a rétegtapadást, ezért érdemes a modellhez igazítani.
Tárolás és nedvességvédelem
A PLA nedvességet vehet fel a levegőből. Nedves filamentnél szálazás, pattogó extrudálás, buborékos vagy érdes felület és egyenetlen anyagáramlás jelentkezhet. Ezeket a tüneteket azonban más nyomtatási beállítások is okozhatják.
| Tárolás | Száraz, lehetőleg légmentesen zárt környezetben |
| Nedvességvédelem | Zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő | Párás környezet, közvetlen napsütés és tartósan magas hőmérséklet |
| Szárítás | Nedvességre utaló tünetek esetén, szabályozható filamentszárítóban, a gyártói előírás szerint |
A PLA korlátai
- Korlátozott hőállóság: a kész nyomat meleg környezetben meglágyulhat vagy deformálódhat.
- Forró autóba nem ideális: a nyári utastér hőmérséklete deformációt okozhat.
- Kevésbé ütésálló lehet a PETG-nél: jelentős hajlításnak, ütésnek vagy tartós mechanikai terhelésnek kitett alkatrészekhez más anyag megfelelőbb lehet.
- Korlátozott kültéri tartósság: tartós UV- és időjárási terhelésre inkább kültéri használatra tervezett filament ajánlott.
- Nem feltétlenül otthon komposztálható: a PLA biológiai lebomlása speciális, jellemzően ipari körülményeket igényel; a késztermék komposztálhatósága külön tanúsítástól függ.
Gyakori PLA problémák és megoldásuk
- Szálazás: ellenőrizd a filament állapotát, majd finomhangold a fúvókahőmérsékletet és a visszahúzási beállításokat.
- Gyenge rétegtapadás: kis lépésekben emeld a fúvókahőmérsékletet, vagy mérsékeld a túlzott tárgyhűtést.
- Leváló első réteg: ellenőrizd a Z-offsetet, az asztal tisztaságát és hőmérsékletét.
- Elmosódott részletek: mérsékeld a fúvókahőmérsékletet, és szükség esetén növeld a tárgyhűtést.
- Pattogó vagy buborékos extrudálás: vizsgáld meg, hogy a filament nedves-e, és szükség esetén szárítsd meg.
- Eltérő fényesség: ellenőrizd a külső fal sebességének és a fúvókahőmérsékletnek az ingadozását.
A Professional Lab PLA filament, sárga – 1,75 mm / 1 kg jó választás a könnyen nyomtatható, részletgazdag és jól látható 3D nyomatokhoz. Dekorációkhoz, figurákhoz, feliratokhoz, oktatási modellekhez, prototípusokhoz és színkódolt elemekhez is alkalmas.
A szép végeredményhez megfelelő fúvókahőmérséklet, jól beállított tárgyhűtés, stabil első réteg és száraz filament szükséges.