Menü
Menü
Kosár
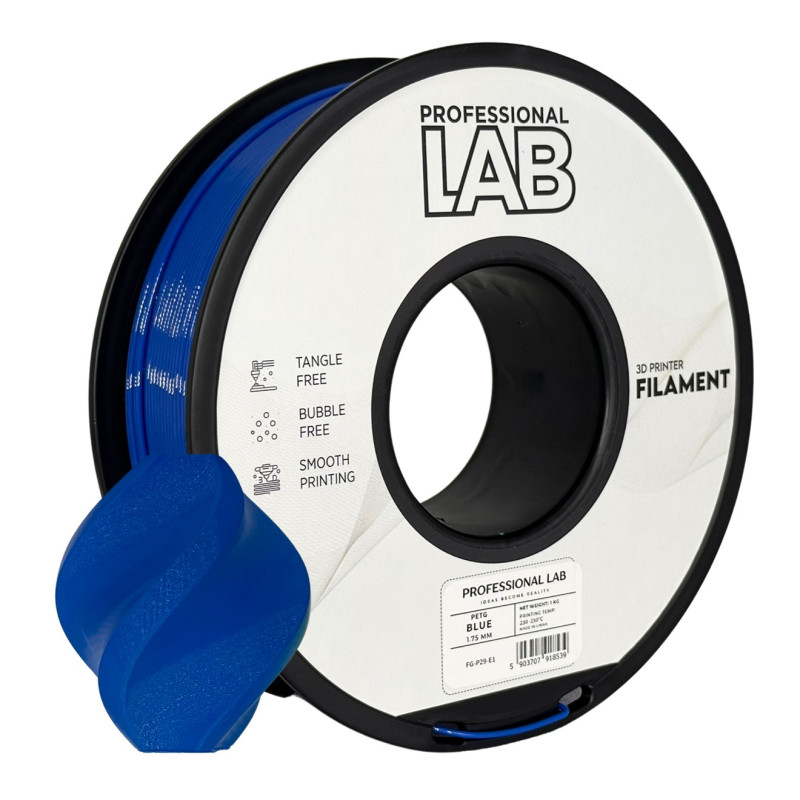
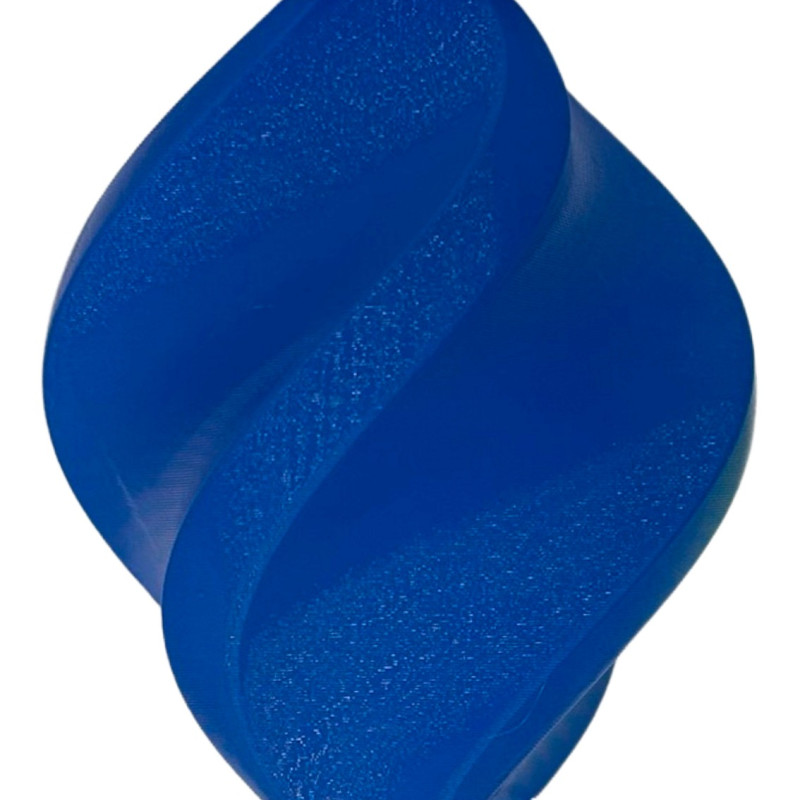
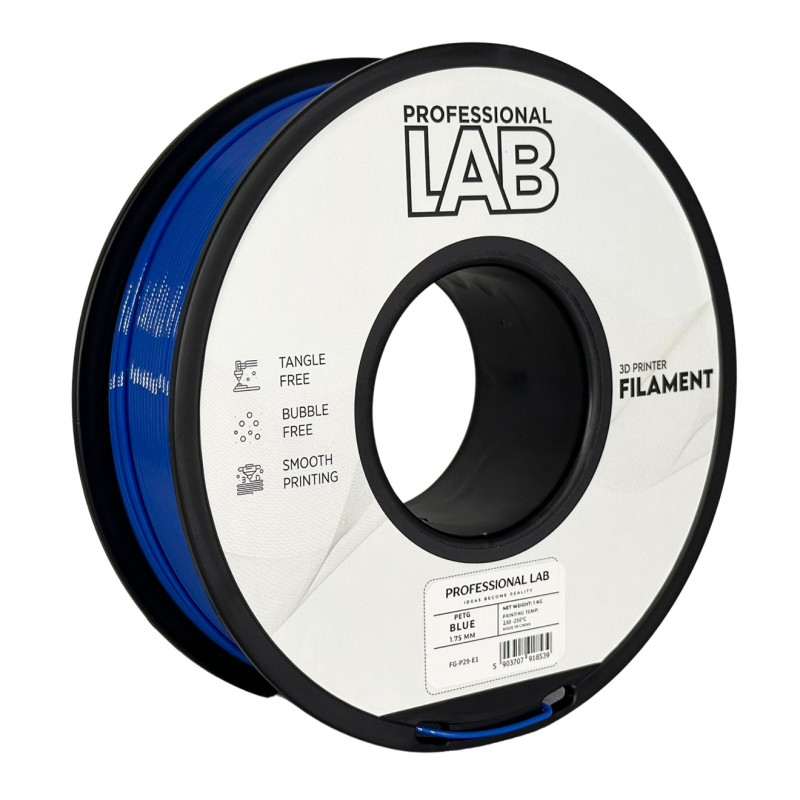
Profession Lab PETG filament, kék - 1 kg

Profession Lab PETG filament, kék - 1 kg

Professional Lab PET-G filament – erős, tartós és könnyen nyomtatható alapanyag sokoldalú felhasználásra A Professional Lab PET-G filament egy sokoldalúan használható 3D nyomtatószál, amely a hobbi felhasználók és a tapasztaltabb 3D nyomtatós közösség igényeit is kiszolgálja. A PET-G anyag egyik legnagyo... Elolvasom
3.730 Ft
Nettó ár: 2.937 Ft
  • : Raktáron
  • Márka: Professional Lab
  • Cikksz: FG-P29-E1
  • Anyag: PETG
  • Tömeg: 1 Kg
  • Átmérő: 1.75 mm
Raktárról szállítva
Magyarországi készlet
Szállítás
Csomagpont, automata vagy házhozszállítás
Hazai kereskedő
Elérhetőség = Biztonság
  • Átmérő 1,75 mm (tűrés: ±0,03 mm)
  • Kiszerelés 1 kg
  • Tekercs mérete Ø 195 mm
  • Belső furat átmérője 75 mm
  • Kompatibilitás a legtöbb 3D nyomtatóval használható
  • Ajánlott fúvóka hőmérséklet 230–240 °C
  • Ajánlott tárgyasztal hőmérséklet 80–90 °C
Megrendeléskor a raktáron lévő termékeket munkanapon 12 órán belül átadjuk a szállító cégnek.

Az alábbi szállítási módokból választhatsz:
  • FOXPOST
  • GLS Csomagautomata
  • GLS Csomagpont
  • GLS házhozszállítás
Hőtorony letöltési link PLA és PETG filamenthez
Töltsd le a kalibrációhoz használható hötorony modelt

(*Ezzel megnézheted melyik hőfok passzol a nyomtatódhoz*)

Bambu Lab és AMS kompatibilis filament

Gond nélkül használható Bambu Lab nyomtatókkal és AMS rendszerrel

Professional Lab PET-G filament – erős, tartós és könnyen nyomtatható alapanyag sokoldalú felhasználásra

A Professional Lab PET-G filament egy sokoldalúan használható 3D nyomtatószál, amely a hobbi felhasználók és a tapasztaltabb 3D nyomtatós közösség igényeit is kiszolgálja. A PET-G anyag egyik legnagyobb előnye, hogy jól ötvözi a könnyű nyomtathatóságot, a mechanikai ellenállóságot, a jó hőállóságot és a vegyszerállóságot.

A Professional Lab PET-G ideális választás olyan nyomatokhoz, ahol a PLA-nál nagyobb tartósságra, jobb ütésállóságra vagy rugalmasabb viselkedésre van szükség, de az ABS vagy ASA nyomtatási nehézségei nem indokoltak. Jól használható funkcionális alkatrészekhez, tartókhoz, háztartási kiegészítőkhöz, átlátszó vagy félig átlátszó modellekhez, tárolókhoz és dekorációs elemekhez.

Főbb előnyök

  • Jó mechanikai ellenállóság: erős, tartós és ütésálló nyomatok készíthetők belőle.
  • Nagy rugalmasság: a PET-G kevésbé rideg, mint a PLA, ezért jobban viseli az ismétlődő igénybevételt.
  • Kiváló rétegtapadás: megfelelő beállításokkal erős, stabil alkatrészek nyomtathatók.
  • Jó vegyszerállóság: ellenállóbb lehet savakkal, lúgokkal, alkoholokkal és olajokkal szemben.
  • Mérsékelt hőállóság: magasabb hőmérsékletet visel el, mint a hagyományos PLA.
  • Átlátszó változatokhoz is alkalmas: jó fényáteresztő képessége miatt vizuális modellekhez és tárolókhoz is használható.
  • Újrahasznosítható anyag: környezettudatosabb gyártási szemlélethez is illeszthető.


Ajánlott felhasználási területek

  • funkcionális prototípusok,
  • tartók, konzolok és rögzítőelemek,
  • háztartási és műhely kiegészítők,
  • ütésállóbb alkatrészek,
  • dobozok, tárolók és burkolatok,
  • vizuális modellek és display elemek,
  • félig átlátszó vagy átlátszó nyomatok,
  • olyan alkatrészek, ahol a PLA-nál jobb tartósság szükséges.


Nyomtatási ajánlások

Fúvóka hőmérséklet 230–250 °C
Tárgyasztal hőmérséklet 80–90 °C
Nyomtatási felület PEI vagy üveg
Felületkezelés ragasztó használata ajánlott
Hűtés mérsékelt hűtés, túlzott hűtés kerülendő
Nyomtatási sebesség 30–70 mm/s
Javasolt közepes sebesség 40–60 mm/s
Raft távolság 0,2 mm
Retract távolság 7 mm
Retract sebesség 20 mm/s
Környezeti hőmérséklet szobahőmérséklettől kb. 60 °C-ig
Túlnyúlási szög 60°

Az ajánlott beállítások 0,4 mm-es fúvókához vannak megadva. Más fúvókaátmérő, nyomtató, tárgyasztal-felület vagy modellgeometria esetén a paraméterek finomhangolása szükséges lehet.


Nyomtatási tudnivalók

A PET-G általában 230–250 °C közötti fúvókahőmérsékleten nyomtatható. Ha a hőmérséklet túl alacsony, az anyag folyása romolhat, ami egyenetlen vonalakat, gyengébb rétegtapadást vagy akár fúvókaelakadást okozhat. Túl magas hőmérsékleten az anyag minősége romolhat, buborékosodás, elszíneződés vagy fokozott szálazás jelentkezhet.

A nyomtatási sebességnél a közepes tartomány ajánlott. A túl gyors nyomtatás deformációt és szálazást okozhat, míg a túl lassú nyomtatás növeli a gyártási időt, és bizonyos esetekben anyagfelhalmozódást vagy fúvókában történő túlmelegedést eredményezhet.

A megfelelő tárgyasztal-hőmérséklet segíti az első réteg tapadását és csökkenti a vetemedés esélyét. Ha az asztal túl hideg, a modell leválhat a felületről. Ha túl meleg, az alsó rétegek túlzottan felmelegedhetnek és deformálódhatnak.


Hűtés beállítása

A PET-G nyomtatásához szükség lehet hűtésre, de a túlzott hűtést érdemes kerülni. A hűtőventilátor általában az első 2–3 réteg után kapcsolható be. Ez segíti az anyag gyorsabb megszilárdulását, csökkentheti a deformációt, és javíthatja a részletek minőségét.

Bonyolultabb geometriák, nagyobb alkatrészek vagy túlnyúlások esetén a ventilátor sebességét érdemes óvatosan beállítani. A túl gyors lehűlés belső feszültséget, repedést vagy alakváltozást okozhat, ezért a hűtést mindig az adott modellhez és nyomtatóhoz kell igazítani.


Szárítás és tárolás

A PET-G képes nedvességet felvenni a levegőből, ami nyomtatás közben buborékosodást, pattogó hangot, felületi hibákat és gyengébb rétegtapadást okozhat. A legjobb eredmény érdekében a filamentet használat előtt érdemes szárítani.

Szárítási hőmérséklet 70–85 °C
Szárítási idő általában 4–8 óra
Ajánlott eszköz filamentszárító, ellenőrzött esetben sütő
Szárítás után azonnali felhasználás vagy zárt tasakban, nedvességmegkötővel történő tárolás

Felbontás után a PET-G filamentet száraz, zárt környezetben ajánlott tárolni. A megfelelő tárolás segít megőrizni az egyenletes átmérőt, a sima felületet és a stabil nyomtatási minőséget.


Műszaki jellemzők

Fényáteresztés 88–92%
Szakítószilárdság 50–70 MPa
Nyúlás akár 300%
Hőállóság kb. 70–85 °C 0,45 MPa terhelés mellett
Feldolgozási hőmérséklet 230–260 °C
Vegyszerállóság jó ellenállás savakkal, lúgokkal, alkoholokkal és olajokkal szemben


Mire kell figyelni használat közben?

  • A PET-G hajlamos lehet a szálazásra, ezért a hőmérséklet és a retract beállítások finomhangolása fontos.
  • A túl magas nyomtatási hőmérséklet buborékosodást vagy elszíneződést okozhat.
  • A túl alacsony hőmérséklet gyenge anyagáramlást és rossz rétegtapadást eredményezhet.
  • PEI vagy üveg felületen érdemes ragasztót használni, amely egyszerre javíthatja a tapadást és védheti a nyomtatási felületet.
  • Az első réteg megfelelő tapadása kulcsfontosságú a vetemedés és a leválás elkerüléséhez.
  • A filamentet használaton kívül mindig száraz, zárt környezetben célszerű tárolni.

Összegzés

A Professional Lab PET-G jó választás azoknak, akik a PLA-nál tartósabb, rugalmasabb és ellenállóbb 3D nyomtatási alapanyagot keresnek. Erős rétegtapadása, jó ütésállósága, vegyszerállósága és mérsékelt hőállósága miatt széles körben használható funkcionális és esztétikai nyomatokhoz egyaránt. Megfelelő szárítással, stabil hőmérséklettel és finomhangolt hűtéssel megbízható, erős és szép felületű nyomatok készíthetők belőle.

Hasznos leírások

John 0 233
Amikor valaki elkezd 3D nyomtatni, először általában az számít, hogy a tárgy szépen sikerüljön. Ne váljon fel az asztalról, ne szálazzon túl sokat, ne legyen csúnya a felülete, és nagyjából úgy nézzen ki, ahogy a modellen látszik. Viszont amint olya..
John 0 638
A 3D nyomtatásban sokszor elsőként a szeletelőbeállításokat, a hőmérsékletet, a sebességet vagy magát a nyomtatót kezdjük hibáztatni, amikor a nyomat nem úgy sikerül, ahogy szeretnénk. Pedig nagyon gyakran egy egészen egyszerű dolog áll a háttérben: ..
John 0 293
A 3D nyomtatásnál a kitöltési minta nemcsak a tárgy belsejére van hatással, hanem a látható felső felület minőségére is. A lenti képen látható tesztlap azt mutatja meg, hogy a különböző felső felületi kitöltési minták hogyan néznek ki különböző sűrűs..
John 0 213
A sikeres 3D nyomtatás egyik alapfeltétele a megfelelő nyomtatási hőmérséklet kiválasztása. Hiába használunk minőségi filamentet és jól beállított nyomtatót, ha az anyag túl hidegen vagy túl melegen kerül kinyomtatásra, a végeredmény minősége jelent..
Dev001 0 132
A modern 3D nyomtatók egyre intelligensebbek, de még a legjobb gépek sem tudják automatikusan meghatározni, hogy egy adott filamenttel pontosan milyen beállításokkal érhető el a legjobb eredmény. Ebben segítenek a szeletelőprogramok kalibrációs funkc..
John 0 151
Ha most kezdesz 3D nyomtatni, könnyű azt hinni, hogy csak betöltöd a filamentet, elindítod a fájlt, és kész is. A valóságban a sikeres nyomtatás nagy része már az indítás előtt eldől. Egy tiszta nyomtatóasztal, jól tárolt filament és megfelelő beállí..
Így is ismerheted: Professional Lab PETG, Prof. Lab PETG, Prof. Lab filament, PETG filament 3D nyomtatóhoz, Professional Lab FG-P29-E1