Professional Lab ABS+ szürke filament – tartós műszaki filament csökkentett vetemedési hajlammal
A Professional Lab ABS+ szürke filament a hagyományos ABS módosított változata, amelyet úgy fejlesztettek, hogy megőrizze az ABS jó mechanikai tulajdonságait, miközben könnyebben és stabilabban legyen nyomtatható.
Az ABS+ jó választás olyan alkatrészekhez, ahol fontos a szilárdság, ütésállóság, tartósság és a PLA-nál vagy PETG-nél magasabb hőterhelés elviselése. A hagyományos ABS-hez képest csökkentett zsugorodási hajlama segíthet mérsékelni a vetemedést és a rétegek közötti repedést.
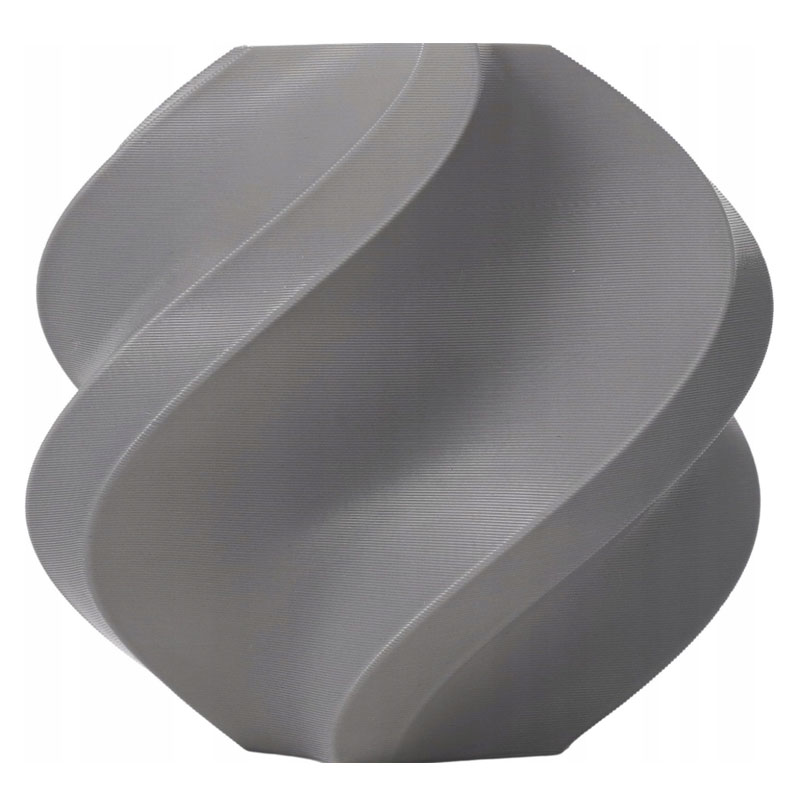
A szürke szín különösen jól használható műszaki prototípusokhoz, burkolatokhoz, készülékházakhoz és ellenőrző modellekhez, mert jól láthatóvá teszi a formai részleteket és a felületi hibákat, miközben semleges, ipari megjelenést ad.
Főbb előnyök
- Jó mechanikai tulajdonságok: erős, tartós és ütésálló alkatrészek készíthetők belőle.
- Csökkentett zsugorodási hajlam: könnyebben kezelhető lehet, mint a hagyományos ABS.
- Jobb hőállóság: olyan felhasználásokhoz is megfelelő lehet, ahol a PLA már nem elegendő.
- Jó rétegtapadás: stabil hőmérsékleti környezetben erős funkcionális nyomatok készíthetők.
- Semleges szürke megjelenés: műszaki prototípusokhoz és formaellenőrzéshez különösen praktikus.
- Kisebb vetemedési hajlam: a módosított összetétel segíthet nagyobb és összetettebb modellek nyomtatásában.
Ajánlott felhasználási területek
- funkcionális prototípusok,
- műszaki és gépészeti alkatrészek,
- burkolatok és készülékházak,
- tartók, konzolok és rögzítőelemek,
- formaellenőrző és tesztmodellek,
- műhely- és gépészeti kiegészítők,
- ütésnek és nagyobb igénybevételnek kitett alkatrészek,
- kisebb sorozatban készülő funkcionális alkatrészek.
Ajánlott nyomtatási beállítások
| Anyagtípus |
ABS+ / módosított ABS |
| Szín |
szürke |
| Filament átmérő |
1,75 mm |
| Nettó tömeg |
1 kg |
| Fúvóka hőmérséklet |
kb. 250 °C |
| Tárgyasztal hőmérséklet |
80–110 °C |
| Nyomtatási felület |
PEI vagy üveg |
| Felületkezelés |
szükség esetén vékony ragasztóréteg |
| Tárgyhűtés |
kikapcsolt vagy nagyon alacsony |
| Nyomtatási sebesség |
30–150 mm/s, nyomtató- és modellfüggően |
| Nyomtatótér |
zárt nyomtatótér ajánlott |
A megadott értékek gyártói ajánlások és kiindulási beállítások. A megfelelő profil függ a nyomtatótól, a hotendtől, a tárgyasztal felületétől, a modell méretétől és a nyomtatási sebességtől.
Nyomtatási tudnivalók
Az ABS+ nyomtatásakor a stabil hőmérsékleti környezet különösen fontos. Bár a módosított összetétel csökkentheti a hagyományos ABS-re jellemző vetemedést, az anyag továbbra is érzékeny a huzatra és a gyors lehűlésre.
Nagyobb, hosszabb vagy mechanikai célú alkatrészeknél zárt nyomtatótér használata ajánlott. A zárt tér segít egyenletesebb hőmérsékletet biztosítani a modell körül, ami csökkentheti a sarkok felválását és a rétegek közötti repedést.
A gyártó kb. 250 °C fúvókahőmérsékletet és 80–110 °C közötti tárgyasztal-hőmérsékletet ad meg. Nagyobb modelleknél általában a tartomány magasabb része biztosíthat stabilabb első réteget.
Szürke ABS+ – mire érdemes külön figyelni?
A szürke filament egyik előnye, hogy jól olvashatóvá teszi a modell formáját. A sarkok, felületi hibák, rétegvonalak és geometriai részletek általában könnyebben észrevehetők rajta, mint nagyon világos vagy nagyon sötét színeken.
Ez különösen hasznos prototípusoknál, formaellenőrzésnél és műszaki tesztmodelleknél, ahol fontos, hogy a nyomtatási vagy tervezési hibák gyorsan felismerhetők legyenek.
Ha a felület egyenletessége fontos, érdemes stabil fúvókahőmérsékletet és lehetőség szerint egyenletesebb nyomtatási sebességet használni, mert a hőmérséklet- és sebességváltozások a szürke felületen is eltérő fényességként jelenhetnek meg.
Hűtés
ABS+ nyomtatásakor általában kikapcsolt vagy nagyon alacsony tárgyhűtés ajánlott. A túl gyors lehűlés belső feszültséget, vetemedést és rétegelválást okozhat.
Túlnyúlásoknál vagy kisebb részleteknél szükség lehet minimális hűtésre, de ezt célszerű a lehető legalacsonyabb értéken tartani. Sok esetben jobb eredmény érhető el a nyomtatási sebesség csökkentésével, mint a ventilátor jelentős növelésével.
Szellőztetés és nyomtatási környezet
Az ABS+ a hagyományos ABS-hez képest kisebb szagkibocsátású lehet, de ettől még megfelelő szellőztetés ajánlott. A nyomtatót célszerű jól szellőztethető helyen használni, különösen hosszabb vagy nagyobb mennyiségű nyomtatás esetén.
A huzatot ugyanakkor kerülni kell a nyomtatótér közvetlen közelében, mert a modell gyors és egyenetlen lehűlése vetemedéshez vagy repedéshez vezethet. A jó megoldás ezért a zárt nyomtatótér és a helyiség megfelelő szellőztetésének kombinációja.
Tárolás és nedvességvédelem
Az ABS+ nedvességet vehet fel a környezetből. Nedves filament esetén pattogó extrudálás, buborékos vagy érdes felület, szálazás és egyenetlen anyagáramlás jelentkezhet.
| Tárolás |
száraz, hűvös, zárt környezetben |
| Nedvességvédelem |
zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő |
nedvesség, közvetlen napfény és tartósan magas tárolási hőmérséklet |
| Szárítás |
nedvességre utaló nyomtatási hibák esetén szabályozható filamentszárítóban ajánlott |
Az ABS+ korlátai
- Nem annyira egyszerű, mint a PLA: stabilabb nyomtatási környezetet és pontosabb beállítást igényel.
- Zárt nyomtatótér ajánlott: különösen nagyobb vagy hosszabb alkatrészeknél.
- Huzatra érzékeny: az egyenetlen lehűlés vetemedést vagy rétegelválást okozhat.
- Magas tárgyasztal-hőmérsékletet igényel: a nyomtatónak alkalmasnak kell lennie akár 100 °C feletti tárgyasztal-hőmérséklet használatára.
- Szellőztetés szükséges: a kisebb szagkibocsátás nem jelenti azt, hogy zárt lakótérben korlátlanul nyomtatható.
Gyakori ABS+ problémák és megoldásuk
- Felváló sarkok: ellenőrizd az első réteget, emeld szükség esetén a tárgyasztal hőmérsékletét, és kerüld a huzatot.
- Repedés a rétegek között: növeld a nyomtatótér hőstabilitását, és csökkentsd vagy kapcsold ki a tárgyhűtést.
- Gyenge rétegtapadás: ellenőrizd a fúvókahőmérsékletet és a túlzott hűtést.
- Pattogó vagy buborékos extrudálás: a filament valószínűleg nedvességet vett fel, ezért szárítás javasolt.
- Leváló első réteg: ellenőrizd a Z-offsetet, a tárgyasztal tisztaságát és a tapadást segítő felületet.
- Eltérő fényesség a felületen: ellenőrizd a nyomtatási sebesség és a fúvókahőmérséklet változásait a modellen belül.
A Professional Lab ABS+ szürke filament jó választás, ha a PLA-nál erősebb, ütésállóbb és hőállóbb anyagra van szükség, miközben a hagyományos ABS-nél kezelhetőbb nyomtatási tulajdonságokat keresel.
Semleges színe miatt különösen jól használható műszaki prototípusokhoz, formaellenőrző modellekhez, burkolatokhoz, tartókhoz és funkcionális alkatrészekhez. A jó eredményhez stabil nyomtatási hőmérséklet, zárt nyomtatótér, megfelelő tárgyasztal-hőmérséklet és száraz filament ajánlott.