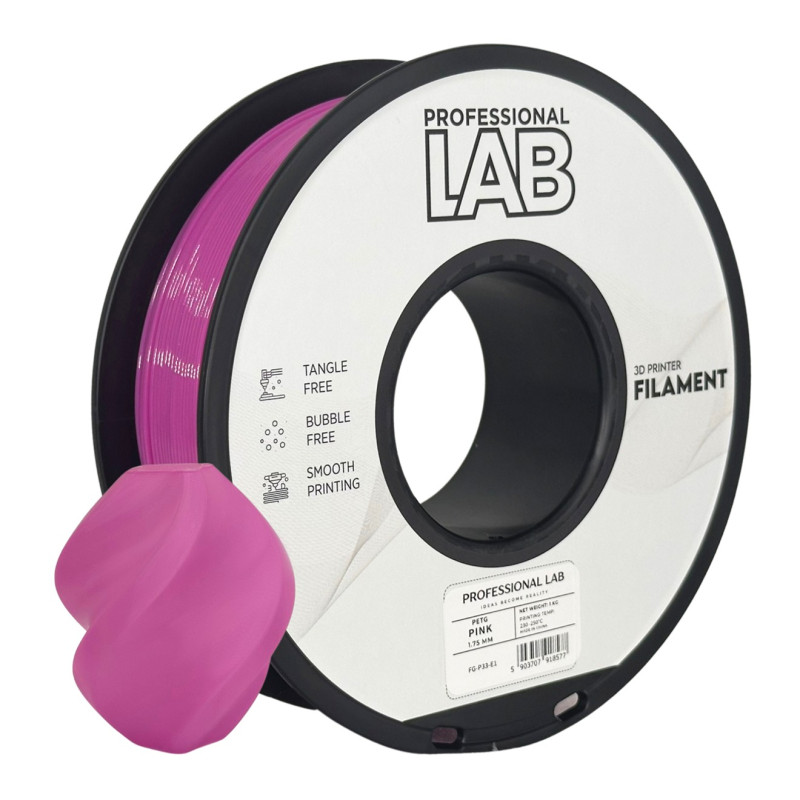
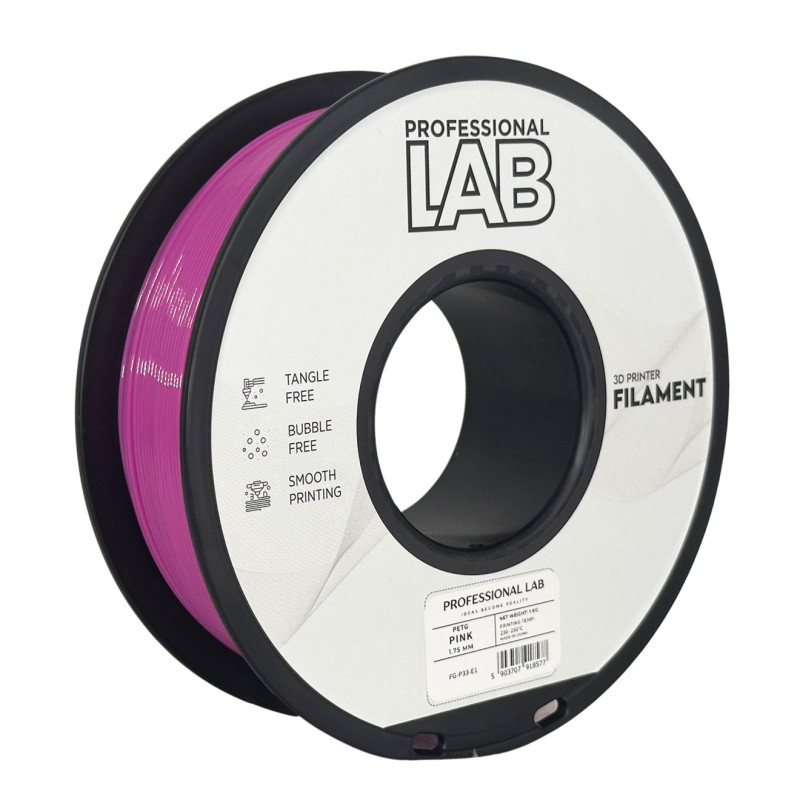
Professional Lab PETG rózsaszín filament – tartós, ütésálló és látványos alapanyag funkcionális és dekoratív nyomatokhoz
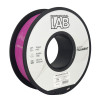
A Professional Lab PETG rózsaszín filament 1,75 mm átmérőjű, sokoldalúan használható 3D nyomtatási alapanyag. A PETG jó választás, ha a PLA-nál szívósabb, ütésállóbb és hőterhelést jobban viselő filamentet keresel, de nem szeretnél az ABS vagy ASA érzékenyebb nyomtatási körülményeivel foglalkozni.
Megfelelő beállítások mellett a PETG jó rétegtapadást, mechanikai ellenállást és tartós funkcionális nyomatokat biztosíthat. Használható burkolatokhoz, tárolókhoz, tartókhoz, mindennapi kiegészítőkhöz és dekorációs tárgyakhoz is.
A rózsaszín árnyalat különösen jó választás lehet ajándéktárgyakhoz, lakásdekorációkhoz, rendszerezőkhöz, egyedi kiegészítőkhöz, feliratos modellekhez és színes prototípusokhoz. Így a PETG tartóssága olyan tárgyaknál is kihasználható, ahol a megjelenés legalább annyira fontos, mint a használhatóság.
Főbb előnyök
- Jó mechanikai ellenállóság: szívós, tartós és ütésállóbb alkatrészek készíthetők belőle, mint sok hagyományos PLA-ból.
- Erős rétegtapadás: megfelelő nyomtatási beállítások mellett funkcionális alkatrészekhez is alkalmas.
- Kevésbé rideg viselkedés: bizonyos hajlítási és ütési igénybevételeket jobban elviselhet a PLA-nál.
- Alacsonyabb vetemedési hajlam: általában egyszerűbben nyomtatható, mint az ABS vagy ASA.
- Mérsékelt hőállóság: olyan alkalmazásokban is előnyös lehet, ahol a hagyományos PLA már nem megfelelő.
- Jó vegyszerállóság: több hétköznapi vegyszerrel, nedvességgel és olajjal szemben ellenálló lehet.
- Rózsaszín megjelenés: dekorációs, személyre szabott és színes használati tárgyakhoz is ideális.
- Sokoldalú feldolgozhatóság: a megfelelő hőmérsékletet biztosító FDM/FFF nyomtatók többségével használható.
Ajánlott felhasználási területek
- lakásdekorációk és dísztárgyak,
- ajándékok és személyre szabott modellek,
- dobozok, tárolók és rendszerezők,
- funkcionális prototípusok,
- tartók, konzolok és rögzítőelemek,
- elektronikai eszközök burkolatai,
- feliratos és többszínű 3D modellek,
- műhely- és háztartási kiegészítők,
- dekoratív, de mindennapi használatra szánt tárgyak.
Ajánlott nyomtatási beállítások
| Anyagtípus |
PETG |
| Szín |
Rózsaszín |
| Filament átmérő |
1,75 mm (±0,03 mm) |
| Nettó tömeg |
1 kg |
| Ajánlott fúvókahőmérséklet |
230–240 °C kiindulási tartomány |
| Gyártói feldolgozási tartomány |
220–240 °C |
| Tárgyasztal hőmérséklet |
80–90 °C |
| Nyomtatási felület |
PEI vagy megfelelően előkészített üveg |
| Tárgyhűtés |
Mérsékelt, modellfüggően beállítva |
| Nyomtatási sebesség |
30–70 mm/s kiindulási érték, nyomtatófüggően |
A megadott hőmérsékletek gyártói és gyakorlati kiindulási értékek. A 30–70 mm/s sebesség nem gyártói maximum, hanem konzervatív kezdőérték. A megfelelő profil függ a nyomtató típusától, a hotend teljesítményétől, a hűtéstől és a modell geometriájától.
Nyomtatási tudnivalók
A Professional Lab PETG gyártói fúvókahőmérséklet-tartománya 220–240 °C. Első próbához érdemes 230–240 °C között indulni, majd hőtoronnyal vagy kisebb tesztnyomattal meghatározni az adott nyomtatóhoz megfelelő beállítást.
Túl alacsony hőmérsékleten romolhat az anyagáramlás és a rétegtapadás. Túl magas hőmérsékleten fokozódhat a szálazás, a fúvókából történő anyagszivárgás és a felületi egyenetlenség.
A PETG egyik sajátossága az erős tárgyasztal-tapadás. PEI vagy üvegfelületen szükség esetén vékony ragasztóréteg használható elválasztórétegként is, hogy a kész modell eltávolítása ne sértse meg a nyomtatófelületet.
Rózsaszín PETG – mire érdemes külön figyelni?
A rózsaszín PETG egyik legnagyobb előnye, hogy a műszaki felhasználhatóságot dekoratív megjelenéssel kombinálja. Különösen jól használható egyedi ajándékokhoz, vázákhoz, tárolókhoz, névtáblákhoz, design tárgyakhoz és mindennapi kiegészítőkhöz.
A világosabb színek felületén a nyomtatási egyenetlenségek és az elszíneződött anyagmaradványok feltűnőbbek lehetnek. Ha korábban sötét filamentet használtál, színváltáskor érdemes megfelelő mennyiségű anyagot átöblíteni a fúvókán.
Többszínű nyomtatásnál különösen fontos az alapos tisztítás, mivel a sötétebb filamentek maradványai csíkokat vagy elszíneződést okozhatnak a rózsaszín felületen.
Az egységes szín és felület érdekében célszerű állandó fúvókahőmérsékletet, megfelelő anyagáramlást és egyenletes külső falsebességet használni.
Hűtés és felületminőség
PETG esetén általában mérsékelt tárgyhűtés biztosít jó egyensúlyt a felületminőség és a rétegtapadás között.
Az első rétegeknél a ventilátort érdemes kikapcsolva vagy alacsony fordulatszámon tartani. Ez segítheti a stabil tapadást és csökkentheti a sarkok felválásának kockázatát.
Kisebb részleteknél és túlnyúlásoknál több hűtés lehet szükséges. A túl erős ventilátor viszont ronthatja a rétegek közötti kötést, ami különösen mechanikai igénybevételnek kitett alkatrészeknél jelenthet problémát.
Retract és szálazás
A PETG a PLA-hoz képest hajlamosabb lehet a szálazásra. Ez általában a fúvókahőmérséklet, az anyag nedvességtartalma, a visszahúzás és az utazási mozgások együttes hatásából adódik.
Nincs minden nyomtatóhoz megfelelő univerzális retractérték. Direct drive és Bowden extruderes rendszereknél jelentősen eltérhet az ideális visszahúzási távolság.
Ha a modellen vékony szálak vagy apró anyagcseppek jelennek meg, elsőként ellenőrizd a filament szárazságát és a fúvókahőmérsékletet. Csak ezután érdemes módosítani a retract, a wipe vagy az utazási mozgások beállításait.
Tárolás és nedvességvédelem
A PETG nedvességet képes felvenni a levegőből. Ez a nyomtatás minőségére akkor is hatással lehet, ha a filament külsőre teljesen megfelelőnek tűnik.
Nedves filament esetén pattogó extrudálás, apró buborékok, érdes felület, fokozott szálazás és egyenetlen anyagáramlás jelentkezhet.
| Tárolás |
Száraz, hűvös, légmentesen zárt környezetben |
| Nedvességvédelem |
Zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő |
Párás levegő, tartósan nyitott tárolás |
| Szárítás |
Szükség esetén szabályozható filamentszárítóban, a gyártó előírásai szerint |
További tanácsokat a
filament szárításáról és megfelelő tárolásáról szóló útmutatónkban
találsz.
Műszaki jellemzők
| Alapanyag |
Polietilén-tereftalát-glikol (PETG) |
| Anyagviselkedés |
Szívós, a PLA-nál jellemzően kevésbé rideg |
| Rétegtapadás |
Megfelelő beállítás mellett jó |
| Vetemedési hajlam |
Általában alacsonyabb, mint ABS vagy ASA esetén |
| Hőállóság |
A hagyományos PLA-nál általában kedvezőbb; pontos értéke mérési adatlaptól függ |
| Vegyszerállóság |
Jó ellenállás több hétköznapi vegyszerrel és nedvességgel szemben |
| Feldolgozási hőmérséklet |
220–240 °C |
| Jellemző felhasználás |
Funkcionális alkatrészek, burkolatok, tárolók, dekorációk és használati tárgyak |
A konkrét szakítószilárdság, szakadási nyúlás és terhelés alatti hőalaktartási érték megadásához a gyártó adott termékre vonatkozó mérési adatlapja szükséges.
PLA vagy PETG – melyiket válaszd?
Ha elsősorban könnyű nyomtathatóság, nagy merevség és pontos dekorációs modellek készítése a cél, a PLA sok esetben egyszerűbb választás.
Ha viszont a modellnek nagyobb szívósságra, jobb rétegtapadásra vagy mérsékelt hőterheléssel szembeni ellenállásra van szüksége, a PETG megfelelőbb alapanyag lehet.
A PETG ugyanakkor nem mindenben jobb a PLA-nál. Jellemzően rugalmasabb, hajlamosabb lehet a szálazásra, és a finom túlnyúlások nyomtatása is több beállítást igényelhet.
Ha még bizonytalan vagy az anyagválasztásban, olvasd el a
3D nyomtató filamentek típusairól szóló útmutatónkat.
A PETG korlátai
- Szálazásra hajlamosabb lehet: különösen nedves filament vagy túl magas fúvókahőmérséklet esetén.
- Erősen tapadhat a tárgyasztalhoz: bizonyos felületeken elválasztóréteg használata ajánlott.
- A túlnyúlások nehezebbek lehetnek: a PETG viselkedése több hűtési finomhangolást igényelhet.
- Nem olyan merev, mint a PLA: nagy merevséget igénylő alkatrészeknél ez tervezési szempont lehet.
- A hőállósága korlátozott: magas hőmérsékletnek tartósan kitett alkatrészekhez nem minden esetben megfelelő.
- Kültéri tartóssága termékfüggő: az UV- és időjárásállóságot a pigmentek és adalékok is befolyásolják.
Gyakori PETG problémák és megoldásuk
- Erős szálazás: ellenőrizd a filament szárazságát, majd finomhangold a fúvókahőmérsékletet és a retractot.
- Pattogó vagy buborékos extrudálás: nedvességre utalhat, ezért szárítás javasolt.
- Gyenge rétegtapadás: ellenőrizd a fúvókahőmérsékletet, és szükség esetén csökkentsd a túl erős hűtést.
- Leváló első réteg: ellenőrizd a Z-offsetet, a tárgyasztal tisztaságát és hőmérsékletét.
- Túl erős tapadás: használj megfelelő elválasztóréteget, és várd meg a tárgyasztal lehűlését.
- Egyenetlen felületi fényesség: ellenőrizd a fúvókahőmérsékletet és a külső fal sebességét.
- Elszíneződés a rózsaszín modellen: színváltáskor tisztítsd át alaposabban a fúvókát és a filament útját.
Méretpontosság és illeszkedő alkatrészek
A PETG megfelelő kalibráció mellett méretpontos alkatrészek készítésére is alkalmas, azonban a hűlés, az anyagáramlás és az első réteg terülése befolyásolhatja a kész modell méreteit.
Dobozok, fedelek, bepattintós elemek és más illeszkedő alkatrészek esetén célszerű próbadarabbal ellenőrizni a szükséges hézagokat.
A tervezéshez további segítséget nyújt a
3D nyomtatási tűrésekről szóló részletes útmutatónk.
A Professional Lab PETG rózsaszín, 1 kg-os filament jó választás, ha a PLA-nál szívósabb, ütésállóbb és sokoldalúbban felhasználható alapanyagot keresel, miközben fontos a dekoratív, egyedi megjelenés is.
Használható funkcionális alkatrészekhez, burkolatokhoz, tárolókhoz, ajándéktárgyakhoz, lakásdekorációkhoz és egyedi kiegészítőkhöz.
A jó eredményhez száraz filament, megfelelő fúvókahőmérséklet, mérsékelt tárgyhűtés és pontos első réteg szükséges. Megfelelő kalibráció mellett a rózsaszín PETG nemcsak látványos, hanem tartós és használható nyomatok készítésére is alkalmas.