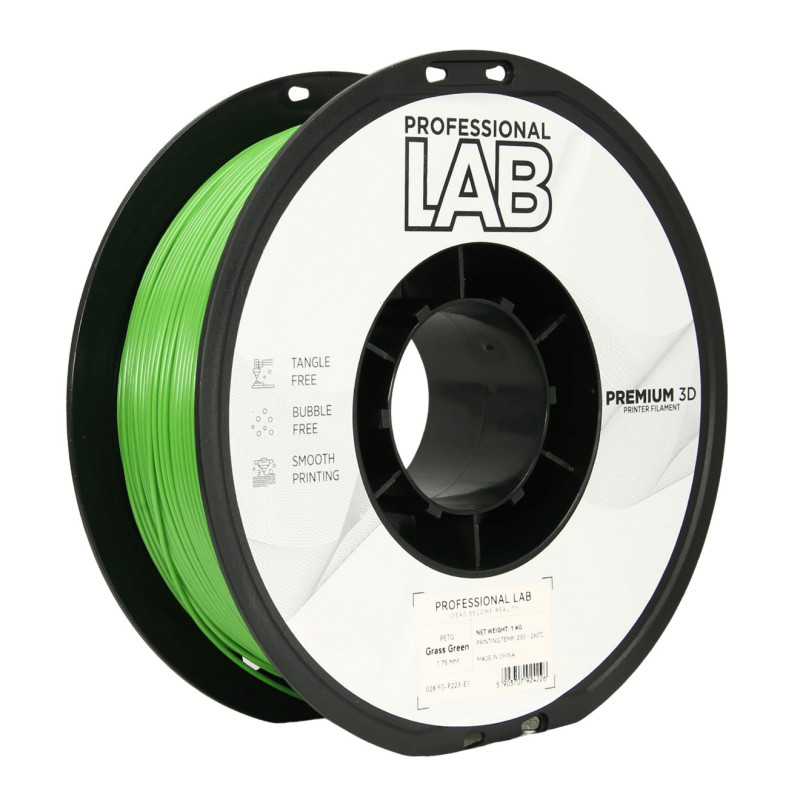
Professional Lab PETG fűzöld filament – tartós, ütésálló és sokoldalú filament funkcionális nyomatokhoz
A Professional Lab PETG fűzöld filament 1,75 mm átmérőjű, tartós és sokoldalúan használható 3D nyomtatási alapanyag. A PETG jó választás lehet akkor, ha a PLA-nál szívósabb, ütésállóbb és hőállóbb anyagra van szükséged, de nem szeretnél az ABS vagy ASA érzékenyebb nyomtatási körülményeivel foglalkozni.
Megfelelő beállítások mellett a PETG erős rétegtapadást, jó mechanikai ellenállást és tartós funkcionális nyomatokat biztosíthat. Jól használható tartókhoz, burkolatokhoz, dobozokhoz, műhelyalkatrészekhez és mindennapi használati tárgyakhoz.
A fűzöld szín friss, karakteres és jól elkülöníthető megjelenést ad, ezért különösen praktikus színkódolt alkatrészekhez, műhelyelemekhez, prototípusokhoz, burkolatokhoz, dekorációs tárgyakhoz és olyan funkcionális nyomatokhoz, amelyeket vizuálisan is könnyen fel kell ismerni.
Főbb előnyök
- Jó mechanikai ellenállóság: tartós, szívós és ütésálló alkatrészek készíthetők belőle.
- Erős rétegtapadás: funkcionális nyomatokhoz is megfelelő választás lehet.
- Kevésbé rideg a PLA-nál: jobban viselheti az ütéseket és a mindennapi igénybevételt.
- Alacsonyabb vetemedési hajlam: általában könnyebben kezelhető, mint az ABS vagy más nagyobb zsugorodású műszaki filamentek.
- Mérsékelt hőállóság: olyan alkalmazásokhoz is jó lehet, ahol a PLA már kevés.
- Jó vegyszerállóság: több hétköznapi vegyszerrel, olajjal és alkohollal szemben ellenálló lehet.
- Jól elkülöníthető fűzöld szín: színkódoláshoz, prototípusokhoz és funkcionális elemekhez is praktikus.
Ajánlott felhasználási területek
- funkcionális prototípusok,
- tartók, konzolok és rögzítőelemek,
- burkolatok és védőelemek,
- dobozok és tárolók,
- műhely- és háztartási kiegészítők,
- színkódolt alkatrészek,
- dekorációs és bemutatóelemek,
- olyan nyomatok, ahol a PLA-nál jobb tartósság szükséges.
Ajánlott nyomtatási beállítások
| Anyagtípus |
PETG |
| Szín |
fűzöld |
| Filament átmérő |
1,75 mm |
| Nettó tömeg |
1 kg |
| Ajánlott fúvókahőmérséklet |
230–250 °C |
| Gyártói feldolgozási tartomány |
230–260 °C |
| Tárgyasztal hőmérséklet |
80–90 °C |
| Nyomtatási felület |
PEI vagy üveg |
| Tárgyhűtés |
mérsékelt, modellfüggően beállítva |
| Nyomtatási sebesség |
30–70 mm/s, nyomtató- és modellfüggően |
A megadott értékek gyártói ajánlások és kiindulási beállítások. A megfelelő profil függhet a nyomtatótól, a hotendtől, a tárgyasztal felületétől, a sebességtől, a hűtéstől és a modell geometriájától.
Nyomtatási tudnivalók
A Professional Lab PETG ajánlott fúvókahőmérséklete 230–250 °C. Érdemes a tartomány közepéről indulni, majd az eredmény alapján kisebb lépésekben finomhangolni.
Túl alacsony hőmérsékleten gyengébb lehet az anyagáramlás és a rétegtapadás. Túl magas hőmérsékleten fokozódhat a szálazás, romolhat a részletesség, és egyenetlenebbé válhat a felület.
A PETG általában erősen tapad a tárgyasztalhoz. PEI vagy üveg felületen szükség esetén vékony ragasztóréteg használható nemcsak tapadásjavításra, hanem elválasztórétegként is, hogy a kész modell könnyebben eltávolítható legyen.
Fűzöld PETG – mire érdemes külön figyelni?
A fűzöld PETG jól használható olyan projektekhez, ahol fontos, hogy az alkatrész vizuálisan könnyen elkülönüljön más komponensektől.
Különösen praktikus lehet színkódolt rendszereknél, műhelyalkatrészeknél, tárolóknál, prototípusoknál, kezelőszerveknél és dekorációs elemeknél.
Az élénkebb zöld árnyalat a rétegvonalakat és felületi eltéréseket is hangsúlyosabbá teheti. Ha egységesebb megjelenés a cél, érdemes stabil fúvókahőmérsékletet és lehetőség szerint egyenletesebb külső fal-sebességet használni.
Hűtés és felületminőség
PETG nyomtatásakor általában mérsékelt tárgyhűtés ad jó eredményt. Az első rétegeknél érdemes a ventilátort kikapcsolva vagy alacsony értéken tartani, hogy megfelelő legyen a tárgyasztal-tapadás.
A további rétegeknél a hűtés növelhető, különösen kisebb részleteknél és túlnyúlásoknál. A túl erős hűtés ugyanakkor ronthatja a rétegek közötti kötést, ezért funkcionális alkatrészeknél nem feltétlenül a maximális ventilátorsebesség adja a legjobb eredményt.
Retract és szálazás
A PETG a PLA-nál hajlamosabb lehet a szálazásra, ezért a retract beállítását az adott nyomtatóhoz kell igazítani.
Nincs minden nyomtatóra megfelelő fix retractérték. Direct drive és Bowden rendszer esetén jelentősen eltérő visszahúzási távolság lehet ideális.
Ha túl sok a szálazás, elsőként érdemes ellenőrizni a filament szárazságát és a fúvókahőmérsékletet, majd csak ezután finomhangolni a retractot és az utazási beállításokat.
Tárolás és nedvességvédelem
A PETG képes nedvességet felvenni a környezetből. Nedves filament esetén pattogó extrudálás, buborékos vagy érdes felület, fokozott szálazás és egyenetlen anyagáramlás jelentkezhet.
| Tárolás |
száraz, hűvös, légmentesen zárt környezetben |
| Nedvességvédelem |
zárt tasakban vagy dobozban, nedvességmegkötővel |
| Kerülendő |
párás levegő és tartósan nyitott tárolás |
| Szárítás |
nedvességre utaló tünetek esetén szabályozható filamentszárítóban ajánlott |
Műszaki jellemzők
| Szakítószilárdság |
50–70 MPa |
| Nyúlás |
akár 300% |
| Hőállóság |
kb. 70–85 °C 0,45 MPa terhelés mellett |
| Feldolgozási hőmérséklet |
230–260 °C |
| Vegyszerállóság |
jó ellenállás több savval, lúggal, alkohollal és olajjal szemben |
| Jellemző felhasználás |
funkcionális alkatrészek, prototípusok, burkolatok, tárolók és használati tárgyak |
A PETG korlátai
- Szálazásra hajlamosabb lehet: különösen nedves filament vagy túl magas fúvókahőmérséklet esetén.
- Nagyon erősen tapadhat: bizonyos PEI- és üvegfelületeken elválasztóréteg használata célszerű lehet.
- A túlnyúlások nehezebbek lehetnek: a PETG lassabban szilárdul, mint a PLA.
- Nem annyira merev, mint a PLA: ahol nagy merevség szükséges, ez fontos tervezési szempont lehet.
- Kültéri használatnál az alkalmazást is figyelembe kell venni: a PETG sok esetben alkalmasabb kültérre a PLA-nál, de a hosszú távú UV- és időjárásállóság termék- és pigmentfüggő.
Gyakori PETG problémák és megoldásuk
- Erős szálazás: ellenőrizd a filament szárazságát, majd finomhangold a fúvókahőmérsékletet és a retractot.
- Pattogó vagy buborékos extrudálás: a filament valószínűleg nedvességet vett fel, ezért szárítás javasolt.
- Gyenge rétegtapadás: kissé emeld a fúvókahőmérsékletet, vagy csökkentsd a túl erős tárgyhűtést.
- Leváló első réteg: ellenőrizd a Z-offsetet, a tárgyasztal tisztaságát és a hőmérsékletet.
- Túl erős tapadás: használj elválasztóréteget, és ne nyomd túl erősen az első réteget a tárgyasztalba.
- Egyenetlen fényesség a fűzöld felületen: ellenőrizd a fúvókahőmérséklet és a külső fal sebességének változásait.
A Professional Lab PETG fűzöld filament jó választás, ha a PLA-nál tartósabb, ütésállóbb és hőállóbb alapanyagra van szükséged, miközben továbbra is viszonylag könnyen kezelhető filamentet keresel.
Prototípusokhoz, műhelyalkatrészekhez, tartókhoz, burkolatokhoz, színkódolt komponensekhez és használati tárgyakhoz egyaránt alkalmas lehet. A jó eredményhez száraz filament, megfelelő fúvókahőmérséklet, mérsékelt tárgyhűtés és stabil első réteg ajánlott.