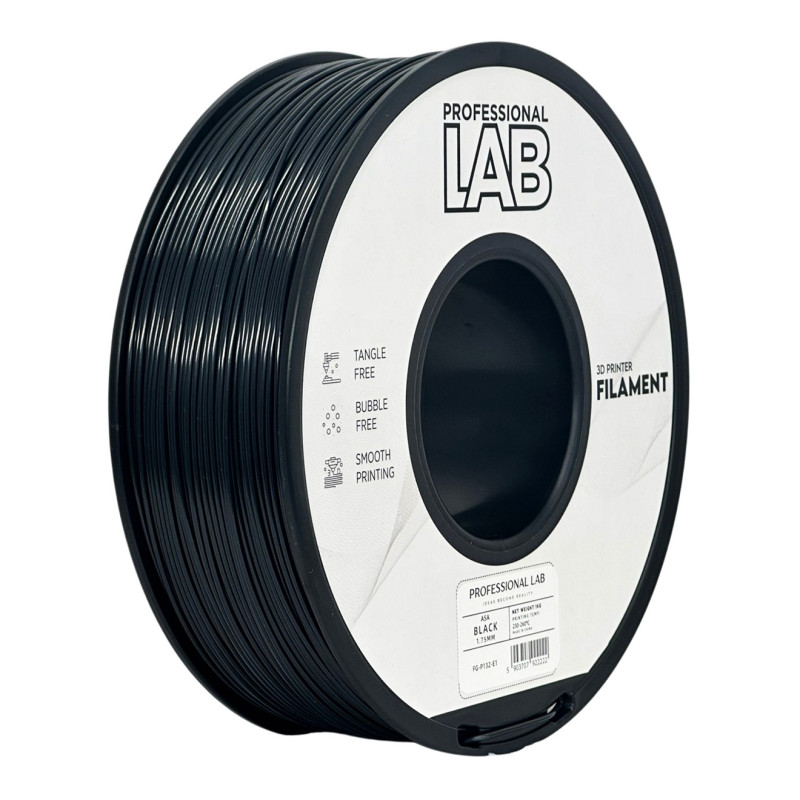
Professional Lab ASA filament, fekete – 1,75 mm / 1 kg
A Professional Lab ASA fekete filament kültéri használatra és műszaki alkatrészek készítésére alkalmas, 1,75 mm átmérőjű 3D nyomtatószál. Az ASA (akrilnitril-sztirol-akrilát) egyik legnagyobb előnye a jó UV- és időjárásállóság, ezért napfénynek, hőingadozásnak és kültéri körülményeknek kitett alkatrészekhez is jó választás.
A fekete szín letisztult, műszaki megjelenést biztosít. Különösen jól illik kültéri burkolatokhoz, konzolokhoz, készülékházakhoz, tartókhoz és funkcionális prototípusokhoz. A PLA-nál jobb hőállósága előnyös lehet olyan helyeken, ahol az általános PLA könnyen meglágyulna.
Főbb előnyök
- UV- és időjárásállóság: kültéri felhasználásra szánt tárgyakhoz is alkalmas.
- Jobb hőállóság a PLA-hoz képest: melegebb környezetben is használható, az alkatrész kialakításától és terhelésétől függően.
- Jó mechanikai tulajdonságok: burkolatokhoz, rögzítőkhöz és műszaki alkatrészekhez használható.
- Pontos nyomatok megfelelő körülmények között: stabil kamrahőmérséklettel és megfelelő tapadással csökkenthető a vetemedés.
- Egységes fekete megjelenés: diszkrét, technikai jellegű tárgyakhoz ideális szín.
Ajánlott felhasználási területek
- kültéri készülékházak, burkolatok és fedelek,
- napfénynek kitett tartók, konzolok és rögzítőelemek,
- funkcionális prototípusok és formaellenőrző modellek,
- műhely- és gépészeti kiegészítők,
- hőmérséklet-ingadozásnak kitett kisebb alkatrészek,
- fekete, egységes megjelenésű műszaki nyomatok.
Ajánlott nyomtatási beállítások
| Anyagtípus | ASA |
| Szín | fekete |
| Filamentátmérő | 1,75 mm |
| Nettó tömeg | 1 kg |
| Fúvókahőmérséklet | 210–250 °C (megadott terméktartomány) |
| Tárgyasztal-hőmérséklet | 90–110 °C |
| Nyomtatási felület | ASA-val kompatibilis PEI vagy megfelelően előkészített üveg |
| Tárgyhűtés | általában kikapcsolva vagy alacsony értéken |
| Nyomtatási sebesség | 30–70 mm/s kiindulási tartomány; gép- és modellfüggő |
| Nyomtatótér | zárt, huzatmentes környezet ajánlott, különösen nagyobb tárgyaknál |
A beállítások kiindulópontként szolgálnak. Az optimális fúvókahőmérsékletet, sebességet és hűtést a nyomtató, a kamra hőmérséklete, a rétegmagasság és a modell geometriája alapján érdemes teszttel meghatározni.
Nyomtatási tudnivalók
Az ASA a PLA-nál érzékenyebb a nyomtatótér hőmérsékletére. A túl gyors vagy egyenetlen lehűlés sarokfelválást, vetemedést és rétegek közötti repedést okozhat. Nagyobb alkatrészeknél különösen fontos a zárt, egyenletesen meleg és huzatmentes nyomtatókörnyezet.
A fúvóka túl alacsony hőmérséklete gyengítheti a rétegtapadást; a túl magas hőmérséklet fokozhatja a szálazást és ronthatja a felületi részletességet. Ha az adott nyomtató és anyag kombinációja a megadott tartomány alsó részén nem biztosít megfelelő rétegösszetapadást, érdemes fokozatosan magasabb hőfokot tesztelni.
Fekete ASA – felület és megjelenés
A fekete felületen a fényességbeli különbségek különösen feltűnők lehetnek. Ha a nyomtató különböző magasságokon eltérő külsőfal-sebességgel vagy eltérő anyagáramlással dolgozik, mattabb és fényesebb sávok jelenhetnek meg. Az egyenletes külső fal-sebesség és a stabil fúvókahőmérséklet segíthet egységesebb felületet elérni.
A fekete nyomatok közvetlen napsütésben erősebben felmelegedhetnek, ezért kültéri, terhelés alatt álló alkatrészeknél a szín mellett a falvastagságot, a rögzítést és a várható üzemi hőmérsékletet is figyelembe kell venni.
Tárgyasztal-tapadás és vetemedés
Az első réteg tapadása ASA nyomtatásakor meghatározó. A tárgyasztal legyen tiszta, a Z-offset megfelelő, és az alkalmazott felület feleljen meg az ASA nyomtatására vonatkozó gyártói előírásoknak. Szükség esetén ASA-kompatibilis ragasztó vagy elválasztóréteg alkalmazható; nagyobb tárgyaknál a brim is segíthet.
Ha a sarkok felválnak, nem elegendő kizárólag az asztalhőmérsékletet emelni: a kamra hőstabilitását, a huzatot és a modell elhelyezését is ellenőrizni kell.
Hűtés és rétegtapadás
ASA esetén általában kevés vagy semennyi tárgyhűtés javasolt, mert a túl intenzív hűtés növelheti a repedés és vetemedés kockázatát. Kisebb részleteknél vagy túlnyúlásoknál alacsony ventilátorfordulat segíthet, de ezt mindig a rétegtapadás figyelembevételével érdemes beállítani.
Tárolás és nedvességvédelem
Az ASA is képes nedvességet felvenni a levegőből. Nedves filament esetén pattogó extrudálás, buborékos vagy érdes felület, szálazás és ingadozó anyagáramlás jelentkezhet.
| Tárolás | hűvös, száraz, lehetőleg légmentesen zárt helyen |
| Nedvességvédelem | zárt tasakban vagy dobozban, nedvességmegkötővel |
| Szárítás | szükség esetén szabályozható filamentszárítóban, a gyártó által megengedett hőmérsékleten |
Fizikai és műszaki jellemzők
| Sűrűség | 1,1 g/cm³ |
| Megadott zsugorodás | kb. 0,4% (nem azonos a nyomtatott tárgy garantált méreteltérésével) |
| Megadott modulus | 22 100 kg/cm² |
| Megadott szilárdsági érték | 800 kg/cm² |
| Olvadékfolyási index (MFR) | 16 g/10 perc (a mérési feltételek nincsenek megadva) |
| Vicat lágyulási hőmérséklet (A) | 95 °C |
A fenti anyagjellemzők tájékoztató adatok; a kész, rétegről rétegre nyomtatott alkatrész mechanikai tulajdonságai a nyomtatási iránytól, a kitöltéstől és a feldolgozási paraméterektől is függenek.
Fontos használati tudnivalók
- Nyomtatótér: nagyobb darabokhoz zárt és huzatmentes kamra ajánlott.
- Hőállóság: a PLA-nál jobb, de tartós terhelésnél a nyomat geometriája és a tényleges hőmérséklet is meghatározó.
- Szellőzés: ASA nyomtatásakor a kibocsátott gázok és részecskék miatt hatékony, lehetőleg kültérbe vezetett elszívás vagy megfelelő műszaki szellőzés javasolt.
- Fúvóka: adalékmentes ASA-hoz általában nem szükséges kopásálló fúvóka; abrazív adalékok jelenléte esetén más lehet a követelmény.
Gyakori problémák és megoldások
- Sarokfelválás: ellenőrizd az első réteget, a felület tisztaságát, a kamra hőstabilitását és szükség esetén alkalmazz brim-et.
- Rétegrepedés: csökkentsd a tárgyhűtést, szüntesd meg a huzatot, és ellenőrizd a fúvókahőmérsékletet.
- Gyenge rétegtapadás: tesztelj magasabb fúvókahőmérsékletet vagy alacsonyabb sebességet.
- Buborékos extrudálás: ellenőrizd a filament nedvességtartalmát, és szükség esetén szárítsd meg.
- Szálazás: ellenőrizd a szárítást, a hőmérsékletet és az extruder típusához illő visszahúzási beállításokat.
- Változó fényesség: törekedj egyenletes külső fal-sebességre és stabil hőmérsékletre.
A Professional Lab ASA filament, fekete – 1,75 mm / 1 kg jó választás kültéri burkolatokhoz, tartókhoz, konzolokhoz, készülékházakhoz és egyéb funkcionális nyomatokhoz. UV- és időjárásálló ASA alapanyaga a PLA-nál hőállóbb megoldást kínál, miközben fekete színe letisztult, technikai megjelenést ad. A megbízható eredményhez stabil első réteg, megfelelő hőmérséklet, alacsony tárgyhűtés és zárt, huzatmentes nyomtatótér ajánlott.