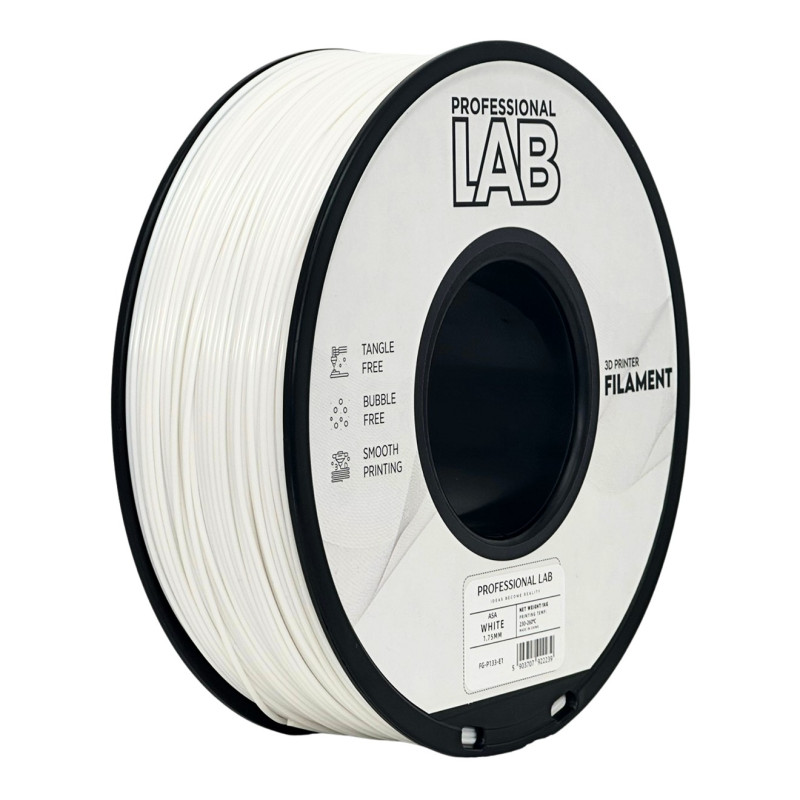
Professional Lab ASA filament, fehér – 1,75 mm / 1 kg
A Professional Lab fehér ASA filament műszaki célokra készült 3D nyomtatóanyag, amely különösen jól használható kültéri burkolatokhoz, készülékházakhoz és tartós, funkcionális alkatrészekhez. Az ASA (akrilnitril-sztirol-akrilát) jó UV- és időjárásállósága miatt előnyös választás olyan feladatokhoz, ahol a hagyományos PLA hőállósága vagy kültéri tartóssága nem elegendő.
A fehér szín világos, letisztult megjelenést ad a kész nyomatoknak. Különösen jól illik kültéri készülékházakhoz, burkolatokhoz, prototípusokhoz és bemutatómodellekhez. A fehér felületen ugyanakkor a korábbi, sötétebb filamentek maradványai és az elszíneződések is könnyebben észrevehetők, ezért anyagváltáskor fontos a fúvóka alapos átöblítése.
Főbb előnyök
- UV- és időjárásállóság: napfénynek és változó kültéri körülményeknek kitett nyomatokhoz is alkalmas.
- A PLA-nál jobb hőállóság: magasabb környezeti hőmérséklet mellett is használható, a tényleges terhelhetőség az alkatrésztől függ.
- Funkcionális felhasználás: burkolatok, tartók, konzolok és készülékházak nyomtatására alkalmas.
- Jó mérettartás megfelelő körülmények között: zárt, stabil hőmérsékletű nyomtatótérben csökkenthető a vetemedés.
- Semleges fehér megjelenés: világos műszaki elemekhez, dekorációkhoz és további felületkezelésre szánt alkatrészekhez.
Ajánlott felhasználási területek
- kültéri burkolatok, készülékházak és fedelek,
- UV-sugárzásnak kitett műanyag elemek,
- konzolok, tartók és rögzítőelemek,
- funkcionális prototípusok és formaellenőrző modellek,
- műhely- és gépészeti kiegészítők,
- világos megjelenésű műszaki és bemutatóelemek,
- festésre vagy egyéb utómunkára szánt nyomatok.
Ajánlott nyomtatási beállítások
| Anyagtípus | ASA |
| Szín | fehér |
| Filament átmérője | 1,75 mm |
| Nettó tömeg | 1 kg |
| Fúvókahőmérséklet | 210–250 °C (megadott feldolgozási tartomány) |
| Tárgyasztal hőmérséklete | 90–110 °C |
| Nyomtatási felület | ASA-kompatibilis PEI vagy megfelelően előkészített üveg |
| Tárgyhűtés | általában kikapcsolva vagy alacsony fokozaton |
| Nyomtatási sebesség | 30–70 mm/s kiindulási tartomány, géptől és modelltől függően |
| Nyomtatótér | zárt, huzatmentes környezet ajánlott |
A táblázat értékei tájékoztató jellegűek. A megfelelő fúvókahőmérsékletet, sebességet és hűtést a nyomtató, a tárgy mérete és a kívánt rétegtapadás alapján szükséges finomhangolni. A 210–250 °C-os tartomány alsó része nem feltétlenül biztosít megfelelő rétegtapadást minden gépen és sebességnél.
Nyomtatási tudnivalók
Az ASA a PLA-nál érzékenyebb a nyomtatótér hőmérsékletének változásaira. A túl gyors vagy egyenetlen lehűlés sarokfelválást, vetemedést és rétegrepedést okozhat. Különösen nagyobb alkatrészeknél érdemes zárt nyomtatóteret és stabil kamrahőmérsékletet használni.
Ha gyenge a rétegtapadás, a fúvókahőmérséklet fokozatos emelése vagy a tárgyhűtés mérséklése segíthet. A túlságosan magas hőmérséklet viszont szálazást, felületi hibákat vagy anyagromlást okozhat. A jó eredményhez a megfelelő anyagáramlás és a konzisztens külsőfal-sebesség is fontos.
Fehér ASA – színtisztaság és felületminőség
A fehér ASA használatakor különösen érdemes figyelni a színváltás utáni tisztításra. Sötét filamentről váltva a hotendben maradt anyag elszínezheti a nyomat első rétegeit. Érdemes elegendő filamentet átöblíteni a fúvókán, és ellenőrizni az esetleges lerakódásokat.
A barna vagy fekete pöttyök nem feltétlenül a filament hibájára utalnak: a fúvókán megtapadt, túlmelegedett vagy korábbról visszamaradt műanyag is rákerülhet a nyomatra. A felület fényessége a hőmérséklet és a nyomtatási sebesség változásával szintén módosulhat.
Tárgyasztal-tapadás és vetemedés
ASA nyomtatásakor az első réteg minősége alapvető. A tárgyasztal legyen tiszta, a Z-offset megfelelő, a fúvóka pedig az első rétegen elegendő anyagot adagoljon. Szükség esetén használható az adott felülethez és ASA-hoz megfelelő tapadássegítő vagy elválasztó réteg.
Nagyobb, sík felületű alkatrészeknél a brim is javíthatja a sarokfelválással szembeni ellenállást. Erős huzat, hideg kamra vagy túl intenzív tárgyhűtés mellett azonban önmagában a jobb asztaltapadás sem mindig akadályozza meg a vetemedést.
Hűtés és rétegtapadás
ASA esetén általában kevés vagy semennyi tárgyhűtés ajánlott. A magas ventilátorfordulat gyorsíthatja az alkatrész lehűlését, növelve a belső feszültséget és a rétegrepedés kockázatát. Kisebb részleteknél, hidaknál és túlnyúlásoknál indokolt lehet mérsékelt, célzott hűtés.
Tárolás és nedvességvédelem
Az ASA filament is felvehet nedvességet a levegőből. Nedves anyagnál pattogó extrudálás, szálazás, apró buborékok és érdes felület jelenhet meg. Használaton kívül ezért érdemes száraz, zárható tárolóban tartani.
| Tárolás | száraz, hűvös, jól záródó dobozban vagy tasakban |
| Nedvességvédelem | szilikagél vagy más nedvességmegkötő használatával |
| Szárítás | szükség esetén, a filament és a tekercs megengedett hőmérsékletéhez igazított filamentszárítóval |
Fizikai és műszaki jellemzők
| Sűrűség | 1,1 g/cm³ |
| Zsugorodás | kb. 0,4% (anyagadat; a nyomtatott alkatrész tényleges zsugorodása eltérhet) |
| Modulus (megadott adat) | 22 100 kg/cm² |
| Szilárdsági érték (megadott adat) | 800 kg/cm² |
| Olvadékfolyási index (MFR) | 16 g/10 perc (vizsgálati feltételek nélkül tájékoztató adat) |
| Vicat lágyulási hőmérséklet (A) | 95 °C |
A mechanikai értékek alapanyagadatok; a nyomtatott alkatrészek tényleges szilárdságát a rétegirány, a kitöltés, a falvastagság és a feldolgozási körülmények is befolyásolják.
Fontos használati tudnivalók
- Zárt nyomtatótér: különösen nagyobb és hosszabb nyomtatásokhoz javasolt.
- Hőállósági korlátok: az ASA a PLA-nál hőállóbb, de a kész alkatrész teherbírása magas hőmérsékleten is csökkenhet.
- Megfelelő szellőzés: ASA nyomtatásakor sztiroltartalmú emissziók és ultrafinom részecskék keletkezhetnek. A zárt nyomtató mellett megfelelő elszívás vagy célzott szűrés is szükséges.
- Fúvóka: a hagyományos, töltetlen ASA általában nem igényel kopásálló fúvókát; koptató adalék esetén a gyártói előírás az irányadó.
- Utómunka: csiszolás és festés előtt célszerű próbát végezni a választott bevonattal.
Gyakori ASA nyomtatási problémák
- Sarokfelválás: ellenőrizd a Z-offsetet, az asztal tisztaságát és hőmérsékletét; szükség esetén használj brim-et.
- Rétegrepedés: csökkentsd a tárgyhűtést, stabilizáld a kamra hőmérsékletét, és ellenőrizd a fúvókahőmérsékletet.
- Gyenge rétegtapadás: finomhangold a fúvókahőmérsékletet, a sebességet és a hűtést.
- Pattogó, buborékos extrudálás: ellenőrizd a filament nedvességtartalmát; szükség esetén szárítsd.
- Szálazás: a hőmérséklet és az anyag szárazsága után ellenőrizd a visszahúzási beállításokat.
- Sötét pöttyök a fehér felületen: tisztítsd meg a fúvóka külsejét, és öblítsd át a hotendet az előző filament maradványaitól.
A Professional Lab ASA fehér filament, 1,75 mm / 1 kg jó választás kültéri burkolatokhoz, készülékházakhoz, funkcionális prototípusokhoz és más, időjárásállóságot igénylő alkatrészekhez. A világos megjelenés mellett az ASA anyag előnyeit – jó UV-állóságot és a PLA-nál magasabb hőtűrést – is kínálja. A sikeres nyomtatás alapja a megfelelő tárgyasztal-tapadás, a stabil, lehetőleg zárt nyomtatótér, a visszafogott tárgyhűtés és a megfelelő szellőzés.