Menü
Menü
Kosár
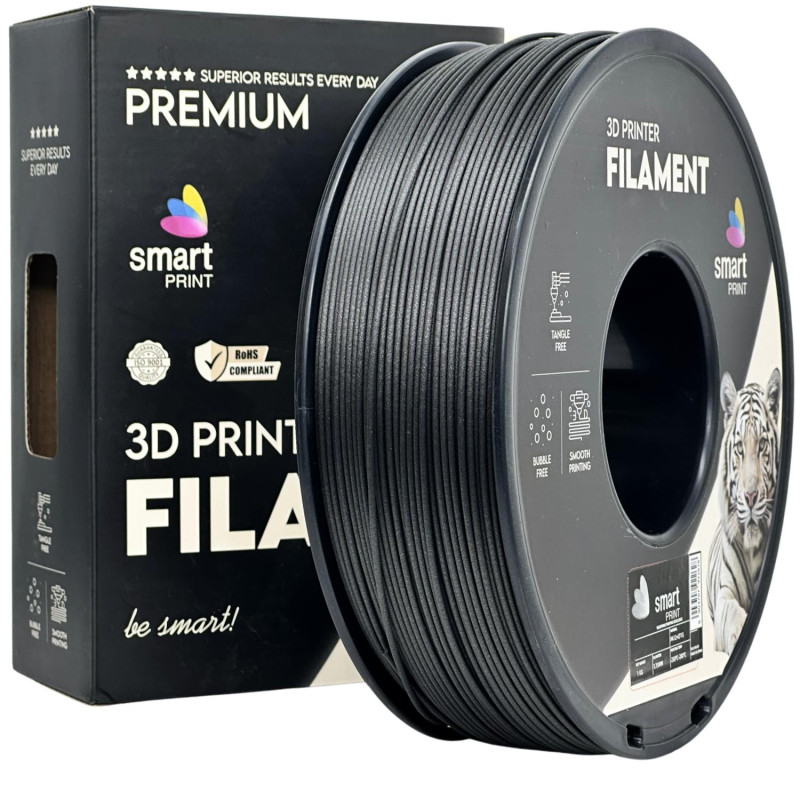
Smart Print PA12 filament, fekete - 1,75 mm / 1kg

Smart Print PA12 filament, fekete - 1,75 mm / 1kg

Smart Print PA12 fekete filament – műszaki nylon terhelhető funkcionális alkatrészekhez A Smart Print PA12 fekete filament 1,75 mm átmérőjű, nylon alapú műszaki filament, amelyet elsősorban olyan alkatrészekhez érdemes választani, ahol a PLA vagy PETG tulajdonságai már nem elegendők. A PA12 jó vál... Elolvasom
12.600 Ft
Nettó ár: 9.921 Ft
  • : Raktáron
  • Márka: Smart Print
  • Cikksz: FG-S207-E1
  • Anyag: PA12
  • Tömeg: 1 Kg
  • Átmérő: 1.75 mm
Raktárról szállítva
Magyarországi készlet
Szállítás
Csomagpont, automata vagy házhozszállítás
Hazai kereskedő
Elérhetőség = Biztonság
  • Anyag PA12 / Nylon 12
  • Szín fekete
  • Filament átmérő 1,75 mm
  • Átmérőtűrés ±0,03 mm
  • Nettó tömeg 1 kg
  • Ajánlott fúvóka-hőmérséklet 255–275 °C
  • Ajánlott tárgyasztal-hőmérséklet 70–85 °C
  • Kompatibilitás a legtöbb megfelelő hőmérsékletre képes, 1,75 mm-es filamentet használó FDM/FFF 3D nyomtatóval
Megrendeléskor a raktáron lévő termékeket munkanapon 12 órán belül átadjuk a szállító cégnek.

Az alábbi szállítási módokból választhatsz:
  • FOXPOST
  • GLS Csomagautomata
  • GLS Csomagpont
  • GLS házhozszállítás

Smart Print PA12 fekete filament – műszaki nylon terhelhető funkcionális alkatrészekhez

A Smart Print PA12 fekete filament 1,75 mm átmérőjű, nylon alapú műszaki filament, amelyet elsősorban olyan alkatrészekhez érdemes választani, ahol a PLA vagy PETG tulajdonságai már nem elegendők.

A PA12 jó választás lehet funkcionális, terhelhető és tartós alkatrészekhez, különösen akkor, ha a kész nyomatnak nemcsak jól kell kinéznie, hanem használat közben is helyt kell állnia.

A fekete szín visszafogott, műszaki megjelenést ad, ezért különösen jól illik gépészeti alkatrészekhez, tartókhoz, konzolokhoz, burkolatokhoz, készülékházakhoz és kis sorozatban gyártott funkcionális elemekhez.


Főbb előnyök

  • Műszaki felhasználásra alkalmas: funkcionális és mechanikai igénybevételnek kitett alkatrészekhez is használható.
  • Szívós nylon alapanyag: olyan alkalmazásokhoz is jó választás lehet, ahol a ridegebb filamentek kevésbé megfelelőek.
  • Terhelhető alkatrészekhez: tartókhoz, konzolokhoz, burkolatokhoz és műhelyalkatrészekhez is használható.
  • PA6-hoz képest általában alacsonyabb nedvességfelvétel: ettől függetlenül továbbra is higroszkópos anyag.
  • Kis sorozatú gyártáshoz is használható: funkcionális termékek és egyedi műszaki alkatrészek készítésére is alkalmas lehet.
  • Semleges fekete szín: műszaki és ipari jellegű nyomatokhoz jól illik.


Ajánlott felhasználási területek

  • funkcionális alkatrészek,
  • műszaki prototípusok,
  • tartók és konzolok,
  • burkolatok és készülékházak,
  • műhely- és gépészeti alkatrészek,
  • mechanikai igénybevételnek kitett nyomatok,
  • egyedi műszaki alkatrészek,
  • kis sorozatban készülő funkcionális termékek.


Ajánlott nyomtatási beállítások

Anyagtípus PA12 / Nylon 12
Szín fekete
Filament átmérő 1,75 mm
Átmérőtűrés ±0,03 mm
Nettó tömeg 1 kg
Fúvóka hőmérséklet 255–275 °C
Tárgyasztal hőmérséklet 70–85 °C
Nyomtatótér nagyobb alkatrészeknél zárt nyomtatótér ajánlott
Kompatibilitás megfelelő hotenddel és tárgyasztal-hőmérséklettel rendelkező, 1,75 mm-es filamentet használó FDM/FFF 3D nyomtatók

A megadott értékek gyártói ajánlások és kiindulási beállítások. A megfelelő profil függ a nyomtatótól, a hotendtől, a tárgyasztal felületétől, a sebességtől és a modell geometriájától.


PA12 – amikor már nem csak a forma számít

A nylon filamenteket általában nem azért választják, mert ezekkel a legegyszerűbb nyomtatni. Akkor kerülnek elő, amikor a kész alkatrésznek használat közben is terhelést kell elviselnie.

A PA12 megfelelő választás lehet olyan modellekhez, ahol fontos a tartósság, a mechanikai igénybevétel elviselése és a funkcionális felhasználhatóság.

A PA12 a poliamidok között általában alacsonyabb nedvességfelvétellel rendelkezik, mint például a PA6, de ettől még higroszkópos filament, ezért a tárolására és állapotára külön figyelmet kell fordítani.


Nyomtatási tudnivalók

A Smart Print PA12 a gyártói ajánlás szerint 255–275 °C közötti fúvókahőmérsékleten nyomtatható. A megfelelő hőmérsékletet érdemes az adott nyomtatóhoz és sebességhez kisebb tesztnyomtatással vagy hőtoronnyal meghatározni.

A 70–85 °C közötti tárgyasztal-hőmérséklet segítheti az első réteg tapadását. Nagyobb vagy hosszabb alkatrészeknél a stabil környezeti hőmérséklet és a zárt nyomtatótér javíthatja a nyomtatási sikerességet.

A PA12 nyomtatása általában több odafigyelést igényel, mint a PLA vagy PETG használata. A nyomtató hotendjének megbízhatóan tudnia kell a szükséges hőmérsékletet, és a tárgyasztal tapadását is érdemes gondosan beállítani.


A nedvesség különösen fontos

A PA12 képes nedvességet felvenni a levegőből. Nedves filament esetén pattogó extrudálás, buborékos vagy érdes felület, fokozott szálazás, egyenetlen anyagáramlás és gyengébb rétegtapadás jelentkezhet.

Használaton kívül ezért érdemes a tekercset száraz, lehetőleg légmentesen zárt környezetben, nedvességmegkötővel együtt tárolni.

Ha a nyomtatási minőség romlik, vagy a filament nedvességre utaló tüneteket mutat, szabályozható filamentszárítóban történő szárítás indokolt lehet.


Fekete PA12 – mire érdemes külön figyelni?

A fekete PA12 jól illik funkcionális és műszaki alkatrészekhez, mert visszafogott, egységes megjelenést biztosít. Különösen praktikus lehet olyan alkatrészeknél, amelyek műhelyben, gépen vagy készülékház részeként kerülnek felhasználásra.

A fekete felületen a nyomtatási sebesség és a hőmérséklet változásai eltérő fényességként jelenhetnek meg. Ha egységes felület a cél, érdemes stabil fúvókahőmérsékletet és egyenletesebb külső fal-sebességet használni.


A PA12 korlátai

  • Nem kezdő filament: a PLA-nál és PETG-nél több beállítást és stabilabb nyomtatási környezetet igényel.
  • Nedvességérzékeny: száraz filamenttel lényegesen megbízhatóbb eredmény érhető el.
  • Magas fúvókahőmérséklet szükséges: a nyomtatónak alkalmasnak kell lennie a 255–275 °C közötti tartományra.
  • Nagyobb modelleknél vetemedés jelentkezhet: stabil hőmérséklet és zárt nyomtatótér javíthatja a sikerességet.
  • Nem minden nyomtató alkalmas rá: a hotend és a tárgyasztal képességeit érdemes ellenőrizni vásárlás előtt.


Gyakori PA12 problémák és megoldásuk

  • Pattogó vagy buborékos extrudálás: a filament valószínűleg nedvességet vett fel, ezért szárítás javasolt.
  • Erős szálazás: először ellenőrizd a filament szárazságát, majd finomhangold a hőmérsékletet és a retractot.
  • Gyenge rétegtapadás: kis lépésekben emeld a fúvókahőmérsékletet, és ellenőrizd a túlzott hűtést.
  • Felváló sarkok: javítsd az első réteg tapadását, ellenőrizd a tárgyasztal hőmérsékletét, és nagyobb modellnél használj stabilabb, zárt nyomtatási környezetet.
  • Egyenetlen felület: ellenőrizd a filament szárazságát, az anyagáramlást és a nyomtatási sebességet.


Összegzés

A Smart Print PA12 fekete filament elsősorban azoknak való, akik a könnyen nyomtatható alapanyagok helyett már valódi műszaki, funkcionális felhasználásra alkalmas nylon filamentet keresnek.

Tartókhoz, burkolatokhoz, műszaki prototípusokhoz, gépészeti alkatrészekhez és más terhelhető nyomatokhoz jó választás lehet. A megfelelő eredményhez magas hőmérsékletre képes nyomtató, stabil első réteg, megfelelő nyomtatási környezet és száraz filament szükséges.

Hasznos leírások

John 0 233
Amikor valaki elkezd 3D nyomtatni, először általában az számít, hogy a tárgy szépen sikerüljön. Ne váljon fel az asztalról, ne szálazzon túl sokat, ne legyen csúnya a felülete, és nagyjából úgy nézzen ki, ahogy a modellen látszik. Viszont amint olya..
John 0 638
A 3D nyomtatásban sokszor elsőként a szeletelőbeállításokat, a hőmérsékletet, a sebességet vagy magát a nyomtatót kezdjük hibáztatni, amikor a nyomat nem úgy sikerül, ahogy szeretnénk. Pedig nagyon gyakran egy egészen egyszerű dolog áll a háttérben: ..
John 0 293
A 3D nyomtatásnál a kitöltési minta nemcsak a tárgy belsejére van hatással, hanem a látható felső felület minőségére is. A lenti képen látható tesztlap azt mutatja meg, hogy a különböző felső felületi kitöltési minták hogyan néznek ki különböző sűrűs..
John 0 213
A sikeres 3D nyomtatás egyik alapfeltétele a megfelelő nyomtatási hőmérséklet kiválasztása. Hiába használunk minőségi filamentet és jól beállított nyomtatót, ha az anyag túl hidegen vagy túl melegen kerül kinyomtatásra, a végeredmény minősége jelent..
Dev001 0 132
A modern 3D nyomtatók egyre intelligensebbek, de még a legjobb gépek sem tudják automatikusan meghatározni, hogy egy adott filamenttel pontosan milyen beállításokkal érhető el a legjobb eredmény. Ebben segítenek a szeletelőprogramok kalibrációs funkc..
John 0 151
Ha most kezdesz 3D nyomtatni, könnyű azt hinni, hogy csak betöltöd a filamentet, elindítod a fájlt, és kész is. A valóságban a sikeres nyomtatás nagy része már az indítás előtt eldől. Egy tiszta nyomtatóasztal, jól tárolt filament és megfelelő beállí..
Így is ismerheted: Smart Print FG-S207-E1, PA12 Filament