





0
10
3D nyomtatási útmutató – 2/3. rész
Szebb 3D nyomatok: modellorientáció, rétegmagasság és szeletelési beállítások
A nyomat külseje nem csupán a filament minőségén múlik. A szeletelő döntései – a modell irányától a falgenerálásig – legalább ilyen fon..
0
7
3D nyomtatási útmutató – 3/3. rész
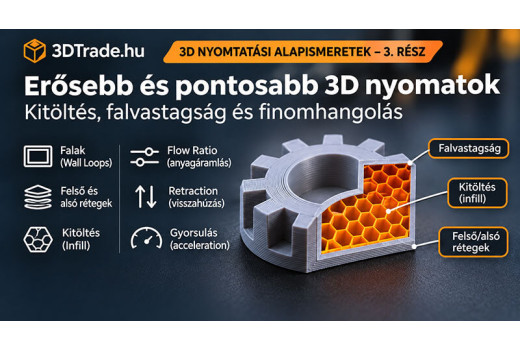
Erősebb és pontosabb 3D nyomatok: falak, kitöltés és finomhangolás
Erős és pontos nyomtatott alkatrész nem attól lesz, hogy minden csúszkát maximumra állítunk. A héjak, a kitöltés, az anyagáramlás és a mozgásparam..
0
9
3D nyomtatási útmutató – 1/3. rész
3D nyomtatás kezdőknek: az első rétegtől a megfelelő hőmérsékletig
Egy elsőre egyszerűnek tűnő 3D nyomtatásnál is több beállítás dolgozik egyszerre. Ez az útmutató a sikeres induláshoz szükséges tudást rendezi egy..
0
47
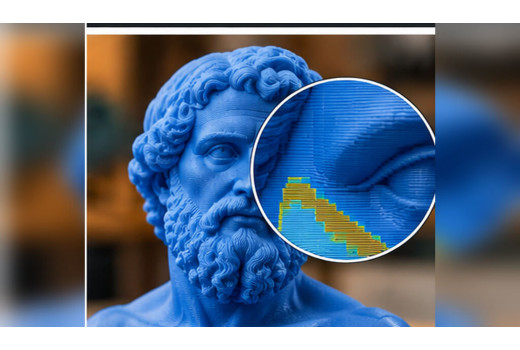
Egy henger függőleges oldala és egy kupola teteje egészen más követelményt támaszt a rétegmagassággal szemben. Ha az egész modellt nagyon vékony réteggel nyomtatod, a sima oldalfalakon is rengeteg időt töltesz. Ha mindenhol vastag réteget használsz, ..
0
44
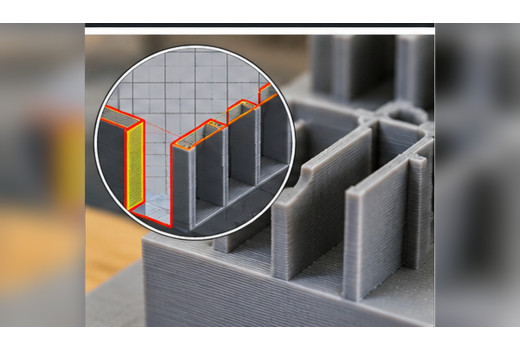
Egy modell képernyőn tökéletesen látható bordája a kinyomtatott tárgyról teljesen hiányozhat. Ilyenkor nem feltétlenül törött a nyomtató: lehet, hogy a szeletelő az adott fúvóka és vonalszélesség mellett nem talált helyet a részletnek. A detect thin ..
0
30
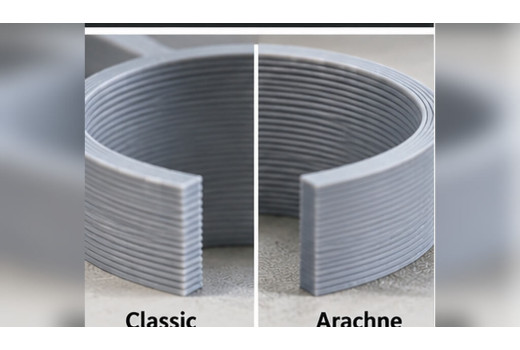
Két szeletelő ugyanazt az STL-fájlt, fúvókát és rétegmagasságot kapja, a vékony részek mégis másképp néznek ki az előnézetben. Ennek egyik oka lehet a falgenerátor: a Classic és Arachne eltérően dönt arról, milyen széles vonalakkal töltse ki a körvon..
0
29
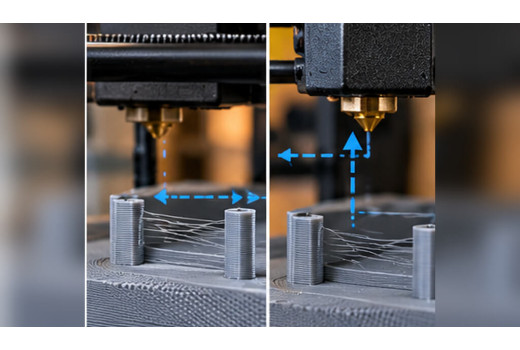
A nyomtatási idő jelentős részében a fej nem anyagot rak le, csak átmegy egyik pontról a másikra. Ezek az utazási mozgások első látásra mellékesek, mégis szálazást, felületi karcot és bizonyos esetekben ütközést okozhatnak. A Z-hop a fúvóka ideiglene..
0
59
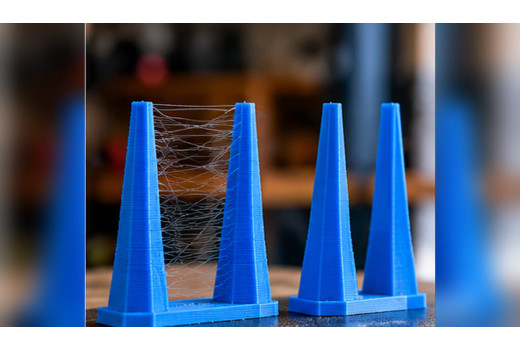
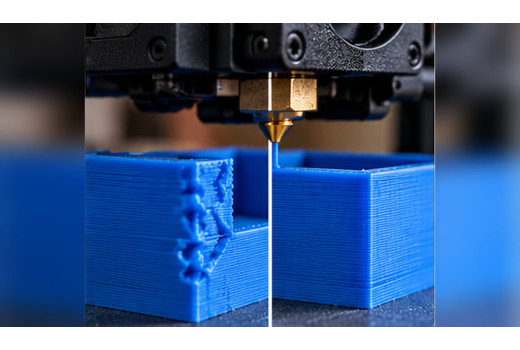
Amikor a fej egyik részletről a másikra ugrik, gyakran vékony műanyagszál marad mögötte. Ez a stringing egyik jellegzetes formája. A retraction célja, hogy az extruder az utazási mozgás előtt csökkentse a fúvókában fennmaradó nyomást, majd a következ..
0
33
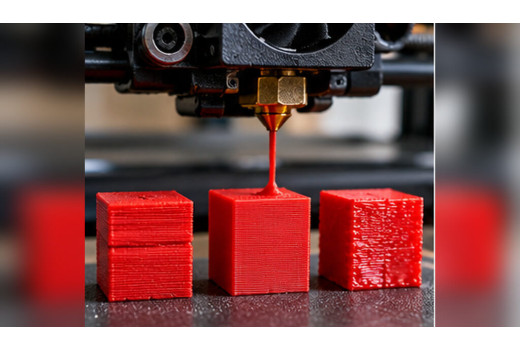
A nyomtatófej lassít a sarok előtt, az olvadék azonban nem tud azonnal megállni. A hotendben és az anyagadagolóban nyomás marad, amely a mozgás változásakor többletanyagot préselhet ki. A Pressure Advance (egyes rendszereknél Linear Advance) ezt az i..
0
51
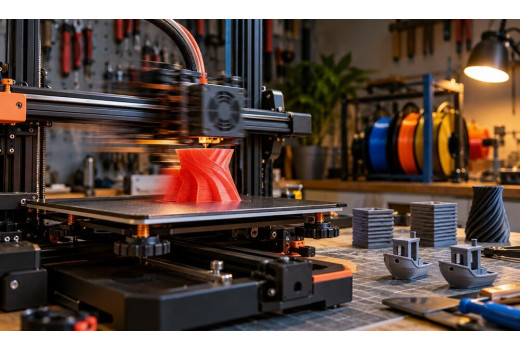
A nyomat túl tömör, a felső felület hullámos, a fúvóka pedig néha beleér a korábbi vonalakba. Ilyenkor sokan Z-offsetet állítanak, pedig lehet, hogy az extruder egyszerűen a szükségesnél több anyagot adagol. A flow ratio a szeletelő anyagmennyiség-ko..
0
50
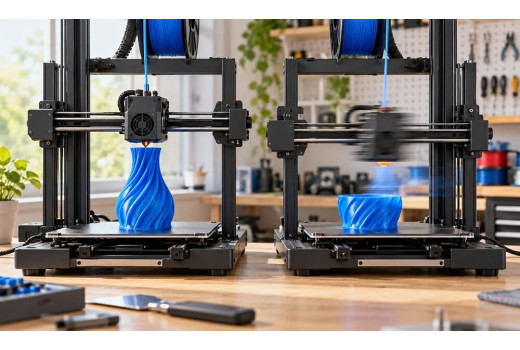
A gyorsulás értékét sokan nem állítják, pedig rövid szakaszokkal telepakolt modellen látványosabb lehet a hatása, mint a névleges sebességé. A gyorsulás azt írja le, milyen gyorsan változtathatja a fej a mozgási sebességét. Magasabb értékkel hamarabb..
0
27
A szeletelőben látott 200 mm/s könnyen azt az érzetet kelti, hogy kétszer gyorsabban nyomtatunk, mint 100 mm/s mellett. A valóságban a nyomtató rövid szakaszokon nem mindig éri el a megadott sebességet, ráadásul a hotend és az anyagáramlás is korláto..