





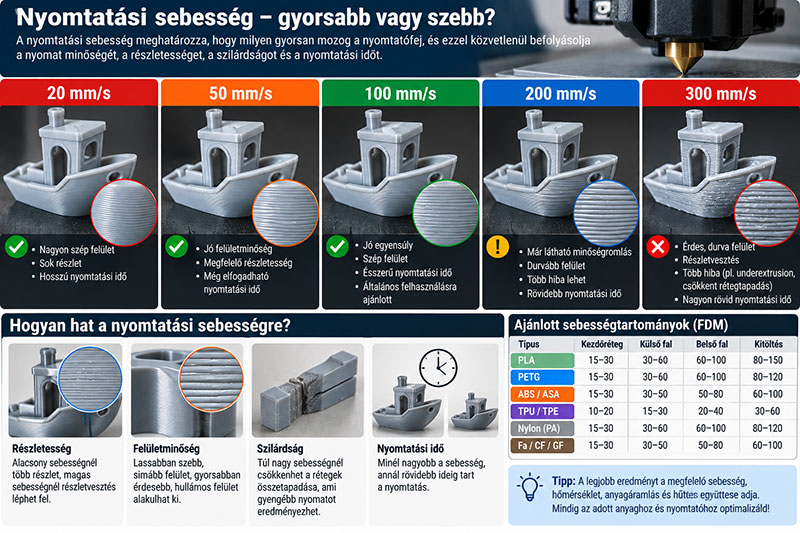
A szeletelőben látott 200 mm/s könnyen azt az érzetet kelti, hogy kétszer gyorsabban nyomtatunk, mint 100 mm/s mellett. A valóságban a nyomtató rövid szakaszokon nem mindig éri el a megadott sebességet, ráadásul a hotend és az anyagáramlás is korlátot szab. A print speed ezért nem egyetlen szám, hanem több mozgástípus összehangolt rendszere.
Mi történik a háttérben?
Külön sebesség tartozhat a külső falhoz, belső falhoz, kitöltéshez, felső felülethez, első réteghez, hídhoz és a filament nélküli utazáshoz. A gyors mozgás idejét befolyásolja a gyorsulás: egy 5 mm-es részleten a fej gyakran el sem jut a névleges maximumig. Az anyagellátást a vonalszélesség, rétegmagasság és sebesség szorzatából következő térfogatáram terheli.
Milyen esetekben és milyen értékekkel érdemes számolni?
Vékony réteggel, keskeny vonallal más sebesség tartható, mint 0,6 mm-es fúvókával és 0,36 mm-es rétegmagassággal. A gyorsabb belső kitöltés sok modellnél jól működik, miközben a lassabb külső fal javíthatja a látható felületet. A hűtés és a filament típusa szintén számít: PETG-nél más korlátozó jelenségek lehetnek, mint PLA-nál. A gyártó nagy sebességű marketingadata nem feltétlenül azonos a minden részletre érvényes üzemi értékkel.
Milyen tünetek jelzik a rossz beállítást?
Túl gyors nyomtatásnál megjelenhet alulextrudálás, kihagyás, romló sarokgeometria vagy rezgésnyom. De a lassítás sem univerzális gyógyszer: apró, sokáig melegen tartott részleteknél túl nagy helyi hőterhelést is okozhat. A hiba értelmezéséhez nézd meg, melyik pályatípuson jelentkezik. Ha csak a kitöltés hiányos, lehet, hogy a belső sebesség lépi túl a hotend kapacitását.
Beállítás lépésről lépésre
Elsőként válassz megbízható anyagprofilt. Azonos tárgyon, azonos hőmérséklettel növeld fokozatosan a sebességet, és ellenőrizd a rétegtapadást, a súlyt, a felületet és a nyomtatási időt. A szeletelő sebességelőnézete megmutatja, hol várható ténylegesen gyors pálya. Ha a maximális térfogati sebesség korlátoz, a speed mező emelése már nem gyorsítja azt a szakaszt.
Amit könnyű félreérteni
A teljes nyomtatási időbe beletartozhat előmelegítés, kalibráció, filamentcsere, minimum rétegidő és sok apró travel. Egy négy darabos tálcán a feladat szervezése és az anyagváltások száma olykor fontosabb, mint a felső sebességhatár. Mérés nélkül nehéz megmondani, melyik változtatás ad valódi időnyereséget.
Konkrét helyzet a gyakorlatból
Egy 20 mm-es kocka rövid élein a fej sokszor már fékez, mielőtt elérné a 200 mm/s célértéket. Ezzel szemben egy hosszú, egyenes kitöltési pályán már kiaknázható a magasabb sebesség, feltéve, hogy a hotend ki tudja olvasztani a szükséges anyagot. Emiatt a szeletelőben beállított 200 mm/s nem jelent automatikusan kétszer akkora tényleges termelékenységet, mint a 100 mm/s.
Gyors ellenőrzőlista a következő nyomtatáshoz
Szeletelés után nézd a sebességszínezett előnézetet, majd hasonlítsd össze a tényleges nyomtatási időket. A sarkok minőségét, a falak fedését és a tárgy tömegét is ellenőrizd. Ha csak az infill sebességét növeled, és a hotend limitál, a teljes idő alig változhat.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
Az a jó nyomtatási sebesség, amelyet a mozgásrendszer, a hotend és a nyomtatott geometria együtt, megbízható minőségben tud teljesíteni.