





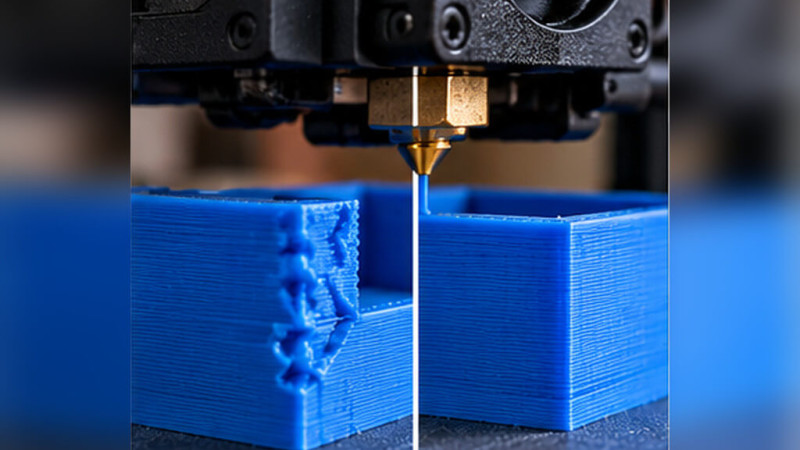
A nyomtatófej lassít a sarok előtt, az olvadék azonban nem tud azonnal megállni. A hotendben és az anyagadagolóban nyomás marad, amely a mozgás változásakor többletanyagot préselhet ki. A Pressure Advance (egyes rendszereknél Linear Advance) ezt az időben változó nyomásigényt próbálja előre kompenzálni. Nem ugyanazt állítjuk vele, mint a flow ratio-val.
Mi történik a háttérben?
Az extruderrendszernek van rugalmassága és késése: a fogaskerék mozdulata nem azonnal válik azonos mennyiségű kilépő olvadékká. Gyorsításkor nyomás épül fel, fékezéskor pedig a felgyülemlett nyomás még tovább hajthatja az anyagot. Az előtoláskompenzáció a mozgás változásához igazítva módosítja az extruder parancsát. Megfelelő értéknél tisztább sarkokat, egyenletesebb indulást és kevesebb lokális felhalmozódást kaphatsz.
Milyen esetekben és milyen értékekkel érdemes számolni?
A szükséges érték függhet a filamenttől, a hőmérséklettől, a fúvókától, a sebességtől és az extruder kialakításától. Direkt meghajtású és Bowden rendszerek eltérően reagálhatnak. A firmware-ek PA-mértékegységei és működése sem minden esetben azonos; más gépen látott 0,03 nem automatikusan használható. Egyes modern gépek automatikus kalibrációt kínálnak, de a változó anyag és munkafolyamat miatt az eredményt érdemes ellenőrizni.
Milyen tünetek jelzik a rossz beállítást?
Túl kevés kompenzációnál gyakori a sarkok kidudorodása. Túl soknál a sarkok előtti és utáni szakaszon anyaghiány, vékonyodó vonalak vagy hézagok jelenhetnek meg. Ezeket a tüneteket a hibás flow, a varratkezelés és a fúvóka-hőmérséklet is befolyásolja. A Pressure Advance nem gyógyszer a nedves filamentre és nem javítja meg az eltömődött fúvókát.
Beállítás lépésről lépésre
Először kalibráld az alap flow-t, és győződj meg az egyenletes extrudálásról. Ezután használj a firmware-rel kompatibilis PA-tesztet: vonalas vagy saroktesztet, amely jól mutatja a gyorsulás és fékezés közbeni változást. Kis lépésekben keress olyan értéket, ahol a sarkok tiszták, de nincs anyaghiány a kanyar előtt. Rögzítsd az anyag- és hőmérsékleti profillal együtt.
Amit könnyű félreérteni
A PA és a retraction külön célt szolgál. A PA a nyomtatás alatti nyomásdinamikát kezeli, a retraction pedig jellemzően az extrudálás nélküli utazás előtti szivárgást igyekszik csökkenteni. Ha összekevered őket, túl nagy visszahúzással próbálhatod javítani azt, ami valójában saroknyomás-hiba. Sok állítás után mindig készíts valós modellen is ellenőrző nyomatot.
Konkrét helyzet a gyakorlatból
Egy gyors sarokteszten kevés PA-nál az extruder nyomása a lassítás pillanatában még felesleges anyagot tol ki, ezért a sarok kidudorodhat. Túl sok PA-nál a sarkok előtt és után elvékonyodhat a vonal. Az optimális érték valahol a két hiba között található, de ugyanarra az anyagra is változhat más nyomtatási hőmérsékleten vagy extruderúttal.
Gyors ellenőrzőlista a következő nyomtatáshoz
Először végezd el az alap flow-kalibrációt, ezután a kompatibilis PA-tesztet. A tesztek előnézetében és a kész darabon is nézd, hol változik a mozgás sebessége. A hétköznapi modellben a varrat és a retraction is megváltoztathatja a megjelenést, ezért a PA sikerét külön erre tervezett nyomaton is értékeld.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A jó PA nem a legnagyobb még elfogadható érték, hanem az, ahol a gyorsuló és lassuló szakaszok anyagmennyisége a lehető legegyenletesebb.