





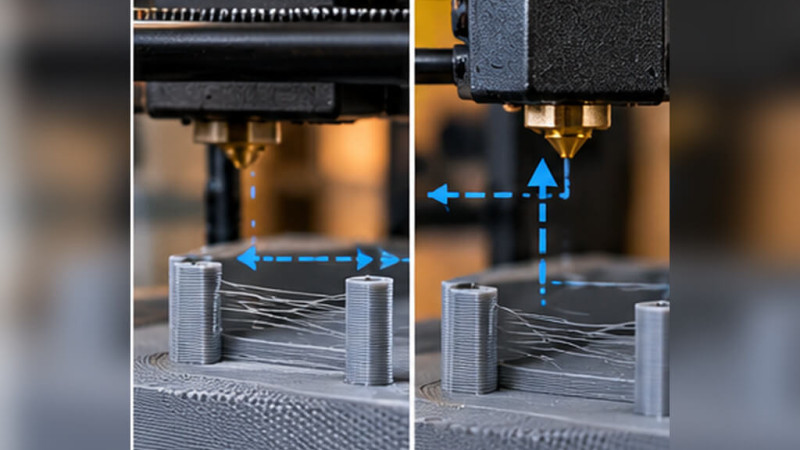
A nyomtatási idő jelentős részében a fej nem anyagot rak le, csak átmegy egyik pontról a másikra. Ezek az utazási mozgások első látásra mellékesek, mégis szálazást, felületi karcot és bizonyos esetekben ütközést okozhatnak. A Z-hop a fúvóka ideiglenes felemelése utazás közben; nem azonos a modell rétegmagasságával.
Mi történik a háttérben?
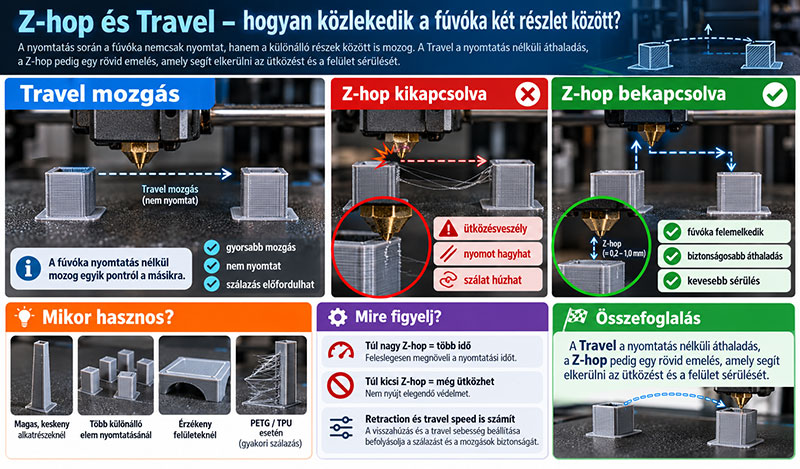
A travel mozgás során az extruder rendszerint nem adagol új anyagot. Ha a fúvókában maradt nyomás, olvadék szivároghat, és szál maradhat a két felület között. Ha az útvonal már kinyomtatott magasabb részek fölött vezet, a fúvóka hozzáérhet a kiemelkedő anyaghoz. A Z-hop kis magassággal növeli a biztonsági távolságot, de minden emeléshez újabb mozdulat és idő kell.
Milyen esetekben és milyen értékekkel érdemes számolni?
A szeletelő travel path, avoid crossing walls és más útvonalkeresési funkciói csökkenthetik a látható felületeken áthaladó mozgások számát. Nem feltétlenül a legrövidebb út lesz a legjobb. A retraction és Z-hop együtt is működhet, de eltérő problémára hatnak: előbbi a fúvóka szivárgását csökkenti, utóbbi a mechanikai érintkezést próbálja elkerülni.
Milyen tünetek jelzik a rossz beállítást?
Túl kicsi emelésnél a fúvóka továbbra is beleakadhat egy felpöndörödött élbe. Túl nagy vagy túl gyakori Z-hopnál nő az idő, a mechanika mozgásszáma és bizonyos körülmények között a szálazás is. Ha a fej rendszeresen kitöltésbe ütközik, vizsgáld az anyagtorlódást, a kereszteződő mintát és a rétegemelkedést is. A Z-hop nem javítja meg a túl magas nyomatfelület okát.
Beállítás lépésről lépésre
A travel útvonalat a szeletelő előnézetében érdemes megnézni. Különösen sok apró oszlop, felirat és többszínű minta esetén látszik, hány üresjárati mozgás keletkezik. Először a megfelelő retractiont és anyagprofilt állítsd be, ezután a tényleges ütközések alapján próbáld ki a kis mértékű Z-hopot. Az eredményt hosszabb nyomtatáson is figyeld, nem csak egy apró próbán.
Amit könnyű félreérteni
A mechanikai ütközésnek lehet egyéb oka: vetemedés, túl sok flow, rosszul tapadó support vagy rossz tárgyasztalhőfok. Ha ezeket nem szünteted meg, a fej nagyobb emelés mellett is utolérheti a deformált modellt. Az utazási beállítás tehát a stabil nyomtatás része, de nem önálló hibajavító rendszer.
Konkrét helyzet a gyakorlatból
Egy nagy tárgy felületén a fej travel mozgás közben rendszeresen keresztülszeli a már elkészült felső réteget, és finom karcokat hagy. Az avoid crossing walls vagy célzott travel-stratégia ezt csökkentheti. Ha viszont egy felpöndörödött sarokba ütközik, a Z-hop csak ideiglenesen kerülheti meg a problémát; a leválás okát ettől még javítani kell.
Gyors ellenőrzőlista a következő nyomtatáshoz
Próbáld először a mozgásútvonalak számát és helyét módosítani, majd csak indokolt esetben emelj a Z-hopon. Minden függőleges kitérés időbe kerül. A nagyobb emelés és a hosszú levegőben futó út nem biztos, hogy szálazás szempontjából jobb lesz.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A jó travel-stratégia kevés látható nyomot hagy, kíméli a nyomatot és nem pazarol fölösleges mozgásokra időt.