





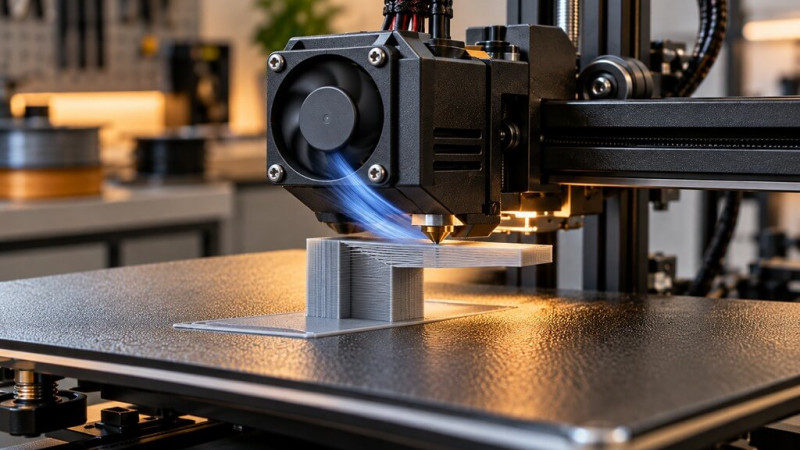
A legtöbb szeletelőben a tárgyhűtés százalékos csúszka. Ez azonban nem egyszerű „minőség” szabályozó: ugyanaz a légáram egy PLA-hídnál megmentheti a formát, egy ABS alkatrésznél viszont repedést és vetemedést okozhat. A kérdés nem az, hogy minél több levegőt kapjon-e a nyomat, hanem az, hogy az adott anyag és geometria milyen gyors lehűlést kíván.
Mi történik a háttérben?
A frissen lerakott szál rövid ideig képlékeny marad. Ha egy réteg még túl puha, a következő réteg elkenheti, a túlnyúlás beszakadhat, a hegyes csúcs felpuhulhat. A ventilátor gyorsítja a szilárdulást. Csakhogy a rétegek egymáshoz hegedéséhez idő és hő is kell; agresszív hűtéssel ez a kötés romolhat. Ezért fordulhat elő, hogy egy gyönyörű felületű tárgy terhelésnél könnyebben eltörik.
Milyen esetekben és milyen értékekkel érdemes számolni?
PLA-nál gyakori az erősebb tárgyhűtés a kezdeti rétegek után. PETG sokszor mérsékeltebb alapventilátort kíván, és külön erősebb hűtést a hidakra. ABS és ASA esetében a túlzott közvetlen hűtés különösen kockázatos, mert gyors hőmérséklet-különbséget hoz létre. A szeletelőben külön találhatsz minimális rétegidőhöz kapcsolt, túlnyúláshoz kötött és hídnyomtatási ventilátorértékeket. Ezek nem mindig ugyanazt a célt szolgálják.
Milyen tünetek jelzik a rossz beállítást?
Ha a kis csúcsok eldeformálódnak, a hidak megereszkednek, vagy a részletek összefolynak, lehet kevés a helyi hűtés. Ha a rétegek szétválnak vagy nagy sík darabok felkunkorodnak, lehet túl erős a légáram. A hőmérséklet ugyanilyen tüneteket változtathat, ezért hibakereséskor nem szabad rögtön mindenre rátekerni a ventilátort. A kis modell külön kihívás: a fúvóka gyorsabban tér vissza ugyanarra a pontra, mint ahogy a réteg lehűlne.
Beállítás lépésről lépésre
Elsőként állíts be anyaghoz illő alapventilátort, majd próbáld ki egy kis toronnyal és egy hídteszttel. A kezdő rétegeken sokszor hasznos a korlátozott vagy kikapcsolt tárgyhűtés a tapadás érdekében. A minimum layer time funkció lassíthatja a következő réteg kezdését; ezt érdemes előbb megnézni, mielőtt minden hűtést maximálisra emelnél. Azonos filamenttel, azonos hőmérsékleten és sebességen összehasonlítható tesztet végezz.
Amit könnyű félreérteni
Nem minden ventilátor tárgyhűtő ventilátor. A hotend hűtőventilátora a hideg oldalt védi; nem az a szerepe, hogy a nyomatot formázza, és normál működését nem szabad önkényesen leállítani. Zárt gépen a kamraszellőzés külön áramkör lehet. A „ventilátor 70%” önmagában szintén nem hordozható két gép között, mert a légcsatorna és a ventilátor teljesítménye más lehet.
Konkrét helyzet a gyakorlatból
Egy apró PLA-cicafej bajsza vagy füle gyakran azért lesz kusza, mert a rétegnek nincs ideje megdermedni. Ilyenkor a lassítás és a minimális rétegidő ugyanannyira számíthat, mint a ventilátor. Ha viszont egy nagy PETG-tartó rétegei gyengén kötődnek, a túl erős tárgyhűtés ronthat rajta. A két alkatrésznek azonos anyag és gép mellett is lehet eltérő hűtésigénye.
Gyors ellenőrzőlista a következő nyomtatáshoz
Az első néhány rétegnél a tapadást, a hidaknál a lehajlást, a funkcionális falaknál a kötést értékeld. Különítsd el a nyomatra irányuló ventilátort a hotend kötelező hűtésétől. A szoba huzatát sem egyenlíti ki automatikusan az, hogy a szeletelőben 50% szerepel; maga a nyomtató környezete is befolyásolja a hűlést.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, A nyomtató helyes elhelyezése, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A jó tárgyhűtés nem egy fix százalék, hanem anyag- és helyzetfüggő kompromisszum a formatartás és a rétegtapadás között.