


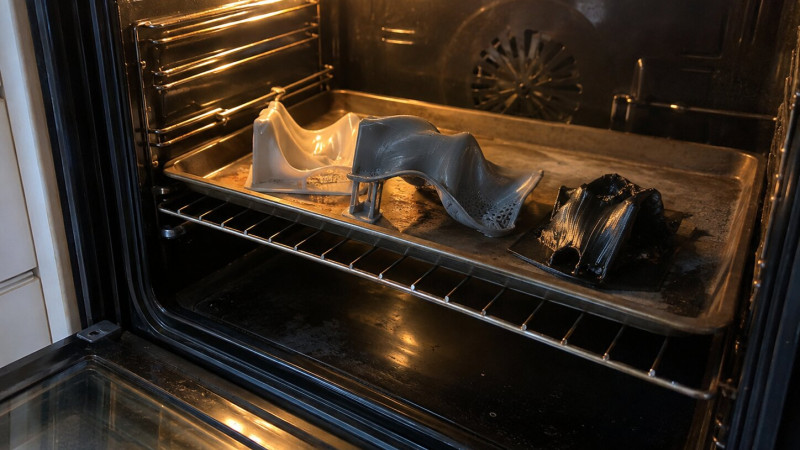
Attól, hogy egy 3D nyomtatott alkatrész szobahőmérsékleten erősnek és merevnek tűnik, még egyáltalán nem biztos, hogy 50–60 °C-on is ugyanúgy fog viselkedni. Ez különösen PLA-nál tud kellemetlen meglepetést okozni: elkészül egy tökéletes tartó, konzol vagy autós kiegészítő, majd egy forró nyári napon egyszer csak meghajlik. Nem tört el és nem olvadt meg. Egyszerűen annyira elveszítette a merevségét, hogy a saját terhelése már elég volt a deformációhoz.
Ez azért fontos, mert a filamentek hőállóságáról nagyon könnyű rossz számból kiindulni. Ha a PLA-t 210 °C-on nyomtatjuk, abból nem következik, hogy a kész alkatrész 100 vagy akár 80 °C-ot is biztonságosan kibír. A nyomtatási hőmérséklet és a kész tárgy használati hőmérséklete két teljesen külön dolog.
Amikor tehát azt kérdezzük, hogy „hány fokot bír egy filament?”, valójában nem az érdekel minket, mikor olvad meg. Sokkal fontosabb az a pont, amikor az anyag már annyira meglágyul, hogy a kész alkatrész elveszíti a funkcióját.
Nem az olvadáspont a fontos
Egy 3D nyomtatott alkatrész jóval azelőtt használhatatlanná válhat, hogy maga a polimer megolvadna. Ehhez három fogalmat érdemes különválasztani:
- Üvegesedési hőmérséklet (Tg): az a tartomány, amely környékén az anyag merev, üvegszerű állapotból fokozatosan lágyabb állapotba kerül.
- Hődeformációs hőmérséklet (HDT): azt mutatja meg, hogy meghatározott terhelés mellett milyen hőmérsékleten kezd az anyag egy adott mértékben deformálódni.
- Olvadási hőmérséklet: az a tartomány, ahol a kristályos részek ténylegesen megolvadnak.
A gyakorlati alkatrésztervezésnél általában az első kettő érdekesebb. Egy telefontartónak semmi haszna abból, hogy az anyaga csak 170 °C körül olvad meg, ha már 55 °C-on annyira meglágyul, hogy lehajlik.
Nem azt kell tehát kérdezni, hogy mikor olvad meg az anyag, hanem azt, hogy mikor válik túl puhává ahhoz a feladathoz, amire használni szeretnénk.
PLA – a merevségét meglepően hamar elveszítheti
A PLA filament továbbra is az egyik legjobb általános FDM alapanyag. Könnyű nyomtatni, kevéssé vetemedik, jó a méretpontossága, és szobahőmérsékleten kifejezetten merev alkatrészek készíthetők belőle.
A gyenge pontja a hő. A hagyományos PLA receptúrától függően nagyjából 50–60 °C környékén már jelentősen veszíthet a merevségéből. Ez természetesen nem úgy működik, hogy 59 °C-on még tökéletes, 60 °C-on pedig hirtelen összeomlik. A változás fokozatos, ráadásul a terhelés nagysága és időtartama is sokat számít.
Tipikus problémás felhasználások:
- autóban hagyott telefontartó;
- közvetlen napsütést kapó kültéri konzol;
- melegedő elektronika körüli burkolat;
- zárt gépházban működő tartóelem;
- filamentszárítóban használt PLA alkatrész vagy orsó.
Egy napsütésben álló autó utastere könnyen elérhet olyan hőmérsékletet, ahol a PLA már észrevehetően meglágyul. Ha közben egy telefont vagy más tárgyat is tartania kell, a deformáció még hamarabb megjelenhet.
A „nekem tavaly nyáron nem hajlott el” nem műszaki specifikáció. Lehet, hogy más volt a szín, más a geometria, rövidebb ideig kapott meleget vagy egyszerűen kisebb terhelést viselt.
PETG – több hőt bír, de nem hőálló csodaanyag
A PETG egyik előnye PLA-hoz képest, hogy jellemzően magasabb hőmérsékleten is megtartja használható mechanikai tulajdonságait. Emellett szívósabb, kevésbé rideg, és sok funkcionális alkatrésznél kényelmes köztes megoldást jelent.
Sok hagyományos PETG-nél nagyjából 65–80 °C körüli hődeformációs tartománnyal találkozhatunk, de a konkrét érték jelentősen függ a receptúrától és a mérési módszertől.
Ez már komoly előrelépés a PLA-hoz képest, de nem jelenti azt, hogy egy PETG alkatrész nyugodtan tervezhető folyamatos 75–80 °C-os üzemi környezetre. Ha a darabot közben hajlítás, csavarerő vagy állandó mechanikai terhelés is éri, sokkal kisebb hőmérsékleten megindulhat a lassú alakváltozás.
Autós kiegészítőknél ezért a PETG már sokszor jobb választás, de motortérhez közeli alkatrésznél, magas hőmérsékletű gépházban vagy tartósan 80 °C körüli környezetben én már nem automatikusan ezt választanám.
ABS – itt kezd komolyabb lenni a hőtartalék
Az ABS egyik klasszikus előnye éppen az, amiben a PLA gyenge: magasabb hőmérsékleten is jobban megtartja a mechanikai tulajdonságait. Sok ABS receptúránál nagyjából 80–100 °C körüli hődeformációs tartománnyal lehet számolni.
Ezért használják funkcionális burkolatokhoz, műszaki alkatrészekhez és olyan tárgyakhoz, ahol a PLA már túl közel kerülne a saját lágyulási tartományához.
Ennek viszont ára van a gyártás oldalán. Az ABS jobban zsugorodik, hajlamos a vetemedésre, érzékenyebb a huzatra, és nagyobb alkatrésznél általában zárt nyomtatótérrel működik igazán megbízhatóan.
Amit használat közben nyerünk a hőtűrésen, annak egy részét a nyomtatási folyamat bonyolultságával fizetjük meg.
ASA – ha a hő mellé UV-terhelés is társul
Az ASA filament hőállósága jellemzően az ABS-éhez hasonló tartományban mozog, sok receptúránál 90–100 °C körüli értékekkel találkozhatunk. A nagy különbség inkább abban van, hogy kültéri használatra az ASA általában jobb választás az UV- és időjárásállósága miatt.
Ez különösen akkor fontos, ha az alkatrész:
- közvetlen napsütést kap;
- rendszeresen felmelegszik;
- esőnek és időjárásnak van kitéve;
- évekig kültéren marad.
Kültéri kameratartó, szenzorház, antennaelem vagy kerti alkatrész esetén ezért nemcsak azt kell nézni, hogy az anyag hány fokot visel el, hanem azt is, hogyan öregszik UV-fény hatására.
PLA helyett PETG-re váltani hőállóság szempontjából előrelépés lehet. Kültéri, hosszabb távú használatnál azonban sokszor az ASA jelenti a logikusabb anyagváltást.
TPU – itt a deformáció mást jelent
A TPU-nál nehéz egyetlen hőmérsékleti számot megadni, mert a különböző Shore-keménységű és eltérő összetételű anyagok között nagy különbségek lehetnek. Sok általános TPU nagyjából 60–80 °C körüli környezetben még használható lehet, de ennél az anyagcsaládnál különösen fontos a konkrét gyártói adatlap.
Ráadásul a TPU már eleve rugalmas. Egy merev PLA konzolnál könnyű megmondani, mikor kezd zavaróan meglágyulni. Egy TPU tömítés viszont magasabb hőmérsékleten is elláthatja a feladatát akkor is, ha valamivel puhábbá válik.
Vagyis itt nem egyszerűen az a kérdés, hogy „deformálódik-e”, hanem az, hogy a megváltozott rugalmasság mellett továbbra is teljesíti-e a funkcióját.
PA / Nylon – túl tág kategória egyetlen hőmérséklethez
A „nylon hány fokot bír?” kérdés nagyjából olyan, mintha azt kérdeznénk, milyen gyors egy autó. Melyik?
A PA6, PA12, PA6-CF, PA12-CF, PA-GF és más módosított poliamidok között jelentős különbségek vannak. Egy normál töltetlen nylon már gyakran 80–100 °C körül is használható lehet, miközben bizonyos szál-erősített műszaki poliamidok HDT-je 150 °C fölé, egyes formuláknál akár 180–190 °C környékére is kerülhet.
Ez már teljesen más felhasználási terület. Itt gépalkatrészekről, magasabb hőterhelésű szerkezeti elemekről és olyan műszaki alkalmazásokról beszélünk, ahol egy PLA vagy PETG eleve nem lenne komoly jelölt.
Viszont az anyag igényesebb is. Magasabb nozzle-hőmérséklet, megfelelő hotend, száraz filament, sok esetben zárt gép, szálerősített változatnál pedig kopásálló fúvóka kell.
A magasabb hőállóság nem ingyen teljesítmény. Más nyomtatási technológiát kér.
Gyors összehasonlítás
| Filament | Jellemző hődeformációs tartomány | Meleg környezetre |
|---|---|---|
| PLA | kb. 50–60 °C | Gyenge |
| PETG | kb. 65–80 °C | Közepes |
| TPU | kb. 60–80 °C* | Anyagtípustól függ |
| ABS | kb. 80–100 °C | Jó |
| ASA | kb. 90–100 °C | Jó |
| PA / Nylon | kb. 80–150+ °C | Jó–kiváló |
| PA-CF / műszaki Nylon | akár 150–190+ °C | Kiváló, receptúrától függően |
*A pontos érték nagymértékben függ az adott TPU és más filamentek receptúrájától. A táblázat tájékozódási pont, nem helyettesíti a konkrét gyártói műszaki adatlapot.
HDT, Tg, Vicat – ugyanazt jelentik?
Nem, és ezért különösen veszélyes két filamentet kizárólag egyetlen hőmérsékleti számmal összehasonlítani. Egyik gyártó Tg-t ad meg, a másik HDT-t, a harmadik Vicat lágyulási hőmérsékletet, majd a webshopban mindháromból „hőállóság” lesz.
Pedig a mérési módszerek eltérő dolgot vizsgálnak és eltérő terhelés mellett készülhetnek. A HDT például kifejezetten terhelés alatti deformációt mér, ezért funkcionális alkatrésznél általában sokkal informatívabb, mint az olvadási hőmérséklet.
Ha két műszaki filamentet komoly alkalmazáshoz hasonlítasz össze, azt is nézd meg, milyen vizsgálatból származik a megadott hőmérséklet. Két azonos szám nem feltétlenül ugyanazt jelenti.
De akkor hány fokig használhatom biztonságosan?
Ez az a pont, ahol nem érdemes úgy kezelni az adatlapot, mint egy kapcsolót. Ha egy PETG-nél 75 °C HDT szerepel, abból nem következik, hogy a kész alkatrész 74 °C-on korlátlan ideig és bármilyen terhelés mellett biztonságosan használható.
A valós alkatrész viselkedését többek között befolyásolja:
- a mechanikai terhelés;
- a terhelés időtartama;
- a falvastagság;
- a rétegirány;
- a rétegtapadás;
- az infill;
- a geometria;
- a filament konkrét receptúrája.
Egy vastag, terheletlen PETG burkolat teljesen másképp reagál 70 °C-ra, mint egy vékony PETG konzol, amely folyamatosan egy kilogrammos terhet tart. Ugyanabból az anyagból készültek, mégsem ugyanaz a használható hőmérsékleti tartományuk.
A HDT laboratóriumi összehasonlításra kiváló adat. Nem garancia arra, hogy a te alkatrészed ugyanazon a hőmérsékleten fog meghajolni.
A terhelés azért fontos, mert melegben az idő is dolgozik ellened
Ez a gyakorlatban különösen fontos. Egy meglágyult polimer nem feltétlenül deformálódik látványosan azonnal. Folyamatos mechanikai terhelés mellett lassú alakváltozás indulhat meg, amit creepnek, vagyis kúszásnak nevezünk.
Ezért lehet, hogy egy PETG konzol 70 °C-on tíz perc után még teljesen jónak tűnik, de órák vagy napok alatt fokozatosan lehajlik. Ugyanez alacsonyabb hőmérsékleten is megtörténhet, csak lassabban.
Ha egy alkatrésznek hosszú távon terhet kell tartania meleg környezetben, akkor nem elég azt kérdezni, hogy kibírja-e rövid ideig a kívánt hőfokot. Azt is meg kell vizsgálni, hogy terhelés alatt mennyire marad méretstabil hosszabb időn keresztül.
A falvastagság és a geometria hőterhelésnél is számít
Ugyanabból a filamentből egy 8 mm vastag tartó és egy 2 mm vastag kar teljesen másképp viselkedhet. A vékony keresztmetszet hamarabb veszít a szükséges merevségből, főleg akkor, ha hajlító terhelést kap.
Ezért a hőállóság nem csak anyagválasztási kérdés. Számít a konstrukció is. Egy borda, nagyobb keresztmetszet vagy jobb terhelési irány bizonyos esetekben legalább annyit érhet, mint maga az anyagváltás.
Persze ettől egy PLA-ból nem lesz ASA. A geometria csak a rendelkezésre álló anyagtulajdonságokat használja hatékonyabban.
A szín közvetlen napsütésben tényleg számíthat
Egy fekete vagy nagyon sötét nyomat több napsugárzást nyelhet el, ezért közvetlen napsütésben lényegesen magasabb felületi hőmérsékletet érhet el, mint a környező levegő.
Ezért a kültéri hőterhelést nem lehet kizárólag az időjárás-jelentésből meghatározni. Attól, hogy a levegő 35 °C-os, egy sötét, napsütésben álló alkatrész ennél sokkal melegebb lehet.
Ez különösen PLA-nál veszélyes, mert nincs túl nagy tartalék az átlagos nyári környezeti hőmérséklet és a jelentős lágyulás között.
Az autó külön kategória
Ha van olyan környezet, ahol nem érdemes a szobahőmérsékleten szerzett tapasztalatokból kiindulni, akkor az autó az. Egy zárt utastér napsütésben jóval magasabb hőmérsékletet érhet el, mint a külső levegő.
PLA telefontartó, GPS-konzol, műszerfali rögzítő vagy más terhelt alkatrész ezért kockázatos választás. PETG már több tartalékot adhat, de kritikus vagy tartósan napnak kitett alkatrésznél inkább ASA, ABS vagy más magasabb hőállóságú műszaki anyagban gondolkodnék.
Az autóban nem az a kérdés, hogy a tárgy megolvad-e. Az a kérdés, hogy megtartja-e a geometriáját akkor is, amikor órákon át meleg van.
A filament szárításánál is bele lehet futni ebbe
Van egy kevésbé látványos, de nagyon gyakorlati csapda. Tegyük fel, hogy PETG-t szeretnél 60–65 °C körül szárítani. Maga a PETG ezt természetesen elviseli.
De mi történik, ha a tekercs egy PLA-ból nyomtatott újratölthető orsón van?
Az orsó jóval hamarabb elkezdhet deformálódni, mint maga a rajta lévő filament. Ugyanez igaz különféle 3D nyomtatott spool-adapterekre, tartókra és szárítódoboz-alkatrészekre is.
Vagyis filament szárításánál nem csak az anyag hőállóságát kell ellenőrizni. A teljes rendszert kell nézni.
És mi a helyzet a PLA hőkezelésével?
Bizonyos PLA és PLA-alapú filamentek annealing, vagyis kontrollált hőkezelés után magasabb hőmérsékleten is méretstabilabbá válhatnak. A folyamat során növekedhet az anyag kristályossága, ami javíthatja a hőtűrést.
Csakhogy ennek is ára van: az alkatrész mérete változhat, zsugorodhat vagy torzulhat. Ha pontos illesztést szeretnél, a hőkezelést már a tervezésnél és a méretezésnél figyelembe kell venni.
Ezért a hőkezelt PLA érdekes technikai lehetőség, de nem egyszerű válasz arra, hogy „hogyan csináljunk ASA-t PLA-ból”.
Ne a legkönnyebben nyomtatható filamentből indulj ki
A PLA kényelmes, és pontosan ezért könnyű mindenhez ezt választani. A könnyű nyomtathatóság azonban nem ugyanaz, mint a megfelelő anyagválasztás.
Én nagyjából így gondolkodnék:
| Felhasználás | Elsőként ezt nézném |
|---|---|
| Beltéri dekoráció, modell | PLA |
| Általános funkcionális alkatrész mérsékelt hőn | PETG |
| Kültéri, napsütésnek kitett alkatrész | ASA |
| Magasabb hőterhelésű beltéri alkatrész | ABS / ASA / PC |
| Magasabb mechanikai és termikus terhelés | PA / műszaki filament |
Ha kifejezetten magasabb hőterheléshez keresel alapanyagot, érdemes a magas hőmérsékletet bíró filamentek között is körülnézni.
Ne tervezz közvetlenül a határértékre
Ha az adatlap szerint az anyag HDT-je 80 °C, én nem olyan alkatrészt terveznék belőle, amely normál működés közben folyamatosan 78 °C-on dolgozik. Ez túl kevés tartalék.
A valós használatban mindig vannak bizonytalanságok: változik a környezeti hőmérséklet, a terhelés, a nyomtatás minősége és maga a filament is. Egy fekete alkatrész helyileg jobban felmelegedhet, egy csavar nagyobb feszültséget adhat, a rosszabb rétegtapadás pedig csökkentheti a biztonsági tartalékot.
A maximum nem optimum. Ha egy alkatrész meghibásodása számít, akkor érdemes a várható üzemi hőmérséklet fölött érdemi tartalékot hagyni.
A lényeg
A 3D nyomtatott alkatrész nem akkor megy tönkre, amikor látványosan megolvad. Sok esetben jóval korábban: amikor az anyag annyira meglágyul, hogy már nem tudja ellátni azt a mechanikai feladatot, amire terveztük.
PLA-nál ez meglepően alacsony hőmérsékleten megtörténhet. PETG valamivel nagyobb tartalékot ad, az ABS és ASA már sokkal komolyabban használható meleg környezetben, míg a PA-alapú és más műszaki filamentek ennél is magasabb szintre vihetik a hőállóságot.
Ezért filamentválasztásnál ne csak azt kérdezd, hogy:
„Mivel tudom ezt a legegyszerűbben kinyomtatni?”
Hanem azt is:
„Milyen hőmérsékleten, milyen terheléssel és mennyi ideig kell majd működnie?”
Mert egy tökéletesen kinyomtatott alkatrész is rossz alkatrész, ha az első forró nyári napon elveszíti a geometriáját.
A tanulság egy mondatban: a filament hőállóságát ne a nyomtatási hőmérsékletből és ne az olvadáspontból próbáld kitalálni – azt nézd meg, mikor kezd terhelés alatt elveszíteni a merevségéből, majd ehhez képest hagyj megfelelő biztonsági tartalékot a kész alkatrész valódi használati környezetében.