


A fekete filament nem egyszerűen ugyanaz a műanyag, csak fekete színben.
Papíron persze egyszerűnek tűnik.
Van PLA. Teszünk bele fekete színezéket. Kész a fekete PLA.
Csakhogy az anyaggyártás ennél valamivel kellemetlenebbül működik.
A pigment, a színező koncentrátum és az egyéb adalékok ugyanis nem csak azt döntik el, milyen színt látunk a tekercsen. Hatással lehetnek arra is, hogyan olvad az anyag, hogyan folyik, milyen lesz a felülete, és adott esetben milyen beállítással szeret nyomtatódni.
Vagyis amikor ugyanannak a gyártónak a fekete és fehér PETG-je nem pontosan ugyanazzal a profillal adja a legjobb eredményt, attól még nem feltétlenül a nyomtató romlott el.
Lehet, hogy egyszerűen nem teljesen ugyanazzal az anyaggal dolgozunk.
Még akkor sem, ha mindkét dobozra az van írva, hogy PETG.
Az egész nem filamenttel, hanem granulátummal kezdődik
A filamentgyártás elején még nincs semmiféle hosszú műanyagszál.
Apró műanyag granulátum van.
PLA-nál PLA granulátum.
PETG-nél PETG.
ABS-nél ABS.
Ehhez kerülnek azok az összetevők, amelyekből végül kialakul a kész termék tulajdonsága és színe.
Maga az alapanyag ugyanis általában nem úgy néz ki, mint a kész, mélyfekete filament a tekercsen.
A fekete színt hozzá kell adni.
És itt kezd érdekes lenni a történet.
Mitől lesz valóban fekete?
Fekete műanyagoknál az egyik leggyakrabban használt színezőanyag a carbon black, vagyis korom alapú fekete pigment.
Persze ezt nem úgy kell elképzelni, hogy a gyártósor mellett valaki lapáttal kormot szór a PLA közé.
A pigmentet jellemzően koncentrált formában, úgynevezett masterbatchként használják.
Ez leegyszerűsítve egy olyan granulátum, amely nagy koncentrációban tartalmazza a színezőanyagot, és meghatározott arányban keverik hozzá az alapműanyaghoz.
Egy receptben tehát lehet például:
- PLA vagy PETG alapgranulátum;
- fekete masterbatch;
- feldolgozhatóságot módosító adalék;
- UV-stabilizáló;
- ütésállóságot módosító komponens;
- és egyéb, gyártóra vagy termékre jellemző adalékanyag.
A pontos recept természetesen nem univerzális.
És valójában itt kezdődik az egyik fontos különbség két, első ránézésre teljesen egyforma fekete filament között.
Nem úgy működik, hogy minél több pigment, annál jobb
Kézenfekvő lenne azt gondolni, hogy ha mélyebb feketét szeretnénk, egyszerűen több pigmentet kell beletenni.
Csakhogy a filament nem festék.
Túl kevés színezőanyag esetén a kész filament sötétszürkének tűnhet, erős fényben pedig akár enyhén áttetsző is lehet.
Túl sok pigment viszont már befolyásolhatja az anyag feldolgozási tulajdonságait.
A cél tehát nem az, hogy mindenáron minél feketébb legyen.
A cél az, hogy egyenletes, mély fekete színt kapjunk úgy, hogy közben az alapanyag továbbra is stabilan feldolgozható és jól nyomtatható maradjon.
Ez már receptúra.
Nem egyszerű színezés.
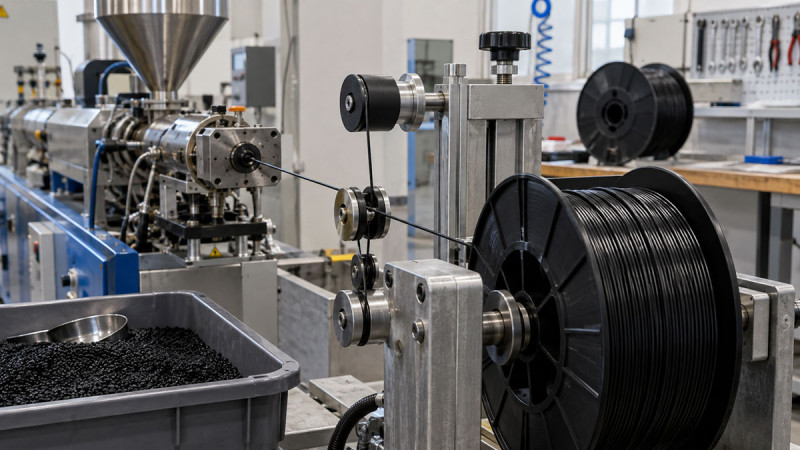
A keverék ezután bekerül az extruderbe
Amikor az alapgranulátum, a színezőanyag és az adalékok megfelelő arányban összeálltak, a keverék bekerül a gyártósori extruderbe.
Az extruderben egy forgó csiga továbbítja, melegíti és megolvasztja az anyagot.
Itt történik az egyik kritikus lépés:
a pigmentnek egyenletesen el kell oszlania az olvadt műanyag teljes tömegében.
Ha ez nem történik meg megfelelően, annak lehet látható következménye:
- árnyalatkülönbség;
- pigmentcsomók;
- egyenetlen felület;
- változó olvadékviselkedés;
- szélsőséges esetben akár ingadozó nyomtathatóság.
Egy jó filamentnél ebből természetesen semmit nem kellene észrevennünk.
Pont ez a lényeg.
A teljes tekercsnek úgy kell viselkednie, mintha egyetlen homogén anyagból készült volna.
A fekete szín még semmit nem ér, ha az átmérő össze-vissza változik
Az extruder végén az olvadt műanyagot egy kialakított nyíláson préselik keresztül.
Innen azonban nem automatikusan tökéletes 1,75 mm-es filament jön ki.
Az anyagot hűteni, húzni és folyamatosan mérni kell.
Modern gyártósorokon ezt lézeres mérőrendszer is figyelheti.
A cél:
az átmérő maradjon minél közelebb a névleges 1,75 mm-hez a teljes tekercsen.
Ez kevésbé látványos adat, mint az, hogy „mélyfekete”, de nyomtatás közben sokkal fontosabb.
Ha az egyik szakaszon 1,71 mm, később pedig 1,79 mm átmérőjű szálat kapunk, ugyanazzal az extruder-mozgással már nem ugyanannyi műanyagot továbbítunk.
Vagyis lehet tökéletes a pigment.
Ha az átmérő pontatlan, attól még rossz filamentünk van.
A fekete PLA gyártása
A PLA az egyik legkönnyebben kezelhető 3D nyomtatási anyag.
Ez viszont nem jelenti azt, hogy gyártás közben mindegy, mit csinálunk vele.
Az alapgranulátum nedvességtartalmát kontrollálni kell, mert a nedves anyag magas feldolgozási hőmérsékleten már a gyártás során is problémát okozhat.
A megfelelően előkészített PLA-hoz hozzákeverik a fekete színezőanyagot, az extruderben homogenizálják, majd kialakítják belőle a megfelelő átmérőjű filamentet.
A fekete PLA egyik látványos tulajdonsága a jó fedőképesség.
Már viszonylag vékony fal mellett is egységes, sötét felületet kaphatunk.
Nem véletlen, hogy műszaki és hétköznapi nyomatoknál is ennyire gyakori.
- prototípus;
- elektronikai ház;
- tartó;
- dekoráció;
- figura;
- általános használati tárgy.
A fekete PLA nagyjából mindenhol működik, ahol nincs szükség arra, hogy a szín különösen feltűnő legyen.
A fekete PETG már érzékenyebb történet
PETG-nél a nedvesség kérdése még fontosabb.
Nem csak akkor, amikor már nálunk van a tekercs.
Már a gyártás során is.
Ha túl nedves alapanyag kerül az extruderbe, annak következménye lehet:
- buborékosodás;
- felületi hiba;
- instabil extrudálás;
- és gyengébb mechanikai tulajdonság.
Vagyis egy stabil minőségű fekete PETG filament mögött nem csak az áll, hogy sikerült eltalálni a fekete árnyalatot.
Az alapanyag előkészítésének, a szárításnak, a keverésnek és az extrudálásnak együtt kell stabilnak lennie.
A fekete szín ebből csak az, amit mi elsőként meglátunk.
És mi történik az ABS-nél?
Az alapelv ugyanaz.
Az anyag viszont nem.
Az ABS más feldolgozási hőmérsékletet és más gyártási körülményeket kíván, mint például a PLA.
A fekete pigment itt is bekerül az alapanyagba, majd homogén keveréket kell készíteni belőle.
Az ABS-nél viszont már különösen fontos a hőmérséklet és az, hogy az olvadt anyag mennyi időt tölt magas hőmérsékleten.
Ha túl sokáig.
Ha túl forrón.
Az anyag károsodhat.
Vagyis a filamentgyártás nem abból áll, hogy megolvasztjuk a műanyagot, aztán kihúzunk belőle egy hosszú szálat.
Ha ilyen egyszerű lenne, minden filament ugyanúgy nyomtatódna.
De nem így van.
ASA, TPU, nylon – ugyanaz a folyamat, mégsem ugyanaz
A gyártás alapja sok anyagnál hasonló:
granulátum → adalékok → színezés → keverés → olvasztás → extrudálás → hűtés → mérés → tekercselés.
Csakhogy a részletek teljesen eltérhetnek.
A TPU rugalmas.
Már maga a frissen elkészült filament kezelése és továbbítása is más problémákat okozhat.
A nylon erősen érzékeny lehet a nedvességre.
Az ASA más hőmérsékletet és feldolgozási paramétereket igényel.
Vagyis attól, hogy mindegyiket fekete pigmenttel színezzük, még nem válik ugyanazzá az anyaggá.
A pigment hozzáad valamit.
Az alapműanyag viszont továbbra is meghatározza a viselkedés nagy részét.
És ezért nyomtathat másképp a fekete filament
Na, ez az a rész, ami már közvetlenül érdekes annak, aki a gyártósor helyett a 3D nyomtató előtt ül.
Ugyanattól a gyártótól veszünk két PETG-t.
Az egyik fekete.
A másik fehér.
Ugyanaz a termékcsalád.
Ugyanaz a név.
PETG.
Mégis előfordulhat, hogy ugyanazzal a profillal nem teljesen ugyanazt az eredményt kapjuk.
A pigment és az adalékok kis mértékben megváltoztathatják az olvadék viselkedését.
Ez jelentkezhet például:
- kissé eltérő flow-ban;
- más ideális fúvóka-hőmérsékletben;
- eltérő Pressure Advance értékben;
- más felületi fényességben;
- vagy minimális rétegtapadásbeli különbségben.
Nem arról beszélünk, hogy az egyik 220 °C-on, a másik meg 280 °C-on működik.
Sokszor apró eltérésekről van szó.
5 °C.
Néhány század flow.
Egy kicsit más Pressure Advance.
Csakhogy a kész nyomat felületén néha pont ezek az apró különbségek látszanak meg.
A fekete filament jobban felmelegszik?
Napsütésben igen, ennek van gyakorlati jelentősége.
A fekete felület több sugárzási energiát nyelhet el, mint egy világosabb felület.
Ezért például egy fekete PLA alkatrész közvetlen nyári napsütésben jobban felmelegedhet, mint ugyanennek az alkatrésznek egy világos változata.
De van itt egy fontos részlet:
ettől a PLA nem lett hőállóbb.
Sőt, a nagyobb felmelegedés kültéri használatnál inkább problémát jelenthet.
Attól, hogy fekete, még nem lett belőle ASA.
A fekete egyszerre rejti el és mutatja meg a hibákat
A fekete ilyen szempontból kifejezetten hálátlan szín.
Nagyon jól elfedi az alapanyag saját színét és az apróbb színeltéréseket.
A kész nyomaton viszont – főleg fényes fekete felületnél – nagyon látványosan előjöhet:
- a rétegvonal;
- a hullámos fal;
- a flow-hiba;
- a varrat;
- a karcolás;
- a fényesség változása.
A fekete tárgy ránézésre elegáns.
Oldalról megvilágítva viszont néha könyörtelen.
Egy gyengén beállított profil hibáit kifejezetten szépen meg tudja mutatni.
Nem minden fekete ugyanaz a fekete
Tegyél egymás mellé öt különböző gyártótól származó fekete filamentet.
Lehetőleg ugyanabban a fényben.
És valószínűleg meg fogsz lepődni.
Az egyik mélyfekete.
A másik inkább sötétszürke.
Az egyik fényes.
A másik szatén.
A harmadik szinte teljesen matt.
És ez nem feltétlenül csak attól függ, mennyi fekete pigmentet használtak.
Számíthat:
- az alapműanyag;
- a pigment típusa;
- a pigment szemcsemérete;
- a masterbatch összetétele;
- az egyéb adalékok;
- és maga a filament felülete.
Vagyis a „fekete” valójában nem egyetlen pontos szín és felület.
Akkor miért ennyire népszerű?
Mert működik.
Ennyire egyszerű.
Műszaki alkatrésznél visszafogott.
Elektronikai háznál természetes választás.
Prototípusnál univerzális.
Dekorációnál erős kontrasztot ad.
Más színekkel pedig szinte mindig kombinálható.
Ha valaki otthon csak néhány tekercset tart, jó eséllyel lesz közöttük fekete.
Nem azért, mert különleges.
Hanem pont azért, mert szinte mindenhez használható.
A fekete filament egyszerűnek látszik. A gyártása kevésbé az.
Kívülről egy fekete műanyagszálat látunk egy tekercsen.
Ennyi.
A háttérben viszont ott van:
- az alapanyag előkészítése;
- a nedvesség kontrollja;
- a pigment pontos adagolása;
- a keverés;
- az extrudálási hőmérséklet;
- az olvadék homogenizálása;
- a hűtés;
- az átmérő folyamatos mérése;
- és a megfelelő tekercselés.
És mindennek nem tíz centiméteren kell jól működnie.
Hanem több száz méteren keresztül.
Ugyanazzal az átmérővel.
Ugyanazzal a színnel.
Ugyanazzal az anyagviselkedéssel.
Ezért két fekete filament között sokkal nagyobb különbség lehet, mint amit a tekercsre nézve gondolnánk.
Kívülről mindkettő fekete.
A mögötte lévő anyagtechnológia viszont egyáltalán nem fekete-fehér.