


A többszínű 3D nyomtatás egyik legfurcsább problémájára évekig ugyanaz volt a válasz:
dobjunk ki egy kis filamentet.
Színt váltunk?
Purge.
Másik anyagot használunk?
Még több purge.
Sötétből világosba?
Akkor még annál is több.
Működik.
Sőt, egészen jól működik.
Csak van benne valami furcsa.
Van négy különböző filamentünk, négy különböző színnel, adott esetben teljesen különböző anyagtulajdonságokkal, mégis mind a négyet ugyanazon az egy fúvókán próbáljuk keresztülküldeni.
A rendszer tehát úgy oldja meg a váltást, hogy:
- kihúzza az előző filamentet;
- betölti az újat;
- kipucolja a hotendet;
- stabilizálja az anyagáramot;
- majd folytatja a nyomtatást.
Ez zseniálisan egyszerű megközelítés.
És pont ezért terjedt el ennyire.
De felmerül egy teljesen jogos kérdés:
mi lenne, ha nem a filamentet cserélnénk ugyanabban a nozzle-ban?
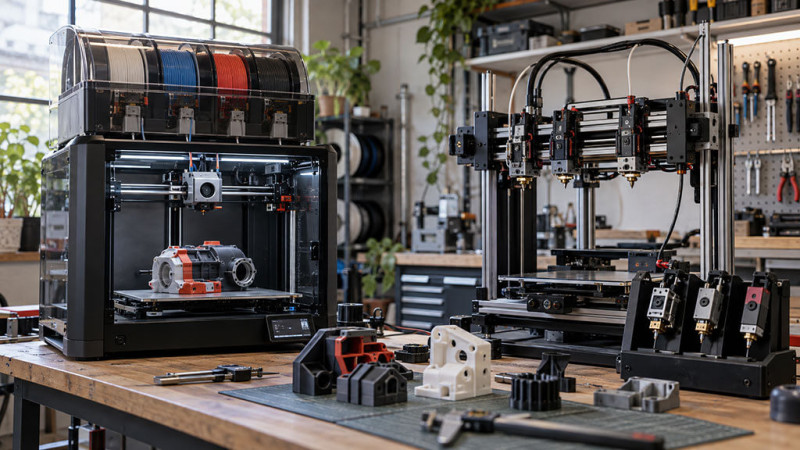
Mi lenne, ha minden anyaghoz tartozna saját fúvóka, saját hotend, saját extruder?
És amikor váltani kell, nem a filamentet húznánk végig ugyanazon az útvonalon.
Hanem egyszerűen lecserélnénk az egész szerszámot.
Pontosan erről szól a toolchanger.
Hogyan működik a klasszikus AMS-rendszer?
Az automatikus filamentváltó rendszerek alapelve nagyon egyszerű.
Van egyetlen hotendünk.
Van több filamentünk.
Ha másik szín vagy másik tekercs kell, akkor a rendszer vált.
Tipikusan valami ilyesmi történik:
- az aktuális filamentet visszahúzza vagy elvágja;
- a rendszer visszajuttatja a filamentet a tárolóba;
- betölti a következő filamentet;
- az új anyag eljut a hotendig;
- ki kell purge-ölni az előző filament maradékát;
- stabilizálni kell az extrudálást;
- majd folytatódik a modell nyomtatása.
Ennek nagy előnye, hogy maga a nyomtatófej egyszerű marad.
Nem kell négy külön extrudert mozgatni.
Nem kell négy külön nozzle pozícióját figyelni.
Nem kell minden fejhez külön X/Y offset.
Nem kell toolheadeket parkoltatni.
Egyetlen hotend végzi az összes munkát.
Ez mechanikailag elegáns.
És tömeg szempontjából is előnyös.
A nyomtatófejnek nem kell magával cipelnie több komplett extrudert és hotendet.
A rendszer tehát gyors mozgásra, egyszerűbb mechanikára és kompaktabb felépítésre optimalizálható.
Ez addig remekül működik, amíg ritkán váltunk.
Néhány színcsere?
Semmi probléma.
Tíz-húsz?
Még mindig teljesen vállalható.
Háromszáz?
Ott már kezd érdekes lenni a matek.
Mert minden egyes váltásnál ugyanaz a folyamat ismétlődik meg.
A toolchanger pontosan az ellenkező irányból közelít
A toolchanger azt mondja:
miért akarjuk mindenáron ugyanazon az egy hotenden keresztülküldeni az összes filamentet?
Legyen mindegyikhez saját szerszám.
Egy toolheadhez tartozhat:
- saját extruder;
- saját hotend;
- saját nozzle;
- saját filamentút;
- akár saját hőmérséklet és nozzle-méret is.
Ha fekete kell, a gép használja a fekete filamenthez tartozó fejet.
Ha fehér kell, a feketét leteszi a parkolóhelyére, majd felveszi a fehéret.
Ha ezután újra fekete kell, visszaveszi az előző fejet.
A fekete filament közben nem ment sehová.
Ott maradt a saját hotendjében.
Nem kellett visszahúzni.
Nem kellett az új filamenttel kitolni a maradékot.
Nem kellett több tíz vagy akár több száz milliméternyi anyaggal megtisztítani ugyanazt a nozzle-t.
Vagyis itt nem filamentcsere történik.
Hanem:
szerszámcsere.
Ez elsőre csak mechanikai különbségnek tűnik.
Valójában viszont teljesen más logikára épül a két rendszer.
Hol tűnik el a purge hulladék?
Sehol.
Legalábbis nem teljesen.
Fontos, hogy a toolchangert ne úgy képzeljük el, mint valami varázslatos technológiát, ahol hirtelen nulla gramm hulladékkal lehet több anyaggal nyomtatni.
Ilyen egyszerűen nincs.
Toolchangernél is lehet:
- prime tower;
- oozing;
- nozzle wipe;
- indulási extrudálás;
- kalibrációs anyagveszteség;
- parkolás közbeni csöpögés;
- tisztítás.
A különbség az, hogy az egyik legnagyobb veszteség nagyrészt megszűnhet:
nem kell minden egyes váltásnál teljesen kipucolni ugyanazt a hotendet.
Ha a fekete filament saját nozzle-ban van, és a fehér is sajátban, akkor nincs feketéből fehérbe történő keveredés ugyanabban az olvadékzónában.
Ez különösen akkor érdekes, amikor a váltások száma magas.
Egyetlen váltásnál nem nagy ügy.
Több száz váltásnál viszont minden egyes megspórolt purge összeadódik.
Az időnél ugyanez a helyzet
Egy filamentváltás nem egyetlen művelet.
A rendszernek gyakran:
- vissza kell húznia a filamentet;
- el kell vágnia;
- vissza kell tekernie vagy vissza kell húznia a tárolóba;
- be kell töltenie az újat;
- el kell juttatnia a hotendig;
- purge-ölnie kell;
- törölnie kell a nozzle-t;
- majd stabilizálnia kell az anyagáramot.
Toolchangernél ezzel szemben elméletben sokkal rövidebb lehet a folyamat:
parkolás.
Másik fej felvétele.
Szükség esetén rövid wipe vagy prime.
Folytatás.
Ez papíron jóval gyorsabb.
A valóságban természetesen itt is számít a mechanika.
Milyen messze van a parkoló?
Mennyire gyors a dokkolás?
Kell-e újramelegíteni a következő toolheadet?
Mennyire agresszíven csökkenti a standby hőmérsékletet?
Kell-e minden váltás után extra törlés?
De az alapvető logika így is előnyös lehet.
Nem kell több tíz centiméter filamentet mozgatni oda-vissza minden váltásnál.
Akkor az AMS már elavult technológia?
Nem.
És valószínűleg ez lenne az egyik legrosszabb következtetés.
Az AMS-jellegű rendszereknek nagyon komoly előnyei vannak.
Egyetlen hotend.
Kevesebb mozgó alkatrész.
Egyszerűbb mechanika.
Kisebb mozgó tömeg.
Nincs több nozzle közötti X/Y eltérés.
Nincs külön toolhead-dokkolás.
Nincs négy extruder, amit külön-külön karban kell tartani.
És talán ez a legfontosabb:
nagyon sok felhasználónak egyszerűen nincs szüksége toolchangerre.
Ha valaki a nyomtatásai 90%-át egyszínű PLA filamentből készíti, és havonta néhányszor nyomtat egy két- vagy háromszínű figurát, akkor egy AMS rendszer teljesen logikus választás lehet.
Egyszerű.
Kényelmes.
Kompakt.
És a purge hulladék sem feltétlenül probléma, ha csak ritkán keletkezik belőle nagyobb mennyiség.
A toolchanger előnye ott kezd igazán érdekes lenni, ahol a váltás már nem kivétel.
Hanem a nyomtatási folyamat normális része.
A toolchanger igazi ereje nem feltétlenül a színes nyomtatás
Szerintem itt válik igazán izgalmassá a történet.
Fekete PLA.
Fehér PLA.
Piros PLA.
Ez látványos.
És egy figurán remekül néz ki.
Technológiai szempontból azonban még mindig ugyanarról az anyagcsaládról beszélünk.
Nagyjából hasonló hőmérséklet.
Hasonló viszkozitás.
Hasonló filamentút.
Hasonló mechanikai viselkedés.
Most próbáljunk valami érdekesebbet.
- PETG + TPU;
- PLA + PVA vagy más oldható support;
- merev alapanyag + rugalmas betét;
- normál filament + más tulajdonságú támaszanyag;
- különböző keménységű anyagok egyetlen alkatrészben.
Itt már nem egyszerűen több színt nyomtatunk.
Több különböző anyagtulajdonságot építünk egyetlen tárgyba.
Ez a valódi multi-material nyomtatás.
És itt a saját hotend már nem pusztán kényelmi kérdés.
Hanem technológiai előny.
Miért problémás két teljesen eltérő anyagot ugyanazon a nozzle-on keresztülküldeni?
Vegyük például a PLA-t és a PETG-t.
Mindkettő FDM filament.
Mindkettő 1,75 mm-es lehet.
Mindkettőt ugyanabba a nyomtatóba betehetjük.
Innen könnyű arra következtetni, hogy akkor nagyjából ugyanúgy is viselkednek.
Nem.
Eltérhet:
- a nyomtatási hőmérséklet;
- az anyag viszkozitása;
- a hűtési igény;
- a tárgyasztalhoz való tapadás;
- a rétegtapadás;
- a hotendben való folyási viselkedés.
Ha valamennyi PLA ott marad a nozzle-ban, miközben már PETG-vel akarunk dolgozni, az nem egyszerűen színkeveredés.
Hanem két külön anyag keveredése.
Ez már a rétegtapadást vagy az adott rész mechanikai tulajdonságait is érintheti.
És még mindig két viszonylag hétköznapi anyagról beszélünk.
Egy PETG + CF filament például már abrazív töltetet tartalmazhat.
Ehhez más nozzle-anyag lehet célszerű.
Egy TPU közben teljesen más filamentutat és extrudálási környezetet szeret.
Ha minden anyagnak saját toolheadje van, akkor ezeket egymástól függetlenül lehet optimalizálni.
Lehet például:
- egyik fejen 0,4 mm-es edzett nozzle;
- másikon 0,6 mm-es nozzle;
- külön TPU-hoz optimalizált extruder;
- külön oldható supportanyaghoz használt hotend.
Ez már nem egyszerű multicolor.
Ez moduláris gyártás.
Csakhogy négy nozzle négy problémát is jelenthet
Itt jön a másik oldal.
Nincs ingyen ebéd.
A toolchanger mechanikailag sokkal bonyolultabb rendszer.
Minden nozzle-nak pontosan ugyanabban a koordinátarendszerben kell dolgoznia.
Ha az egyik fej X irányban 0,1–0,15 mm-rel máshová nyomtat, már látszódhat a színek vagy anyagok találkozásánál.
Ha Y-ban csúszik el, ugyanez.
Ha pedig Z-ben tér el, az még kellemetlenebb.
Az egyik nozzle túl mélyre nyomhat.
A másik túl magasról.
Vagy egyszerűen beleérhet a már elkészült rétegbe.
Ezért toolchanger esetén sokkal fontosabb:
- a pontos nozzle-offset kalibráció;
- a megbízható dokkolás;
- a mechanikai ismételhetőség;
- a stabil toolhead-rögzítés;
- a hőtágulás kezelése;
- és a firmware megfelelő működése.
Egyetlen nozzle-nál nincs nozzle-nozzle eltérés.
Négy nozzle-nál viszont már három további fejnek kell tökéletesen igazodnia az elsőhöz.
Vagyis a purge egy részét megspórolhatjuk, de cserébe kalibrációt és mechanikai összetettséget kapunk.
A parkoló nozzle sem alszik teljesen
Van még egy érdekes probléma.
Oozing.
Tegyük fel, hogy az egyik toolheadet letettük.
A hotendben továbbra is olvadt filament van.
Ha a nozzle nyomtatási hőmérsékleten marad, az anyag lassan csöpöghet.
A parkolóhelyen képződhet egy kis műanyagcsepp.
Amikor később újra felvesszük a fejet, ez a csepp akár a modellre is kerülhet.
Mi lenne a megoldás?
Hűtsük le.
Csakhogy ha túlságosan lehűtjük, minden egyes váltásnál várni kell, amíg ismét eléri a nyomtatási hőmérsékletet.
Vagyis kell egy kompromisszum:
standby hőmérséklet.
Elég alacsony ahhoz, hogy kevésbé csöpögjön.
De elég magas ahhoz, hogy ne kelljen percekig újramelegíteni.
És természetesen ez sem ugyanaz minden anyagnál.
PLA-nál más.
PETG-nél más.
TPU-nál megint más.
Vagyis a toolchangerrel eltűnik néhány probléma.
És megjelenik helyette néhány új.
AMS kontra toolchanger – lehet, hogy eleve rosszul tesszük fel a kérdést
Könnyű úgy tekinteni erre, mint technológiai párharcra.
AMS vagy toolchanger?
Melyik fog győzni?
Melyik váltja le a másikat?
Csakhogy könnyen lehet, hogy egyik sem váltja le a másikat.
Mert más problémára adnak jó választ.
Az egyik irány:
kompakt, egyszerűbb és olcsóbban megvalósítható filamentváltó rendszer.
Egy hotenddel, több tekercsből.
A másik:
mechanikailag bonyolultabb, de anyagváltás szempontjából sokkal rugalmasabb toolchanger.
Mindkettőnek van értelme.
A kérdés inkább az, milyen feladatra használjuk a gépet.
És ez pontosan része annak, amit a 3D nyomtatás megtanulásáról is érdemes megérteni.
Nem funkciókat gyűjtünk.
Nem az a cél, hogy minél több rövidítés legyen a gép adatlapján.
Hanem az, hogy értsük:
melyik technológia milyen problémát old meg.
A következő nagy lépés nem feltétlenül a multicolor, hanem a valódi multi-material
A színes figurák rengeteget tettek az automatikus filamentváltás népszerűségéért.
Érthető.
Látványosak.
Azonnal érthető, miért jó a technológia.
Nyomtatunk egy négyszínű figurát.
Lefotózzuk.
Mindenki látja a különbséget.
De technológiai szempontból lehet, hogy nem ez a legérdekesebb felhasználás.
Képzeljünk el inkább egyetlen funkcionális alkatrészt:
- merev külső ház;
- rugalmas TPU tömítés;
- oldható support;
- kopásálló érintkezőfelület.
Ez már teljesen más szint.
Nem azért használunk több anyagot, hogy szebb legyen.
Hanem azért, mert az alkatrész különböző részeinek eltérő feladatuk van.
Az egyik legyen merev.
A másik rugalmas.
A harmadik csak ideiglenesen tartsa a geometriát.
A negyedik pedig bírja a mechanikai kopást.
Vagyis egyetlen nyomtatási folyamatban több különböző mechanikai tulajdonságot építünk ugyanabba a tárgyba.
Ez már sokkal közelebb áll a valódi additív gyártáshoz, mint egy négyszínű dekoráció.
És mi van, ha végül mindkét rendszerre szükség lesz?
Van egy harmadik lehetőség is.
Miért kellene egyáltalán választani?
Mi van akkor, ha van több toolhead.
És az egyes toolheadekhez még külön automatikus filamentadagoló is tartozik?
Például:
- egy PLA toolhead több különböző PLA színnel;
- egy PETG toolhead több PETG-vel;
- egy TPU fej;
- egy supportanyag-fej.
A színváltás történhetne ugyanazon a toolheaden belül.
Az anyagváltás pedig komplett fejváltással.
Ez már technikailag sokkal összetettebb rendszer.
Több motor.
Több elektronika.
Több filamentút.
Több hibalehetőség.
De közben nagyon érdekes kompromisszum is lehet.
Nem kell minden egyes színhez külön toolhead.
De nem kell teljesen eltérő anyagokat sem ugyanazon a nozzle-on átvezetni.
Vagyis elképzelhető, hogy a jövő nem AMS vagy toolchanger lesz.
Hanem AMS és toolchanger.
A purge-hegy valószínűleg nem marad velünk örökké
Az első igazán kényelmes automatikus multicolor rendszerek egyik ára a hulladék volt.
Ezt elfogadtuk.
Mert cserébe olyan dolgot kaptunk, ami korábban sokkal több kézi munkát igényelt.
A nyomtató magától vált filamentet.
Magától visszahúzza.
Magától betölti az újat.
Magától kitisztítja a nozzle-t.
Majd folytatja a nyomtatást.
Ez hatalmas előrelépés.
De minden technológiánál eljön az a pont, amikor már nem az a kérdés, hogy működik-e.
Hanem az, hogy:
lehet-e ugyanazt kevesebb veszteséggel megoldani?
És itt a toolchanger nagyon logikus irány.
Ha másik szín kell, vegyük fel a másik nozzle-t.
Ha másik anyag kell, használjunk másik hotendet.
Ne próbáljuk mindenáron kitisztítani ugyanazt az olvadékzónát újra és újra.
Persze ettől még nem biztos, hogy ez lesz mindenkinél a jobb megoldás.
Lehet drágább.
Lehet bonyolultabb.
Lehet több kalibrációt igényel.
Lehet, hogy egy átlagos otthoni felhasználó számára egyszerűen felesleges.
De egy fontos dolgot már most megmutat:
a purge waste nem feltétlenül a többszínű 3D nyomtatás örök és megváltoztathatatlan velejárója.
Nagyrészt annak a következménye, hogy jelenleg hogyan oldjuk meg a szín- és anyagváltást.
Ha a módszert megváltoztatjuk, a veszteség is megváltozhat.
És innentől már nem az a kérdés, hogy lehet-e kevesebb hulladékkal multicolor vagy multi-material nyomtatást végezni.
Hanem az:
melyik technológia tudja ezt úgy megoldani, hogy közben ne legyen drágább, lassabb és problémásabb maga a rendszer, mint az a hulladék, amit meg akarunk spórolni.
Mert végül mindig ide jutunk vissza.
Nem az a legjobb technológia, amelyik a legtöbbet tudja.
Hanem az, amelyik az adott feladatot a legésszerűbben oldja meg.