





Mi történik a háttérben?
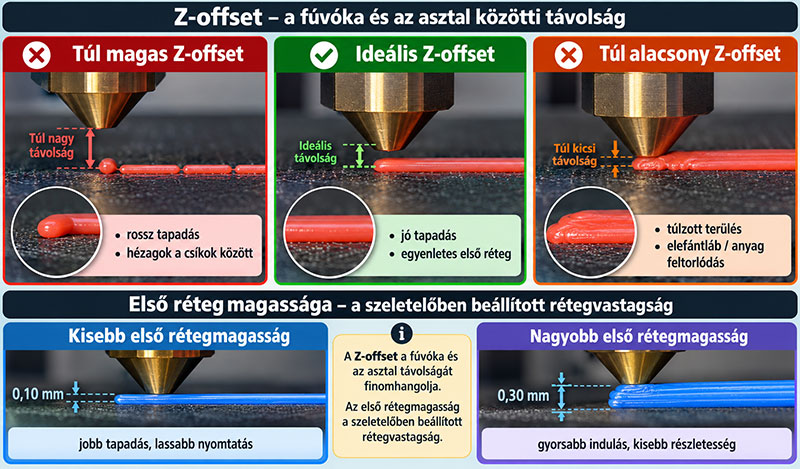
A first layer height azt mondja meg, mekkora névleges rétegmagassággal épüljön a modell alsó rétege. A Z-offset ezzel szemben a nyomtató Z-referenciáját módosítja, vagyis a fúvóka tényleges távolságát befolyásolja a laptól. Az automatikus mesh kompenzálhatja a tárgyasztal egyenetlenségét, de nem feltétlenül korrigál minden elsőréteg-távolság hibát. A firmware-ek előjelkezelése eltérhet, ezért a negatív irányt nem szabad vakon más gépekről átvenni.
Milyen esetekben és milyen értékekkel érdemes számolni?
A magasabb első réteg sok profilban megbocsátóbb a kisebb felületi eltérésekkel szemben, de ettől nem lesz automatikusan jobb a tapadás. Túl magas Z-távolságnál a vonalak különálló, kerekded csíkok maradnak. Túl kicsinél az anyag oldalra préselődik, a fúvóka barázdát húzhat és az extruder is terhelődhet. Ez különösen fontos nagy felületű első rétegnél, ahol az apró eltérés sok párhuzamos vonalon megismétlődik.
Milyen tünetek jelzik a rossz beállítást?
Ha a vonalak között rés marad, először ellenőrizd, hogy megfelelő-e az anyagáramlás és a vonalszélesség, nem csak a Z-távolság. Ha minden vonal felpúposodik és a nozzle anyagot kapar, a távolság túl kicsi is lehet. A rosszul tisztított lap és a helytelen asztalhőmérséklet nagyon hasonló leválást okozhat. Ezért egyetlen fénykép alapján ritkán lehet biztosan kijelenteni, hogy „Z mínusz két század” a megoldás.
Egy 0,20 mm-es első rétegnél néhány század milliméter eltérés is látható nyomot hagy. Ezért különösen veszélyes, ha a Z-offsetet és az első réteg magasságát ugyanannak gondoljuk. Az egyik a fúvóka helyzetének korrekciója, a másik egy előírt geometriai méret a szeletelőben.
Beállítás lépésről lépésre
Nyomtass nagy, egybefüggő elsőréteg-tesztet, lehetőleg a lap több pontján. Nézd, összeérnek-e a vonalak, mennyire egyenletes a felület, és nem halmozódik-e fel anyag a fúvóka mellett. Az állítást apró, dokumentált lépésekben végezd, és ugyanazzal a filamenttel, hőmérséklettel, flow-val vizsgáld újra. Ha egy szeletelővel jó az eredmény és a másikkal rossz, előbb hasonlítsd össze a tényleges extrudálást és elsőréteg-paramétereket.
Amit könnyű félreérteni
Az első réteg magassága nem azonos az első réteg vonalszélességével sem. Vastagabb, szélesebb extrudált vonal más nyomást és más fedést hoz létre. Texturált PEI lapon a látható mintázat miatt különösen körültekintően kell értelmezni az első réteget. A cél nem az, hogy a felületet teljesen „kivasaljuk” a fúvókával, hanem hogy a tervezett vonalak egyenletesen összetapadjanak.
Konkrét helyzet a gyakorlatból
Egy 200 × 200 mm-es PETG első rétegnél a bal oldali vonalak szépen összeérnek, a jobb oldalon viszont hézagok maradnak. Ilyenkor nem jó az egész gépre egyetlen Z-offset korrekciót rányomni, mert a másik oldalt túl közel viheted a laphoz. Ellenőrizni kell a mesh érvényességét, a felület síkját, a fúvóka szennyeződését és az első rétegre vonatkozó extrudálást is.
Gyors ellenőrzőlista a következő nyomtatáshoz
A Z-offset előjelét és állítási útját mindig az adott firmware dokumentációja szerint értelmezd. Az eredményt ne a kijelzőn látott szám alapján, hanem a kinyomtatott első réteg alapján értékeld. Ha másik lapra váltasz, a felület vastagsága, bevonata és tapadása miatt ismételt ellenőrzésre lehet szükség.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: Z-offset: miért fontos az első réteg?, A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
Előbb a megfelelő távolságot találd meg, aztán finomítsd a rétegmagasságot és a vonalszélességet. Két külön állításról van szó, két külön okkal.