





A 0,4 mm-es fúvóka nem kizárólag 0,4 mm széles nyomtatott vonalat képes készíteni. A szeletelő vonalszélessége azt a tervezett szélességet jelöli, amellyel az adott szál a modellben helyet foglal. Ez hatással van a falvastagságra, a fedésre, a rétegek számítására és az anyagáramlásra is. Az első réteg csíkosságát például sokszor félreértelmezzük, mert a line width, a flow és a Z-távolság egyszerre látszik rajta.
Mi történik a háttérben?
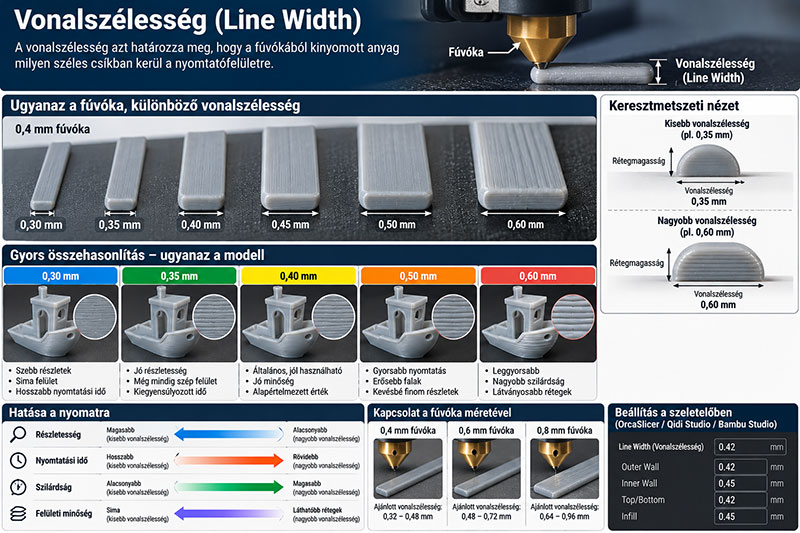
Az olvadt szál a fúvókából kilépve összenyomódik az előző réteg vagy a tárgyasztal felületén. A pálya szélességét a szeletelő a térfogatáramlás kiszámításakor figyelembe veszi. Szélesebb vonal azonos rétegmagasságon több anyagot igényel egységnyi úthoz; emiatt más sebességkorlátba ütközhet. Keskenyebb vonallal finomabb részlet férhet el, de csökkenhet a stabilan és ismételhetően nyomtatható keresztmetszet.
Milyen esetekben és milyen értékekkel érdemes számolni?
Azonos profilon belül külön értéke lehet az első rétegnek, a külső falnak, a belső falnak és a kitöltésnek. Sok szeletelő a fúvóka átmérőjéhez közeli, vagy annál mérsékelten nagyobb értéket választ kiindulásként. Ez azonban nem jelenti azt, hogy tetszőlegesen növelhető a szélesség: a túl széles szál, a magas réteg és a gyors mozgás együtt túl nagy olvadékigényt okozhat.
Milyen tünetek jelzik a rossz beállítást?
Ha a vonalak között hézag jelenik meg, lehet túl kicsi az anyagáramlás, nem megfelelő a vonalszélesség, vagy rossz a tényleges elsőréteg-távolság. Ha a felszín torlódik és a fúvóka barázdákat húz, túl sok anyagot is lerakhatsz. A modell apró rései és vékony falai azért is kritikusak, mert a szeletelő bizonyos vonalszélességnél egyszerűen nem talál nekik helyet.
Beállítás lépésről lépésre
Előbb kalibráld a filamentprofil alapvető anyagáramlását, majd ellenőrizd a szeletelő előnézetében a valódi pályaszélességeket. Próbálj ki például két külsőfal-szélességet azonos rétegmagasság és sebesség mellett, és mérd meg a végeredményt. Egyetlen elsőréteg-fénykép alapján ne próbálj minden paramétert egyszerre „összehúzni”. A jó felület nem azonos azzal, hogy a fúvóka erővel egymásba nyomja a vonalakat.
Amit könnyű félreérteni
Az Arachne falgenerátor változó szélességű vonalakat is használhat, így a megadott line width nem mindig jelenti azt, hogy minden egyes pálya pontosan ugyanolyan széles lesz. Emiatt Classic és Arachne között ugyanazzal a névleges profillal más lehet a fedés. A kiértékeléshez nézd a felhasznált vonalak típusát és a szeletelő jelöléseit.
Konkrét helyzet a gyakorlatból
Egy 0,6 mm-es fúvókánál 0,62 mm széles és 0,30 mm magas szálat 100 mm/s sebességgel haladva a névleges térfogatigény megközelítőleg 18,6 mm³/s. Ha a filament és hotend ennél kevesebbet tud megbízhatóan, a vonal akkor is hiányos lehet, ha a beállított nozzle-hőmérséklet látszólag megfelelő. A vonalszélesség tehát közvetlenül kapcsolatban áll a maximális térfogati sebességgel.
Gyors ellenőrzőlista a következő nyomtatáshoz
Vékony feliratok és falak esetén a slicer előnézetében keresd, hová fér egy teljes vonal, és hol használ módosított szélességet. A túl keskeny vonallal megcélzott részlet időnként a gyakorlatban elmarad, noha az előnézet jól néz ki. A gép fizikai képességét kis próbadarabbal kell ellenőrizni.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: Z-offset: miért fontos az első réteg?, A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A vonalszélesség a geometria és az extrudálás közötti kapocs. Nem pusztán esztétikai csúszka, hanem térfogatot és helyigényt meghatározó beállítás.