





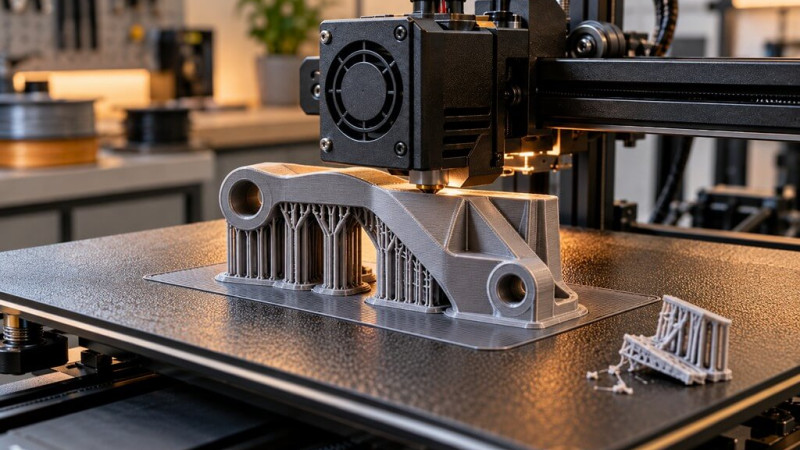
Mi történik a háttérben?
A szeletelő a modell túlnyúlásait vizsgálva dönthet arról, hová épüljön ideiglenes szerkezet. Az automatikus küszöbszög azonban csupán közelítés. Egy rövid, lapos híd gyakran support nélkül is sikerül, míg egy hasonló szögű, hosszú, ívelt túlnyúlás már beszakadhat. A támasz felső érintkezési rétegei és a modell közti hézag határozza meg, mennyire támaszt alá és mennyire könnyen válik le.
Milyen esetekben és milyen értékekkel érdemes számolni?
A támasz lehet kizárólag a tárgyasztalról induló vagy a modell más részein is épülő. Előbbi kevesebb nyomot hagyhat a modellen, de nem minden geometriát ér el. A támaszsűrűség, az interface-réteg, az X/Y távolság és a Z-gap mind más célt szolgál. Sűrűbb interface szebb alsó felületet adhat, de a leválasztás nehezebb lehet. Második anyagból készített oldható támasz külön technológiát és kompatibilis anyagpárt igényel.
Milyen tünetek jelzik a rossz beállítást?
Ha a modell fölé nyomtatott support összenő a tárggyal, túl szoros lehet az érintkezés vagy túl magas az anyagáramlás. Ha a támaszon fekvő felület nagyon belóg, túl nagy lehet a hézag, vagy kevés a felső interface. Ha egy támaszos oszlop nyomtatás közben kidől, az alapterület és az oszlop stabilitása is gond lehet. Ezekből nem következik, hogy minden hibára a support density emelése a jó válasz.
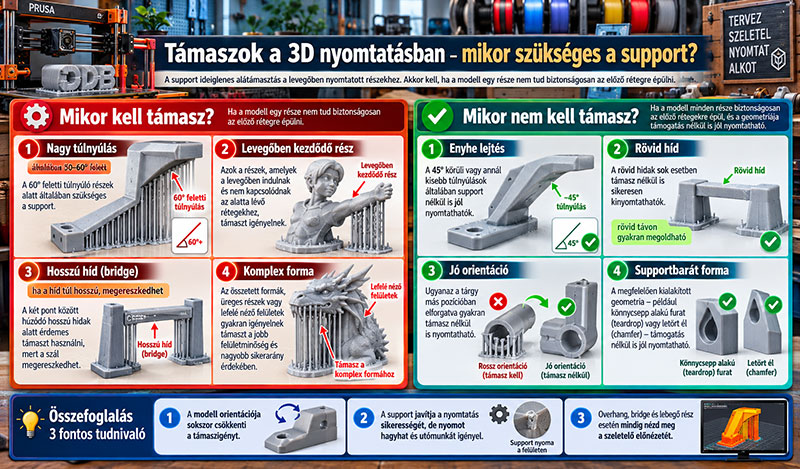 A 3D nyomtató nem tud a levegőbe végtelen hosszú, szabályos szálakat fektetni. Egyes hidak átfeszíthetők, enyhe túlnyúlások megépíthetők, de bizonyos geometriákhoz támasz kell. A support szerepe az, hogy ideiglenes alátámasztást adjon a később elkészülő modellrészeknek. A nehézség abban van, hogy a támaszt nyomtatás után el is kell távolítani.
Beállítás lépésről lépésre
Előbb forgass a modellen, majd ellenőrizd a szeletelő előnézetében, hogy valóban szükség van-e támaszra. Jelöld ki a kritikus túlnyúlásokat és kerüld a fölöslegesen alátámasztott díszfelületeket. Kis próbadarabon állítsd be az interface-t és az érintkezési távolságot az adott rétegmagassághoz. Ha gyakran nyomtatsz hasonló geometriát, külön support-profilt is fenntarthatsz.
Amit könnyű félreérteni
A support a modell tervezésekor is szempont. Egy 45 fokos letörés, egy könnycsepp alakú furat vagy egyetlen szerkezeti módosítás sokszor teljes támaszrendszert vált ki. Ezzel nyomtatási időt, hulladékot és utómunkát lehet megtakarítani. A legjobb támasz olykor az, amelyet már a CAD-ben szükségtelenné tettünk.
Konkrét helyzet a gyakorlatból
Egy boltív közepén a nyomtató rövid áthidalást esetleg alátámasztás nélkül is megold. Ugyanekkora magasságban egy széles, lapos, a levegőben kezdődő mennyezethez már support kellhet. Ha a slicer minden túlnyúlást ugyanazzal a szöghatárral kezel, könnyen túl sok vagy túl kevés támaszt javasol. A döntéshez a tényleges nyomtatási pályákat és a híd hosszát is látni kell.
Gyors ellenőrzőlista a következő nyomtatáshoz
Próbáld a support painting funkciót, ha a program támogatja: célozd a valóban kritikus zónákat, és kerüld a kényes látható felületeket. A support leválasztása előtt hagyd a modellt kihűlni az anyagnak megfelelően, majd használj megfelelő eszközt és óvatos mozdulatot. A jó support az alkatrészt nem roncsolja szét az eltávolításkor.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A support nem a gyenge modell automatikus gyógyszere. Ideiglenes gyártási segédlet, amelynek feladatát és eltávolíthatóságát előre meg kell tervezni.