





Mi történik a háttérben?
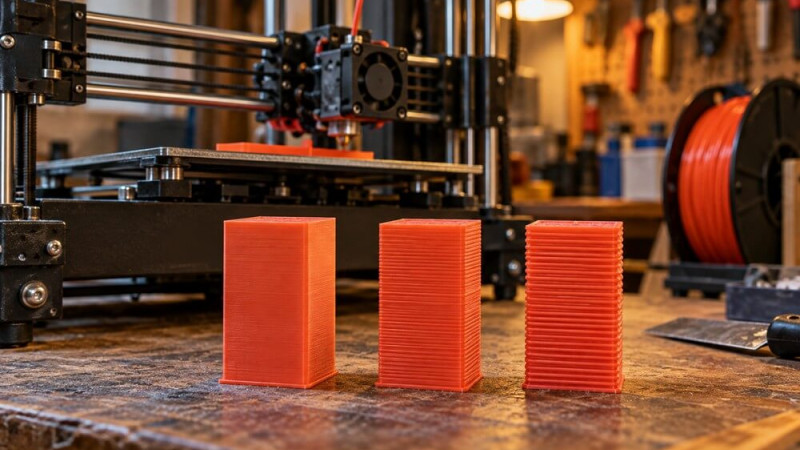
Az FDM gép vízszintes pályákból épít egy térbeli testet. Minél vastagabb egy réteg, annál nagyobb magasságkülönbséget ugrik a ferde kontúron, ezért láthatóbb lehet a lépcsőzés. Vékony rétegnél több menet kell ugyanahhoz a magassághoz. A 0,4 mm-es fúvókánál gyakran használt 0,12–0,28 mm-es tartomány jó kiindulás lehet, de a pontos határ a géptől, profiltól és anyagtól függ.
Milyen esetekben és milyen értékekkel érdemes számolni?
Egy 60 mm magas tárgy 0,20 mm-es réteggel névlegesen 300 rétegből, 0,30 mm-rel 200 rétegből áll. Ez nem jelenti azt, hogy a nyomtatási idő pontosan egyharmaddal rövidül, mert a rétegidő, a gyorsulás, a sebesség és a térfogati anyagáramlás is korlátoz. A vastagabb réteg ugyanakkora vonalszélesség mellett több anyagot kér egyetlen menetben, így hamarabb elérheted a hotend átfolyási korlátját.
Milyen tünetek jelzik a rossz beállítást?
Túl vastag rétegnél romolhat az ívek megjelenése, a túlnyúlás és egyes részletek minősége. Túl vékony rétegnél fölöslegesen nőhet az idő, és rosszul beállított gépnél a kis Z-lépések hibái is feltűnőbbek lehetnek. A rétegtapadást nem lehet pusztán rétegmagasság alapján megítélni: a fúvóka-hőmérséklet, az anyag és a hűtés ugyanúgy beleszól.
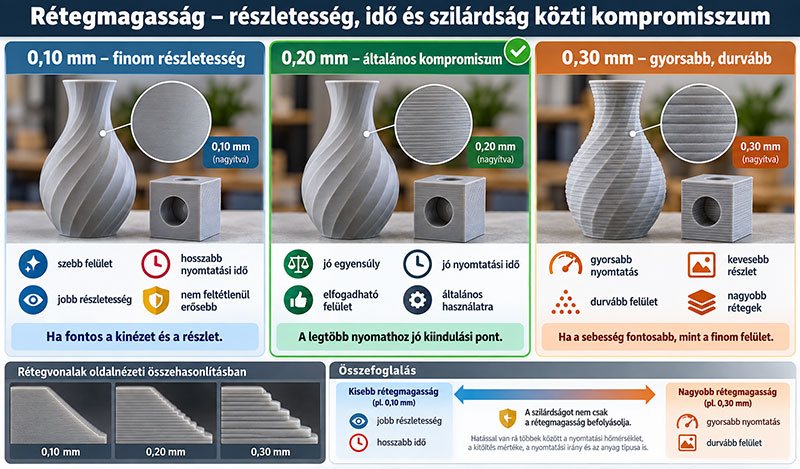 A 0,12 mm-es réteg nem egyszerűen „szebb”, a 0,30 mm-es pedig nem feltétlenül „rosszabb”. A rétegmagasság azt határozza meg, milyen vastag szeletekre bontjuk a modellt Z irányban. Ettől függ a ferde felületek lépcsőzetessége, a rétegek száma, részben a nyomtatási idő és az is, hogyan kell a fúvókából kilépő szálat a korábbi rétegre fektetni.
Beállítás lépésről lépésre
Először döntsd el, mi fontos: látványos ferde felület, rövid nyomtatási idő vagy funkcionális méret. Ugyanazt a kis próbadarabot nyomtasd ki két-három rétegmagassággal, azonos falbeállítások mellett. Nézd meg a finom részleteket és mérd a tényleges időt. Nagy, majdnem függőleges oldalaknál a kisebb rétegmagasság kevés látványos javulást adhat; kupolán vagy ferde tetőn viszont sokkal többet.
Amit könnyű félreérteni
Az első réteg magassága lehet a többitől eltérő, mert ott a megbízható letapadás fontosabb, mint a felület finomsága. A szeletelő adaptív rétegmagassága a modellen belül is változtathat az értéken. Support esetén a rétegmagasság a támasz és a modell közötti Z-távolság értelmezésére is hat. Emiatt teljes profilt ne állíts át úgy, hogy csak a layer height számát nézed.
Konkrét helyzet a gyakorlatból
Egy félgömb 0,30 mm-es rétegekkel nézve erősen lépcsős lehet, míg 0,12 mm-rel simábbnak látszik. Ugyanezen modell függőleges hengerfalán a különbség jóval kevésbé feltűnő. Egy 80 mm magas egyszerű tartónál tehát nem biztos, hogy indokolt minden egyes réteget 0,12 mm-re csökkenteni. Ráadásul a nagyon finom réteg nagyobb nyomtatási időt és több mozgást is jelenthet.
Gyors ellenőrzőlista a következő nyomtatáshoz
Rétegmagasság-váltáskor ellenőrizd a top/bottom héj tényleges milliméteres vastagságát és a support Z-hézagát. A 0,6 mm-es fúvókához bevált 0,36 mm-es profil nem használható automatikusan 0,4 mm-es fúvókával. Végül ne csak a fényképeket hasonlítsd: a rétegtapadást, nyomtatási időt és méretpontosságot is értékeld.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A rétegmagasságot a modell formájához válaszd, és mindig ellenőrizd, hogy a kívánt sebesség mellett a hotend ki tudja-e adagolni a szükséges mennyiséget.