





Mi történik a háttérben?
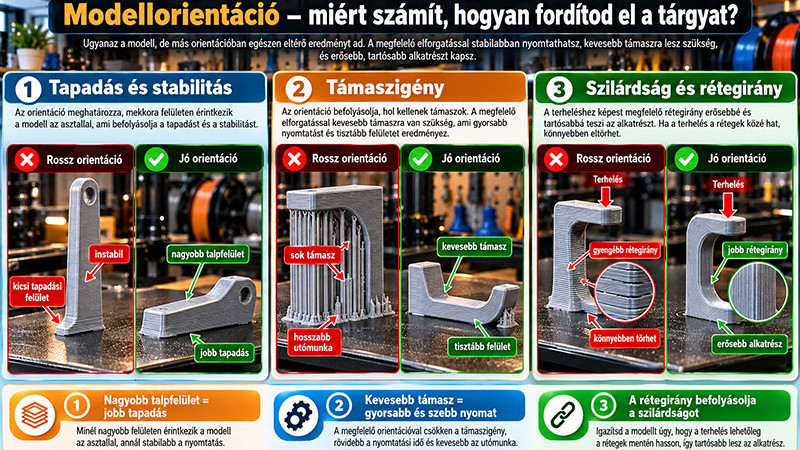
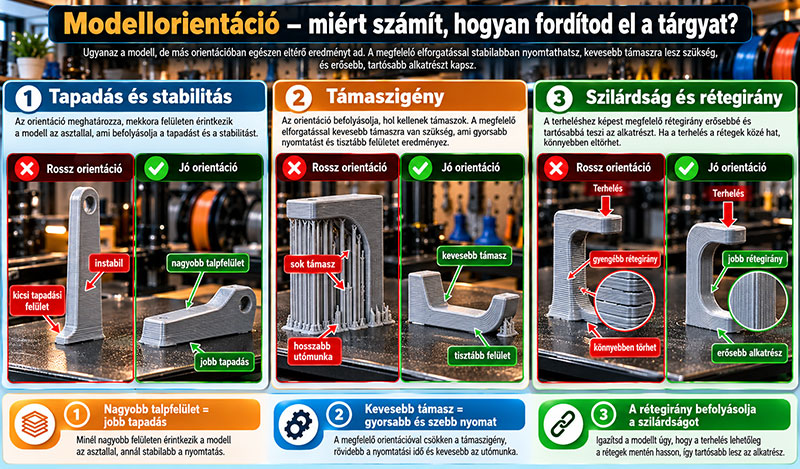
Az FDM-nyomtatás rétegek egymásra építésével hozza létre a testet. A rétegek közötti kapcsolat sok esetben másképp viseli a terhelést, mint a rétegsíkon belüli anyag. Ha például egy kampó nyakát úgy forgatod el, hogy a használat közbeni húzás a rétegeket szétválasztaná, könnyebben eltörhet. Másik orientációban a terhelés kedvezőbben vezethető az anyag szálirányában. Ehhez mindig az adott alkatrész valós igénybevételét kell érteni.
Milyen esetekben és milyen értékekkel érdemes számolni?
Széles, sík talp stabilabb indulást adhat. A függőleges állás kevesebb alapterületet kérhet, de magasabb nyomatot, több rezgési kockázatot és más támaszigényt hozhat. Az ívelt oldalra fektetett modell sokszor nagyobb lépcsőzetességet mutat, míg jól választott sík felület szebb külsőt biztosíthat. A kritikus furatok tengelyének iránya szintén hat a nyomtathatóságra és az utólagos pontosságra.
Milyen tünetek jelzik a rossz beállítást?
A túl nagy támaszfelület csúnyán nyomot hagyhat a bemutató oldalon. A túl kevés tapadási felület leváló első réteget okozhat. A magas, keskeny alkatrészt a mozgó fej megütheti, és a tartóelem elfordulhat. Ha kizárólag a legrövidebb becsült idő alapján fordítod el a tárgyat, lehet, hogy hosszabb utómunkát és gyengébb darabot kapsz.
 Ugyanaz a modell nyomtatható állítva, fektetve vagy oldalára fordítva. A szeletelő mindhárom esetben készíthet szabályos G-code-ot, a végeredmény mégsem lesz azonos. Változik a szükséges támasz, a nyomtatási idő, a felületminőség, a méretpontosság és az alkatrész mechanikai viselkedése. A modellorientáció ezért nem az utolsó kattintás, hanem a gyártási döntések egyike.
Beállítás lépésről lépésre
Az orientációs döntést három sorrendi kérdéssel kezdd: hol és milyen irányban kap terhelést a darab, mely felületeknek kell szépnek vagy pontosnak lenniük, és hogyan lehet stabilan letapadni. Ezután nézd meg a szeletelőben a support mennyiségét és a rétegvonalak irányát. Ha funkcionális alkatrészről van szó, készíts két különböző orientációban próbadarabot, és azonos módon terheld őket. Ekkor már saját adatra támaszkodsz.
Amit könnyű félreérteni
A modell elforgatása gyakran többet javít, mint a support sűrűségének növelése. Ugyanakkor vannak geometriák, amelyeknél kompromisszum nélkül nincs jó irány. Ilyenkor a darab felosztása, külön nyomtatható elemek kialakítása vagy egy apró CAD-módosítás adhat jobb eredményt. A szeletelő csak a meglévő geometriából dolgozik; rossz konstrukciót nem tud korlátlanul megmenteni.
Konkrét helyzet a gyakorlatból
Egy fali akasztó állítva alig igényel supportot, de használat közben a kampó nyaka a rétegek mentén szakadhat. Fektetve több támasz vagy utómunka kellhet, de kedvezőbb lehet a terhelési irány. Ezt nem lehet általános szabállyal eldönteni: a falra kerülő csavar, a kampóra akasztott tömeg és a tényleges anyag mind változtat a helyzeten.
Gyors ellenőrzőlista a következő nyomtatáshoz
A modell letételénél jelöld ki az elsődleges esztétikai és mechanikai felületet. Másodikként vizsgáld meg az asztallal érintkező alapterületet és a szükséges támaszokat. Végül hasonlíts össze két orientációt a szeletelőben és szükség esetén próbadarabon is. A nyomtatási idő becslését csak ezek után érdemes döntő szempontnak tekinteni.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
Az ideális orientáció nem a legkevesebb supportot jelenti, hanem a megjelenés, szilárdság, pontosság és gyárthatóság tudatos egyensúlyát.