





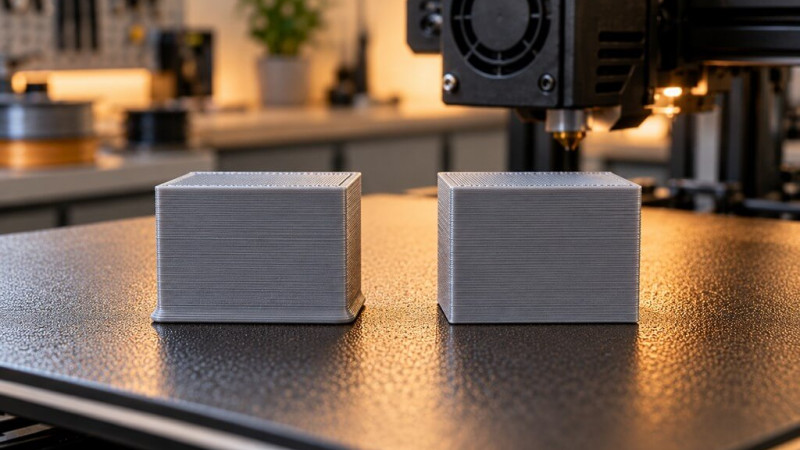
A modell alja szélesebb, mint a felső része. A tolómérő néhány tized milliméterrel többet mutat, az illesztés pedig nem csúszik a helyére. Ezt a jelenséget nevezzük elefántlábnak. Gyakran az első rétegek közelében jelentkezik, és sokan rögtön a szeletelő kompenzációját állítják. Pedig előbb azt kell megérteni, miért terül szét az anyag.
Mi történik a háttérben?
Ha a fúvóka túl közel nyomja az első réteget a laphoz, az olvadék oldalra préselődhet. A magas asztalhőmérséklet és a még lágy alsó rétegekre nehezedő felső rész is növelheti a kiszélesedést. Az elephant foot compensation a modell legalsó körvonalát módosítja, rendszerint befelé korrigálva. Ez geometriai ellensúlyozás, nem a valódi ok megszüntetése.
Milyen esetekben és milyen értékekkel érdemes számolni?
Az elefántláb különösen méretpontos dobozoknál, egymásba csúszó elemeknél és alsó peremmel illeszkedő tárgyaknál feltűnő. Dísztárgynál akár észrevétlen marad, szerelvényeknél viszont néhány tized milliméter is számít. A kompenzáció értéke a gép, a rétegmagasság, az anyag és a lap függvénye; más nyomtató profiljából átmásolva könnyen aláméretezett aljat eredményezhet.
Milyen tünetek jelzik a rossz beállítást?
Ha csak az első sor néz ki túlpréseltnek, a Z-offset és a kezdeti anyagáramlás az első vizsgálati pont. Ha több alsó réteg látszik ellágyultnak, nézd a tárgyasztalhőfokot és a kamra levegőjét is. Ha a jelenség egy oldalon nagyobb, szintezés és mechanikai síkeltérés is szerepet játszhat. A kompenzációtól nem várható, hogy mindezeket automatikusan kijavítsa.
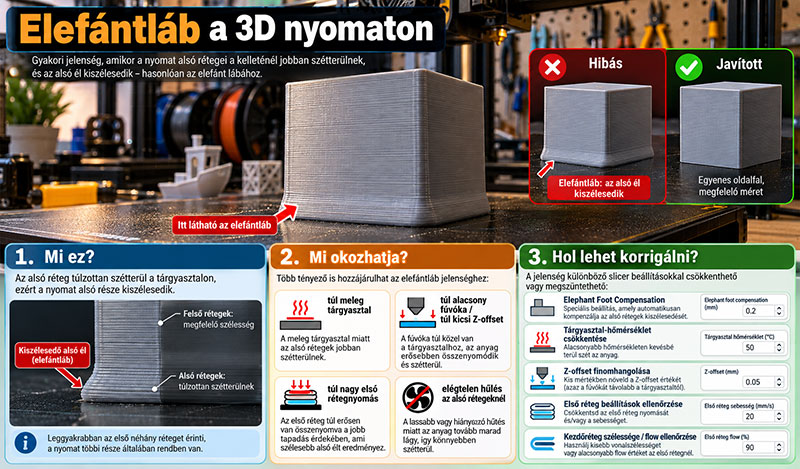
Beállítás lépésről lépésre
Nyomtass pontos méretű kalibrációs kockát, és mérd meg külön az alsó néhány millimétert, valamint a kocka magasabban lévő részét. Először tedd rendbe az első réteg távolságát, a felületet és a hőfokot. Ezután, ha szükséges, kis lépésekben alkalmazd a szeletelő elephant foot beállítását. Nézd meg előnézetben, pontosan melyik rétegekre hat; különböző programok eltérően implementálhatják.
Amit könnyű félreérteni
CAD-ben a kezdő éleknél kialakított apró letörés is segíthet olyan alkatrészeknél, amelyek ezt megengedik. Ez azonban tervezési döntés, nem univerzális javítás, mert módosítja a modell geometriáját. Csavarhelyek, záródó fülek vagy illesztővállak közelében külön ellenőrizd, milyen anyagot vesz el a kompenzáció.
Konkrét helyzet a gyakorlatból
Nyomtatsz egy kockát, amelynek középső szélessége pontosan 20,0 mm, az alsó perem viszont 20,3 mm. Ez a jelenség más, mint ha az egész kocka 20,3 mm széles lenne. Az előbbinél a kezdő rétegek lokális terülését kell vizsgálni; az utóbbinál a modell méretezése és az általános méretkompenzáció is szerepet kaphat. A két helyzetet egyetlen százalékos flow-változtatás nem feltétlenül különíti el.
Gyors ellenőrzőlista a következő nyomtatáshoz
A kompnezációt csak azután állítsd, hogy megmérted az eltérés helyét és nagyságát. Próbáld ki a kritikus alkatrészek illeszkedését is, ne csak a kalibrációs kocka külső méretét. Ha az alsó letörés vagy hornyolt csatlakozás funkcionális, a kompenzált geometria könnyen más hibát teremthet.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: Z-offset: miért fontos az első réteg?, A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
Az elefántláb-kompenzáció hasznos finomhangoló eszköz, de csak akkor, ha az első réteg és a hőháztartás már rendben van.