





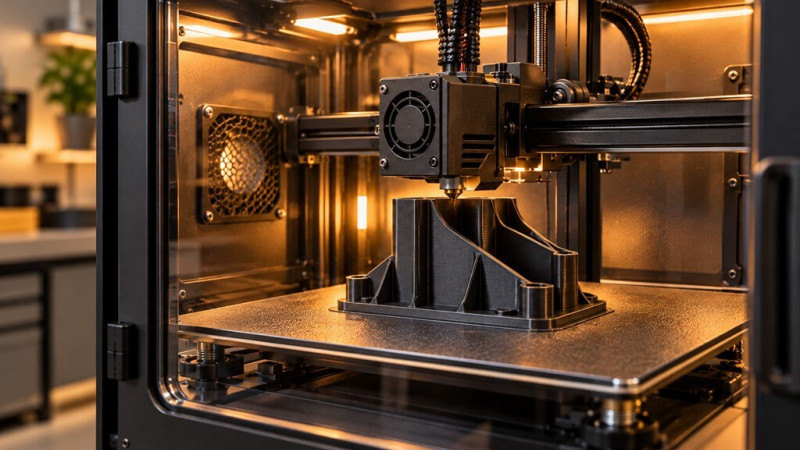
Egy zárt nyomtató nem attól nyomtat jól ABS-t, hogy van rajta ajtó. A döntő kérdés az, milyen hőmérsékletű és mennyire egyenletes a levegő a munkadarab körül. A kamrahőmérsékletet hajlamosak vagyunk a tárgyasztal értékével összemosni, pedig egy 100 °C-ra állított lap mellett a kamra jelentősen hűvösebb lehet.
Mi történik a háttérben?
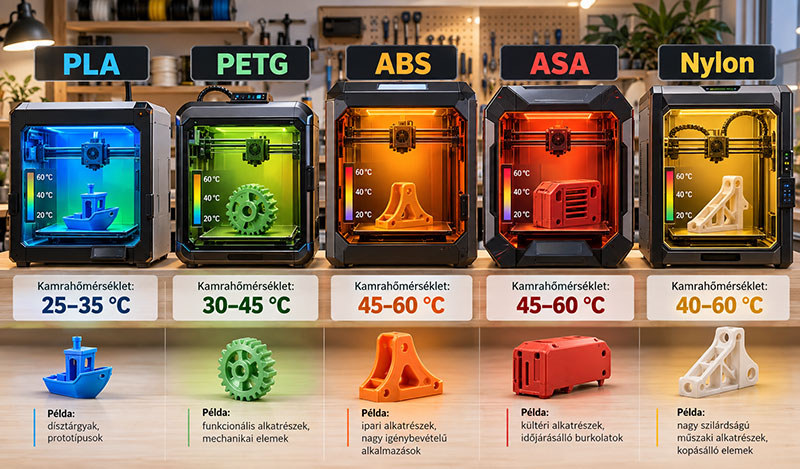
A nyomtatott műanyag lehűléskor összehúzódik. Ha a tárgy alja meleg, a magasabb rétegeket pedig hidegebb levegő éri, feszültség keletkezik a szerkezetben. Ez éles sarkoknál felválást, magas alkatrészeknél repedést és rétegszétválást okozhat. A melegebb, huzatmentes kamra csökkentheti a hőmérséklet-különbségeket, így a zsugorodás okozta deformációkat. Nem minden filament akar azonban meleg légteret.
Milyen esetekben és milyen értékekkel érdemes számolni?
ABS, ASA és egyes műszaki anyagok rendszerint profitálnak a stabil, meleg kamrából; PLA-nál a túlzott kamrameleg hőtorlódást, lágyulást és adagolási problémákat okozhat. PETG köztes helyzet: sok esetben nyitott gépben is jól nyomtatható. A megfelelő érték függ az anyag adatlapjától, a nyomtató konstrukciójától és a munkadarab méretétől. A gyártó által megadott maximális kamrahőfokot soha ne lépd túl.
Milyen tünetek jelzik a rossz beállítást?
Kamrahőmérsékleti hibát jelezhet a nagy ABS-tárgy felső részén megjelenő repedés, miközben az első réteg kiválóan tapad. Fordítva, PLA esetében a bent felgyülemlett meleg hatására romolhatnak a túlnyúlások, vagy lágyulhat a filament a betáplálás közelében. Az sem mindegy, hol mér a kamraszenzor: egyetlen mérési pont nem mutatja meg az egész tér hőeloszlását.
Beállítás lépésről lépésre
Ha műszaki anyaggal dolgozol, hagyd a gépet az előírt módon előmelegedni, és biztosíts stabil környezetet. Ugyanazon modell több próbáján ne csak a bed- és nozzle-értékeket írd fel, hanem az induló kamrahőmérsékletet is. PLA-nál ellenőrizd a gyártó ajánlását az ajtó vagy felső fedél használatáról. A kamrát ne házilagos, ellenőrizetlen fűtőeszközzel melegítsd; az elektronika, szíjak és műanyag alkatrészek is hőhatárokkal működnek.
Amit könnyű félreérteni
A zárt burkolat önmagában nem helyettesíti az anyaghoz és környezethez illeszkedő szellőzést. Egyes filamentek nyomtatása részecskékkel és illékony kibocsátással járhat; a kamrahőfok optimalizálása mellett a helyiség megfelelő szellőzését és a gép gyártójának biztonsági előírásait is figyelembe kell venni. A stabil kamra és a biztonságos levegőkezelés két külön cél.
Konkrét helyzet a gyakorlatból
Egy 160 mm magas ABS-doboz alja szépen tapadhat, miközben a felső harmadban repedések jelennek meg. Ez arra utalhat, hogy a meleg asztal nem tartja kellően egyenletesen a magasabb részek hőmérsékletét. A zárt kamra előmelegítése csökkentheti a különbséget, de csak a gép megengedett működési tartományában. Ugyanezt a meleg kamrát PLA-nál nem érdemes automatikusan előnyként kezelni.
Gyors ellenőrzőlista a következő nyomtatáshoz
Figyeld a kamrahőfokot nyomtatás előtt és közben is. Ha a gép aktív kamrafűtés nélküli, számolj azzal, hogy a belső levegő lassabban melegszik fel, mint a tárgyasztal. A termikus optimalizálásnál mindig maradjon elsődleges a gyártói hőhatár, a biztonságos üzem és a megfelelő szellőzés.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A nyomtató helyes elhelyezése, A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A kamrahőmérsékletet ne pusztán „meleg gép” címkével kezeld: a lényeg, hogy a modell egész magasságában egyenletes, anyaghoz illő hőviszonyokat kapjon.