





Mi történik a háttérben?
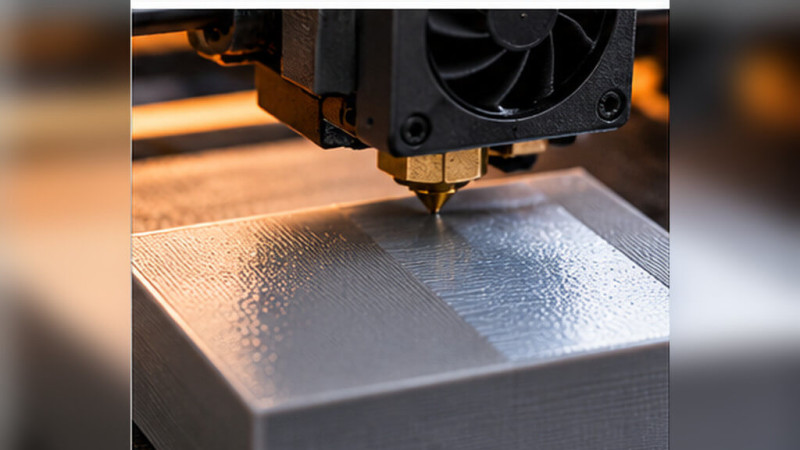
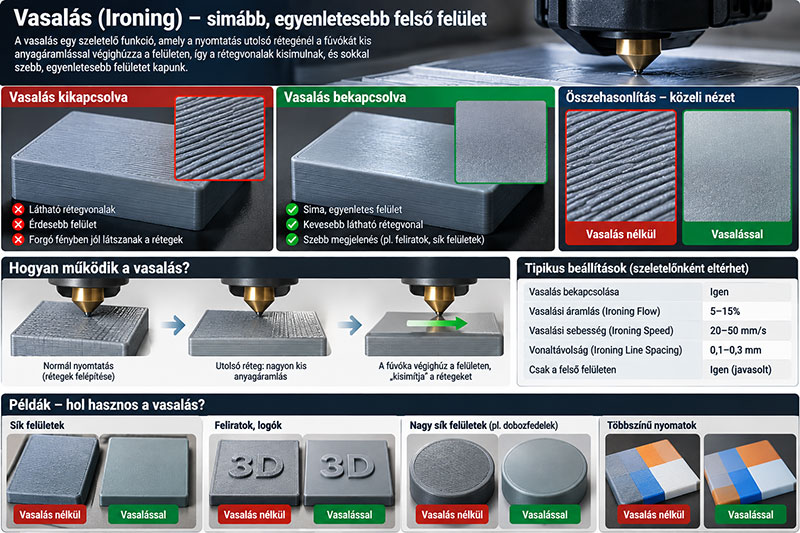
Az ironing során a forró fúvóka sűrű, kis lépésközű pályákon halad végig a felső, vízszintes felületeken. A maradék hő és az esetleges csekély anyagtöbblet kisimíthatja a vonalak közti mélyedéseket. Az eredmény azonban anyagfüggő. Bizonyos PLA-k szépen kisimulnak, más anyagoknál a fúvóka feltépheti vagy elkenheti a felületet. Az oldalfalak és a ferde felületek ettől nem lesznek automatikusan simák.
Milyen esetekben és milyen értékekkel érdemes számolni?
A legfontosabb beállítások közé az ironing flow, a vonalköz, a sebesség és az érintett felszínek kiválasztása tartozik. A túl nagy anyagáramlás csíkokat, kiemelkedéseket és torlódást hagyhat. A túl gyors mozgás vagy a túl nagy távolság alig változtat a felületen. Ha a felületen eleve jelentős anyaghiány, lyuk vagy belógás van, a vasalás sokszor csak még láthatóbbá teszi a hibát.
Milyen tünetek jelzik a rossz beállítást?
Ironing előtt nézd meg a top shell minőségét vasalás nélkül. Ha a kitöltési minta átüt a felszínre, növeld szükség szerint a felső héj vastagságát, és ellenőrizd az áramlást. Ha a szilárd fedőréteg már egyenletes, kis próbafelületeken kezdj finomítani a vasaláson. Egy teljes méretű doboz tetején végzett hosszú kísérlet sok időt és anyagot pazarolhat.
A nyomat teteje nem teljesen sima, hanem finom párhuzamos vonalakból áll. A vasalás, vagyis az ironing megpróbálja ezt a felső felületet egy további, nagyon kis anyagáramlással vagy simító mozgással egységesíteni. A módszer látványos lehet lapos fedlapokon, de nem helyettesíti a jó felső rétegeket és a helyes flow-beállítást.
Beállítás lépésről lépésre
Készíts néhány azonos méretű lapos próbát eltérő ironing flow és spacing értékekkel. Fényben és tapintással is hasonlítsd össze a felületet, de az illeszkedő alkatrésznél a méretét is mérd. A vasalás lokálisan módosíthatja a felületet; emiatt szoros tűrésű illesztésnél külön ellenőrzés kell. A szeletelő előnézetében nézd meg azt is, mely felszíneken fog ténylegesen dolgozni.
Amit könnyű félreérteni
Az ironing nem oldja meg a rétegvonalak minden problémáját. Ferde kupolán a kisebb vagy adaptív rétegmagasság sokkal fontosabb lehet. Hőérzékeny filamentnél a hosszabb helyi hőterhelés akár ronthat a megjelenésen. A nyomtatási idő emelkedését is mérlegelni kell, különösen ha sok nagy felső felületet készítesz sorozatban.
Konkrét helyzet a gyakorlatból
Egy 80 × 80 mm-es PLA fedlapnál a vasalás látványosan egyenletesebb felszínt adhat, amennyiben a top layers már jól zárnak. Ha viszont a fedőrétegek közé nagy lyukak maradtak, a nozzle ezeken a szakaszokon nem fog elegendő alapot találni a simításhoz. A vasalást ezért csak a megfelelő felső héj és anyagáramlás után érdemes bekapcsolni.
Gyors ellenőrzőlista a következő nyomtatáshoz
A próbalapokon egyszerre csak az ironing flow-t vagy a vonalközt módosítsd. Figyeld az egyenletes fényt, a karcokat, a peremnél keletkező torlódást és a tényleges időt. Hőérzékeny anyagnál a forró fúvóka többszöri érintkezése önmagában is minőségi kockázat.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Z-offset: miért fontos az első réteg?, Professional Lab PETG fekete filament.
Mit érdemes megjegyezni?
A vasalás utolsó simítás egy már jól nyomtatott felső héjon, nem pótléka az alapvető szeletelési és extrudálási beállításoknak.