


Mi történik a háttérben?
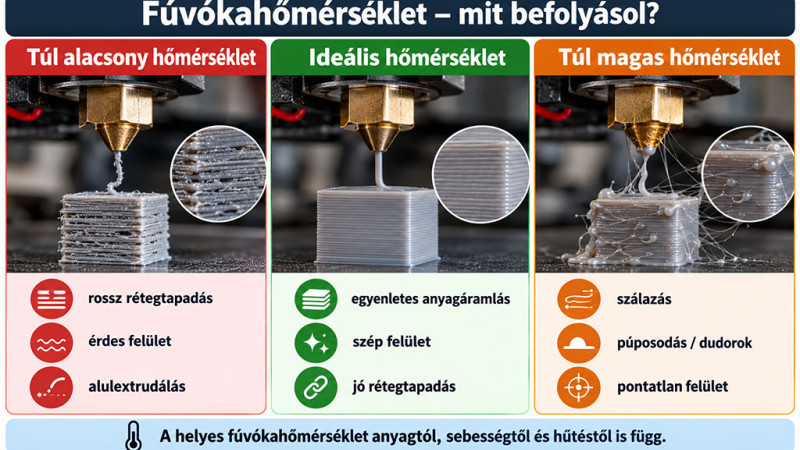
A hotend a szilárd filamentet megolvasztja, a nyomás pedig áthajtja a fúvóka szűk nyílásán. Alacsonyabb hőn nagyobb lehet az áramlási ellenállás; magasabb hőn könnyebben folyik az olvadék. Eközben a polimer hőterhelése is nő: a túl magas hőmérséklet szálazást, felületi hibát vagy hosszú tartózkodási időnél anyagkárosodást okozhat. A beállított hőfok a szenzor értéke, a kilépő anyag tényleges hőállapota pedig az átfolyástól is függ.
Milyen esetekben és milyen értékekkel érdemes számolni?
Általános kiindulásként PLA-nál gyakran 190–220 °C, PETG-nél 230–250 °C, ABS-nél 240–270 °C látható, de ezeket nem szabad márkától és típustól független előírásnak tekinteni. A gyártó profilja az első támpont. Nagyobb fúvóka, vastagabb réteg vagy gyorsabb nyomtatás több műanyagot kér időegységenként: olykor indokolt néhány fokkal emelni. A lassabb külső fal más körülmény, mint egy gyors belső kitöltés.
Milyen tünetek jelzik a rossz beállítást?
Kevés hőn a felszín mattá válhat, romolhat a rétegek kötése, akadozhat az extrudálás és a fogaskerék megcsúszhat. Túl magas hőn megjelenhetnek finom szálak, megfolyó részletek, szélesebb sarkok és a fúvókára tapadó anyag. Csakhogy ezeket nem kizárólag a hőmérséklet okozza: a nedves PETG például magasabb hőfok nélkül is erősen szálazhat. A hőfokot ezért mindig az adott anyag állapotával együtt vizsgáld.
Beállítás lépésről lépésre
Egy egyszerű hőtorony hatékonyabb kiindulás, mint a találgatás. Azonos rétegmagassággal és hűtéssel több hőmérsékletszakaszt nyomtatsz, majd összehasonlítod a hidakat, a túlnyúlásokat, a felületet és a rétegtapadást. A választott értéket ezután a tényleges munkadarabon is ellenőrizni kell, mert egy karcsú torony más terhelés, mint egy tömör, nagy sebességű tárgy. Ne változtass egyszerre flow-t, hűtést és fúvóka-hőfokot.
Amit könnyű félreérteni
Külön elsőréteg-hőmérséklet sok profilban alapértelmezett. Ennek célja gyakran a megbízható indulás, de önmagában nem helyettesíti a helyes Z-offsetet. Toolchanger és többszínű nyomtatás esetén a fejek közti anyagkülönbségre is figyelni kell. A hosszú ideig üzemi hőmérsékleten álló, nem extrudáló hotendben az anyag feleslegesen hőterhelést kap; ezért az előmelegítést és a várakozást sem érdemes végtelenre nyújtani.
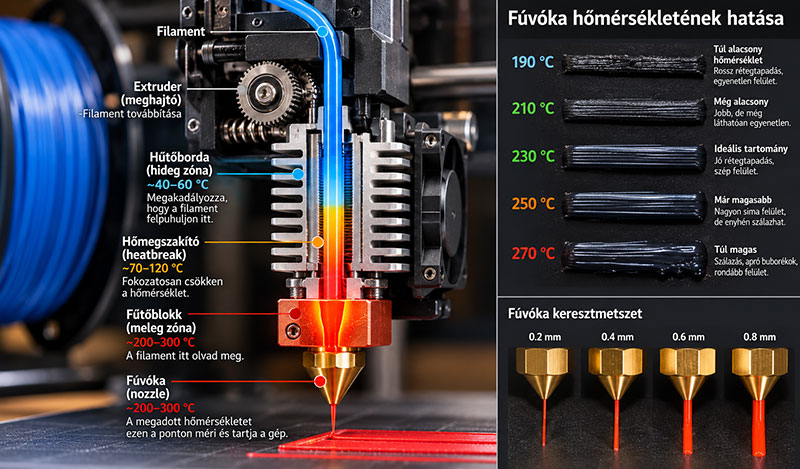
A fúvóka hőfokát könnyű egyetlen számként kezelni: beírjuk, amit a tekercsre nyomtattak, aztán indul a nyomtatás. Csakhogy 220 °C-on két PLA sem feltétlenül viselkedik ugyanúgy, és ugyanaz a filament 60 és 220 mm/s mellett sem azonos körülmények között folyik át a hotenden. A hőmérséklet nem önálló varázskapcsoló. A sebességgel, a rétegtapadással, az anyagáramlással és a hűtéssel együtt értelmezhető.
Konkrét helyzet a gyakorlatból
Tegyük fel, hogy az új PLA-tekercs 210 °C-on szép oldalfalat ad, de a kis tetőszakaszok elkenődnek. Nem biztos, hogy a teljes nyomtatáshoz alacsonyabb hő kell: előbb nézd meg, hány másodperc jut egy-egy apró rétegre, és működik-e a tárgyhűtés. Másik esetben ugyanez a PLA a vastag, gyors kitöltésnél akadozhat, holott a külső falnál hibátlan volt. A hőfok nem választható el a térfogatáramlástól.
Gyors ellenőrzőlista a következő nyomtatáshoz
A próba során külön figyeld a vékony hidakat, a nagyobb összefüggő falat és a sarokpontokat. A hőtorony legszebb szakasza nem feltétlenül a legerősebb; törékeny funkcionális alkatrésznél rétegtapadási ellenőrzést is végezz. Új anyagnál őrizd meg a sikeres értékeket saját profilként, a gyári profilt pedig hagyd változatlanul.
Kapcsolódó cikkek és alapanyagok
Az egyes beállítások egymással is összefüggenek. További részletek: A 3D nyomtatás teljes folyamata, Professional Lab PETG fekete filament, Z-offset: miért fontos az első réteg?.
Mit érdemes megjegyezni?
Nem a legmagasabb még elfogadható értéket keressük, hanem azt a hőfokot, amely a tervezett sebességen megbízható áramlást, jó kötést és tiszta részleteket ad.